آموزش لحیمکاری قطعات الکترونیک از پایه تا تعمیر بردهای SMD و BGA
لحیمکاری قطعات الکترونیکی یکی از مهمترین مهارتهای عملی در تعمیرات برد، مونتاژ PCB و ساخت مدارهای الکترونیکی است. یک اتصال لحیم استاندارد باید علاوه بر استحکام مکانیکی، مقاومت الکتریکی پایین و پایداری مناسبی در برابر لرزش، گرما و تغییرات محیطی داشته باشد.
در آموزش تعمیرات برد، هنرجو باید یاد بگیرد که چه زمانی از هویه، هیتر هوای گرم، لحیمکش، مکنده قلع، پریهیتر و دستگاه BGA Rework استفاده کند و چگونه قطعات DIP، SMD و آیسیهای چندپایه را بدون آسیب به پد و مسیرهای PCB تعویض کند.
لحیمکاری حرفهای فقط ذوب کردن سیم قلع نیست؛ بلکه مجموعهای از مهارتها مانند انتخاب دمای صحیح، کنترل زمان حرارتدهی، استفاده مناسب از Flux، شناخت آلیاژ لحیم، انتخاب نوک هویه و بازرسی اتصال را شامل میشود. 🔧
ابزارهای لازم برای لحیمکاری و تعمیر برد الکترونیکی
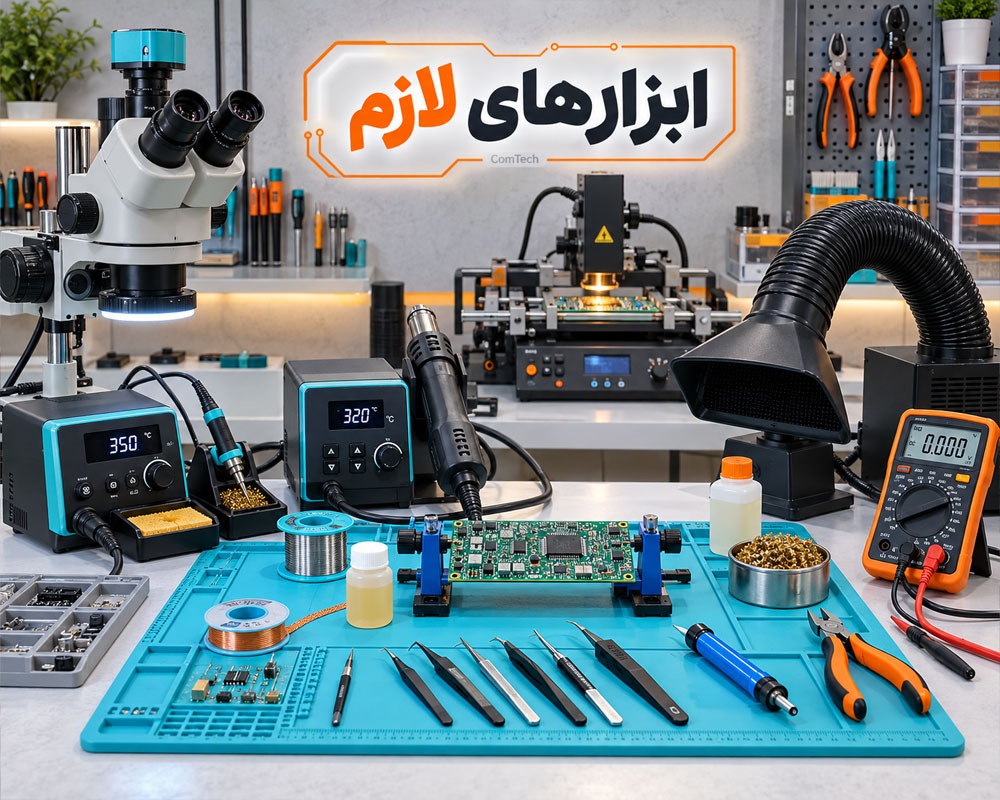
کیفیت لحیمکاری تا حد زیادی به ابزار مناسب بستگی دارد. برای شروع آموزش لحیمکاری و تعمیر برد، وجود ابزارهای زیر بسیار کاربردی است.
| ابزار | کاربرد | نکته مهم |
|---|---|---|
| هویه دمای قابل تنظیم | لحیمکاری قطعات DIP، SMD و سیمها | توان و نوک متناسب با قطعه انتخاب شود |
| هیتر Hot Air | برداشتن و نصب قطعات SMD و آیسی | دما و Air Flow باید کنترل شود |
| Flux | بهبود ترشوندگی و کاهش اکسیداسیون | از فلکس مخصوص الکترونیک استفاده شود |
| سیم لحیم | ایجاد اتصال الکتریکی و مکانیکی | آلیاژ و قطر مناسب انتخاب شود |
| لحیمکش | جمع کردن قلع اضافی | همراه Flux نتیجه بهتری دارد |
| مکنده قلع | تخلیه قلع سوراخهای THT | برای قطعات چندپایه ابزار مکنده برقی بهتر است |
| پنس ESD Safe | گرفتن قطعات کوچک SMD | برای قطعات حساس به ESD مناسبتر است |
| میکروسکوپ یا لوپ | بررسی کیفیت پایهها و پل قلع | برای SMD ریز بسیار کاربردی است |
| BGA Rework Station | ریورک BGA و قطعات حساس | نیازمند کنترل پروفایل حرارتی است |
انتخاب هویه مناسب برای تعمیر برد
برای تعمیرات حرفهای، هویهای که قابلیت کنترل دقیق دما داشته باشد نسبت به هویههای ساده گزینه مناسبتری است. توان هویه نیز اهمیت دارد؛ زیرا هویه کمتوان در اتصالهای بزرگ نمیتواند حرارت لازم را سریع منتقل کند و باعث میشود تعمیرکار مدت بیشتری نوک هویه را روی برد نگه دارد.
نوک هویه باید متناسب با اندازه پد و پایه انتخاب شود. نوکهای بسیار ریز همیشه بهترین انتخاب نیستند؛ زیرا انتقال حرارت ضعیفتری دارند.
سیم لحیم سربدار و بدون سرب چه تفاوتی دارند؟
دو گروه متداول آلیاژ لحیم عبارتاند از:
- Sn63/Pb37: آلیاژ قلع و سرب با نقطه ذوب حدود 183 درجه سانتیگراد که کار با آن آسانتر است.
- Lead-Free: آلیاژهای بدون سرب مانند SAC305 که دمای ذوب بالاتری دارند و در تجهیزات مطابق الزامات RoHS بسیار رایج هستند.
Flux چیست و چرا در لحیمکاری استفاده میشود؟
فلاکس یا Flux اکسیدهای سطح فلز را کاهش میدهد و باعث میشود قلع بهتر روی پد و پایه قطعه پخش شود. در تعمیر بردهای الکترونیکی باید از Flux مناسب الکترونیک مانند No-Clean یا Fluxهای مخصوص Rework استفاده شود.
استفاده از فلاکسهای اسیدی که برای لولهکشی یا فلزکاری طراحی شدهاند روی PCB مناسب نیست؛ زیرا باقیمانده آنها میتواند باعث خوردگی مسیرها و پایهها شود.
آموزش لحیمکاری با هویه روی برد PCB
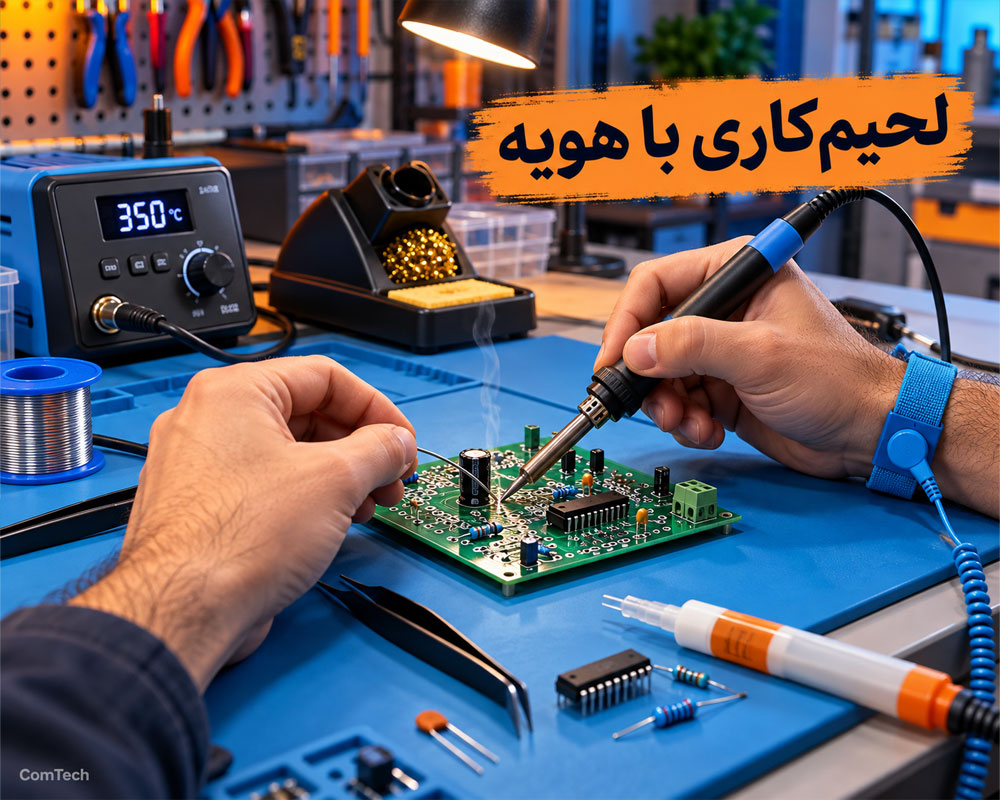
لحیمکاری با هویه متداولترین روش برای اتصال قطعات پایهدار، سیمها، کانکتورها و بسیاری از قطعات SMD است. کیفیت اتصال به انتقال صحیح حرارت به پد و پایه قطعه بستگی دارد. البته روش هویه کاری در کلاس آموزش تعمیرات برد را عملا در کلاس کامتک یاد میگیرید.
مراحل صحیح لحیمکاری با هویه
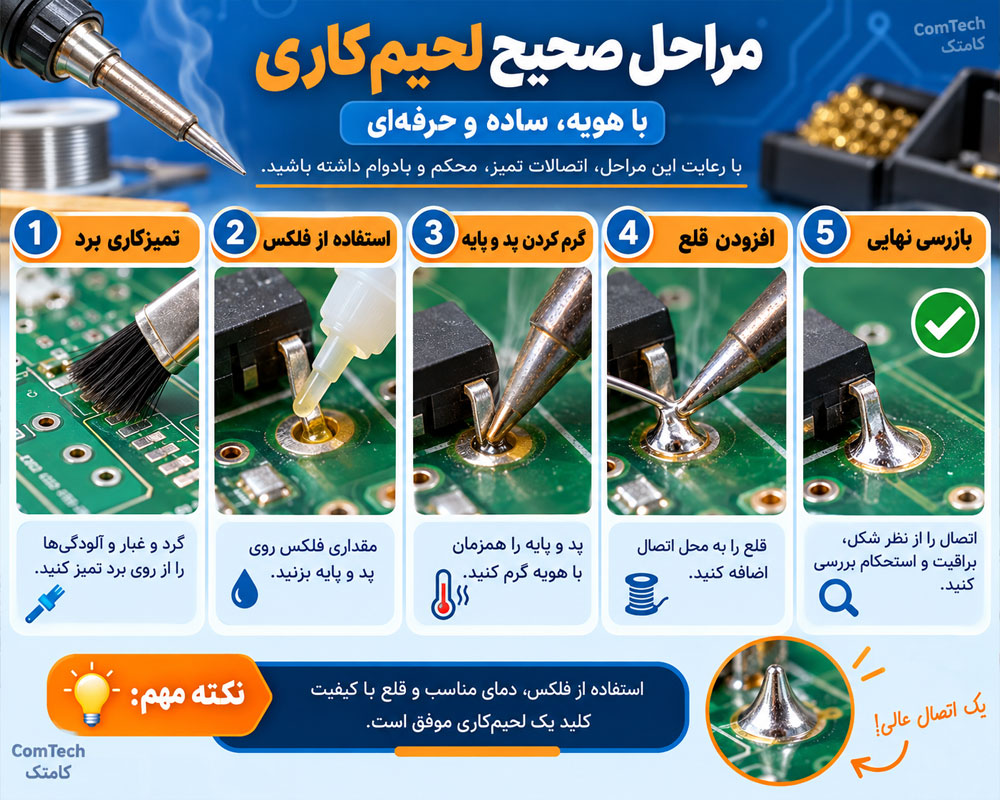
1. تمیز کردن برد و پایه قطعه
سطح پد و پایه باید تمیز باشد. چربی، اکسیدشدگی و آلودگی میتواند مانع ترشوندگی مناسب قلع شود. برای تمیزکاری برد معمولاً از ایزوپروپیل الکل مناسب الکترونیک و برس نرم استفاده میشود.
2. قلعاندود کردن نوک هویه
نوک هویه تمیز باید یک لایه نازک قلع داشته باشد. این لایه باعث افزایش انتقال حرارت و جلوگیری از اکسید شدن نوک میشود.
3. گرم کردن همزمان پد و پایه
نوک هویه باید همزمان با پد PCB و پایه قطعه تماس داشته باشد. سپس سیم لحیم به محل اتصال داده میشود، نه مستقیماً به نوک هویه.
4. اضافه کردن مقدار مناسب قلع
قلع باید سطح پد و پایه را بپوشاند، اما نباید به شکل توده بزرگ روی اتصال باقی بماند.
5. برداشتن سیم لحیم و سپس هویه
پس از تشکیل اتصال، ابتدا سیم قلع و سپس هویه از محل دور میشود.
6. بیحرکت نگه داشتن قطعه تا سرد شدن
حرکت دادن قطعه هنگام سرد شدن میتواند باعث ایجاد Cold Joint یا اتصال سرد شود.
دمای مناسب هویه برای لحیمکاری چقدر است؟
یکی از جستوجوهای رایج کاربران این است که دمای هویه برای لحیمکاری برد چند درجه باشد. پاسخ یک عدد ثابت نیست؛ زیرا دمای مناسب به آلیاژ لحیم، جرم حرارتی اتصال، نوع نوک، توان هویه و حساسیت قطعه بستگی دارد.
| نوع کار | محدوده معمول دمای نوک هویه | توضیح |
|---|---|---|
| لحیم سربدار ظریف | حدود 300 تا 330°C | بسته به اتصال و توان هویه |
| لحیم بدون سرب | حدود 330 تا 370°C | آلیاژ Lead-Free دمای کاری بالاتری دارد |
| پد بزرگ یا Ground Plane | بسته به جرم حرارتی بالاتر | نوک بزرگتر و توان مناسب بهتر از افزایش شدید دما است |
اتصال لحیم خوب چه مشخصاتی دارد؟
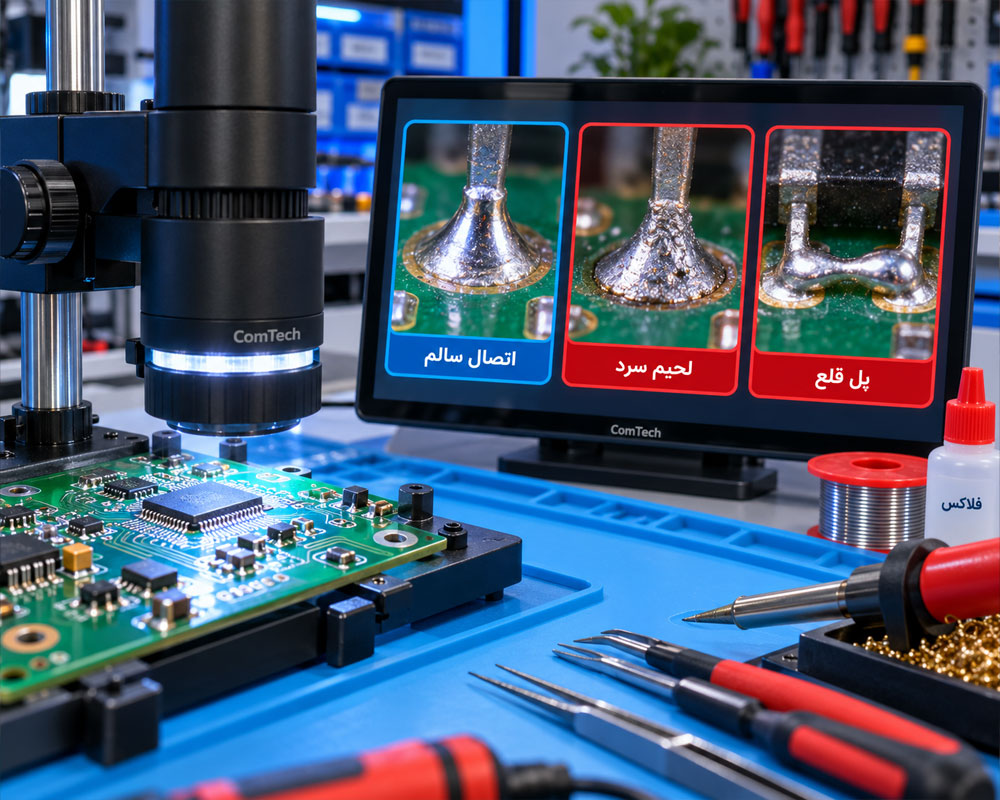
یک اتصال سالم باید:
- بهخوبی روی پد و پایه پخش شده باشد.
- پایه قطعه را بهصورت یکنواخت پوشش دهد.
- دارای ترک یا حفره قابل مشاهده نباشد.
- باعث اتصال ناخواسته بین پایههای مجاور نشده باشد.
- پد PCB را از سطح برد جدا نکرده باشد.
لحیم سرد چیست؟
لحیم سرد یا Cold Solder Joint معمولاً زمانی رخ میدهد که سطح اتصال به اندازه کافی گرم نشده باشد یا قطعه هنگام انجماد قلع حرکت کند.
این نوع اتصال ممکن است ظاهری مات، ترکدار یا ناهموار داشته باشد و باعث قطع و وصل شدن دستگاه شود.
پل قلع چیست؟
Solder Bridge اتصال ناخواسته قلع بین دو پایه یا مسیر مجاور است. این مشکل در آیسیهای Fine Pitch بسیار رایج است و میتواند باعث اتصال کوتاه شود.
آموزش لحیمکاری با هیتر Hot Air برای قطعات SMD
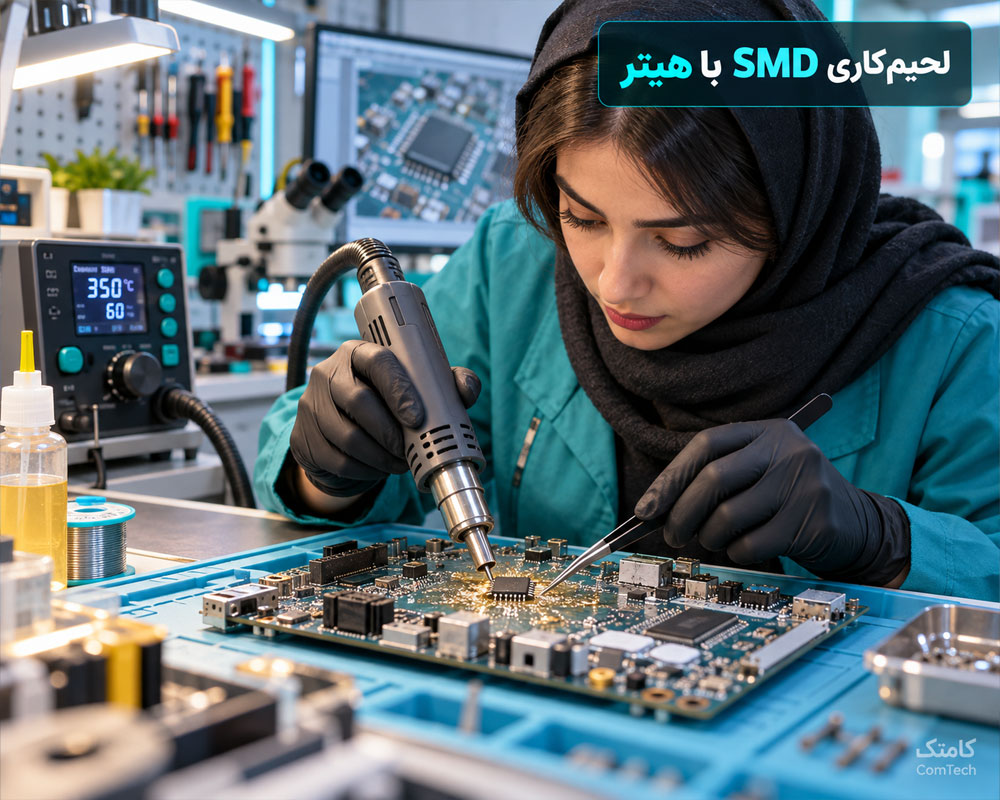
هیتر هوای گرم برای برداشتن یا نصب قطعات SMD، SOIC، QFP، QFN و قطعات چندپایه بسیار کاربردی است. بر خلاف هویه، گرما به ناحیه بزرگتری منتقل میشود و تمام پایههای قطعه تقریباً همزمان گرم میشوند.
مراحل کار با هیتر در تعمیر برد
استفاده از Flux
مقدار مناسبی Flux اطراف پایههای قطعه قرار دهید تا انتقال حرارت و جریان قلع بهتر شود.
تنظیم دما و شدت باد
دمای نمایشدادهشده روی هیتر همیشه برابر دمای واقعی سطح برد نیست. تنظیم مناسب به نوع دستگاه، نازل، فاصله، آلیاژ لحیم و جرم حرارتی PCB بستگی دارد.
در بسیاری از کارهای تعمیراتی، دمای خروجی هیتر در محدوده حدود 300 تا 380 درجه سانتیگراد تنظیم میشود؛ اما این عدد باید بر اساس شرایط واقعی کار تنظیم شود.
گرم کردن تدریجی ناحیه
هیتر را روی یک نقطه ثابت نگه ندارید. حرکت آرام و دایرهای باعث توزیع یکنواختتر حرارت میشود.
برداشتن قطعه
هنگامی که تمام اتصالات ذوب شدند، قطعه باید با نیروی بسیار کم توسط پنس بلند شود.
Air Flow هیتر چقدر باشد؟
شدت باد زیاد میتواند مقاومت، خازن و قطعات کوچک اطراف را جابهجا کند. برای SMDهای کوچک معمولاً Air Flow پایینتر و برای قطعات بزرگتر جریان هوای بیشتر لازم است.
آموزش لحیمکاری و ریورک BGA
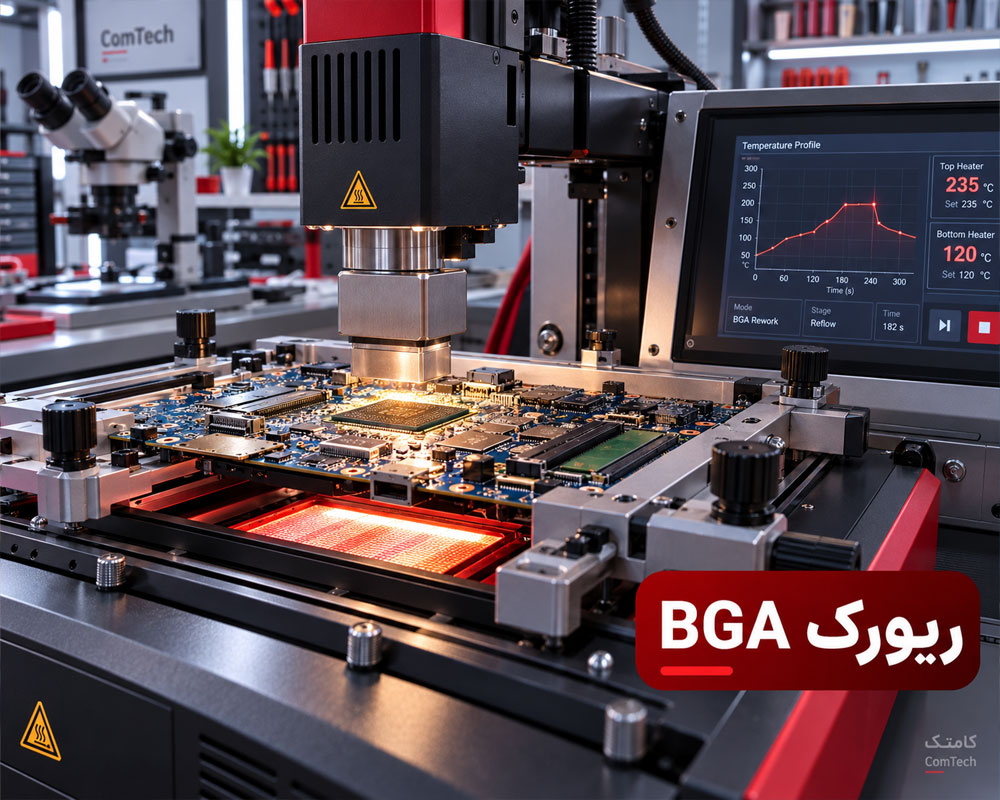
BGA یا Ball Grid Array نوعی پکیج آیسی است که اتصالات آن به شکل توپهای لحیم در زیر تراشه قرار دارند. به همین دلیل پایهها پس از نصب بهصورت مستقیم قابل مشاهده نیستند.
ریورک BGA نسبت به لحیمکاری معمولی حساستر است و معمولاً به پریهیتر، کنترل دقیق دما، ترموکوپل، دستگاه BGA Rework و پروفایل حرارتی مناسب نیاز دارد.
پروفایل حرارتی BGA چیست؟
در ریورک استاندارد BGA، دما بهصورت مرحلهای افزایش پیدا میکند و معمولاً شامل این بخشهاست:
- Preheat: گرم کردن تدریجی برد
- Soak: یکنواخت شدن دمای ناحیه
- Reflow: عبور لحیم از دمای ذوب
- Cooling: سرد شدن کنترلشده
فرق Reflow، Reball و Rework چیست؟
- Reflow: ذوب مجدد لحیم موجود برای تشکیل اتصال
- Reball: برداشتن توپهای لحیم قبلی و ایجاد Ball جدید روی BGA
- Rework: مجموعه عملیات برداشتن، تعمیر و نصب مجدد قطعه
روش برداشتن قطعات SMD از روی برد
قطعات SMD مانند مقاومت، خازن، دیود، ترانزیستور و آیسیهای کوچک را میتوان با هویه، هیتر یا ابزارهای مخصوص Desoldering جدا کرد.
برداشتن مقاومت و خازن SMD
برای قطعات دوپایه کوچک میتوان از هویه دو نوک، دو هویه یا هیتر استفاده کرد. پس از ذوب شدن قلع هر دو طرف، قطعه با پنس ESD-safe برداشته میشود.
برداشتن آیسی چندپایه SMD
برای SOIC، TSSOP و QFP استفاده از هیتر و Flux معمولاً کنترل بهتری نسبت به کشیدن پایهها با هویه ایجاد میکند.
تمیز کردن پد بعد از برداشتن قطعه
پس از برداشتن قطعه، قلع اضافی با Desoldering Braid و Flux تمیز میشود. فشار بیش از حد هویه روی لحیمکش میتواند Pad را از PCB جدا کند.
روش برداشتن قطعات DIP و THT از روی برد
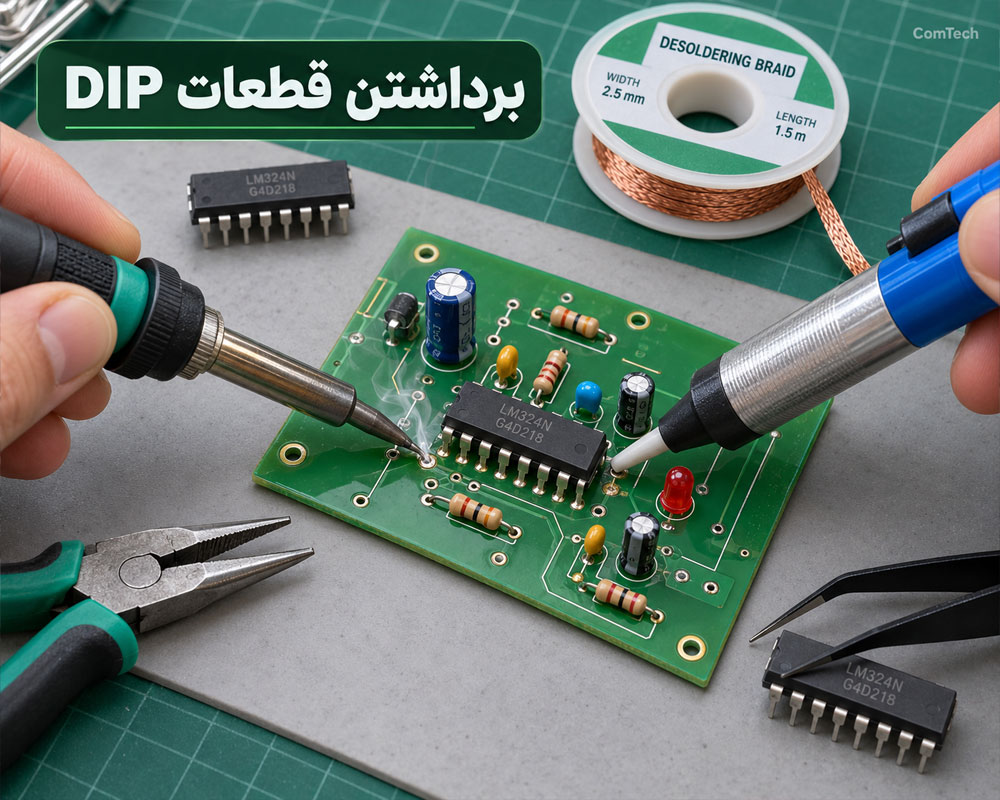
قطعات Through-Hole یا THT پایههایی دارند که از سوراخ PCB عبور میکنند. DIP نیز یکی از فرمهای رایج قطعات پایهدار است.
برداشتن قطعه دوپایه
برای مقاومت، دیود یا خازن پایهدار میتوان هر پایه را جداگانه گرم و قلع سوراخ را با مکنده یا لحیمکش تخلیه کرد.
برداشتن آیسی DIP
برای آیسیهای چندپایه، استفاده از Desoldering Station یا مکنده برقی قلع بسیار کاربردی است؛ زیرا باید قلع تمام سوراخها تقریباً کامل تخلیه شود.
برد تکلایه و چندلایه چه تفاوتی در تعمیر و لحیمکاری دارند؟
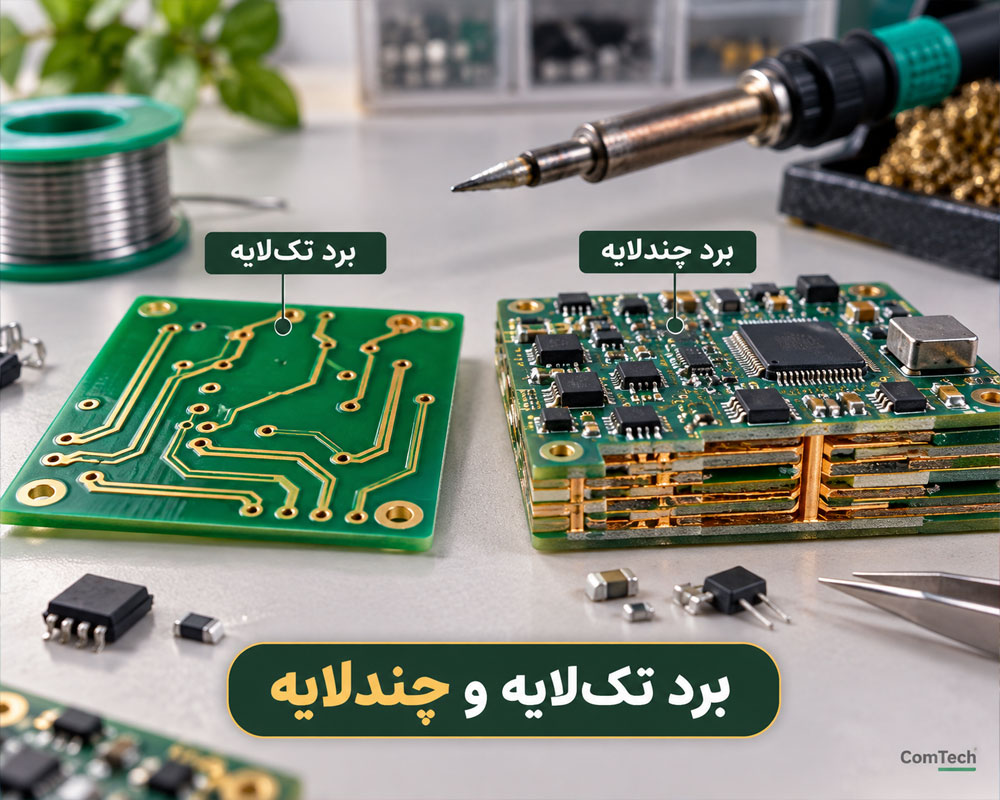
برد تکلایه Single Layer PCB
بردهای تکلایه یک لایه مس دارند و ساختار آنها سادهتر است. در بسیاری از بردهای ارزان، Padها نیز مقاومت مکانیکی کمتری در برابر حرارت و کشش دارند.
برد دولایه Double Layer PCB
در برد دولایه مسیرهای مسی در دو طرف PCB قرار دارند و Viaها ارتباط بین لایهها را برقرار میکنند.
برد چندلایه Multilayer PCB
در بردهای چندلایه، چندین لایه مس داخلی وجود دارد. این بردها معمولاً دارای صفحات Ground و Power هستند که میتوانند گرما را سریعتر از محل اتصال دور کنند.
به همین دلیل در برخی نقاط یک برد چندلایه، نیاز به هویه با توان مناسب، نوک بزرگتر یا Preheater وجود دارد.
نحوه برداشتن و جا زدن مقاومت روی برد
برداشتن مقاومت پایهدار
- برد را از برق جدا کنید.
- محل پایهها را Flux بزنید.
- قلع را با هویه ذوب کنید.
- با مکنده یا لحیمکش قلع را تخلیه کنید.
- مقاومت را بدون فشار از برد خارج کنید.
نصب مقاومت جدید
مقاومت جدید با مقدار و توان مناسب در محل قرار میگیرد. پس از خم کردن اصولی پایهها، اتصال با مقدار مناسبی قلع انجام میشود.
نحوه برداشتن و تعویض خازن روی برد
تعویض خازن الکترولیتی
در خازنهای الکترولیتی توجه به قطب مثبت و منفی بسیار مهم است. نصب معکوس خازن میتواند باعث خرابی، گرم شدن یا حتی ترکیدن آن شود.
انتخاب خازن جایگزین
هنگام جایگزینی باید ظرفیت، ولتاژ کاری، دمای نامی، ESR و ابعاد فیزیکی در نظر گرفته شوند.
برداشتن و نصب ترانزیستور و MOSFET
ترانزیستورها در پکیجهایی مانند SOT-23، TO-92، TO-220 و پکیجهای SMD مختلف تولید میشوند. قبل از تعویض باید شماره قطعه و Pinout بررسی شود.
تعویض MOSFETهای توان
MOSFETهای قدرت ممکن است به سطح مس بزرگ یا Heat Sink متصل باشند و گرما را سریع منتقل کنند. در این شرایط افزایش طولانیمدت دمای هویه راهکار مناسبی نیست؛ استفاده از نوک مناسب و توان حرارتی کافی بهتر است.
روش برداشتن و نصب دیود
هنگام تعویض دیود باید به قطبیت آند و کاتد توجه شود. خط روی بدنه بسیاری از دیودها سمت کاتد را مشخص میکند.
برای دیودهای SMD نیز علامت قطبیت باید قبل از برداشتن قطعه ثبت شود تا قطعه جدید اشتباه نصب نشود.
روش برداشتن و جا زدن آیسی روی برد
آیسی DIP
قلع تمام پایهها باید بهطور کامل تخلیه شود. در صورت امکان استفاده از دستگاه Desoldering مکندهدار خطر آسیب به برد را کاهش میدهد.
آیسی SOIC و TSSOP
این آیسیها را میتوان با هیتر جدا کرد و برای نصب مجدد از هویه و تکنیک Drag Soldering استفاده کرد.
آیسی QFP
QFP پایههای ظریفتری دارد و Alignment قطعه اهمیت زیادی دارد. ابتدا دو پایه گوشه فیکس میشوند و سپس سایر پایهها با Flux کافی لحیم میشوند.
آیسی QFN و BGA
اتصالات QFN و BGA زیر قطعه قرار دارند؛ بنابراین کنترل مقدار خمیر قلع، دما و همترازی اهمیت بسیار بیشتری دارد.
تعویض سوکت، کانکتور، کلید و پورت روی PCB
کانکتورهایی مانند USB، HDMI، DC Jack و سوکتهای مختلف معمولاً دارای پایههای مکانیکی بزرگ و Ground هستند که گرمای زیادی جذب میکنند.
برای برداشتن آنها ممکن است به ترکیبی از هویه، هیتر، آلیاژ Low-Melt و پریهیتر نیاز باشد.
روش لحیمکاری SMD با هویه
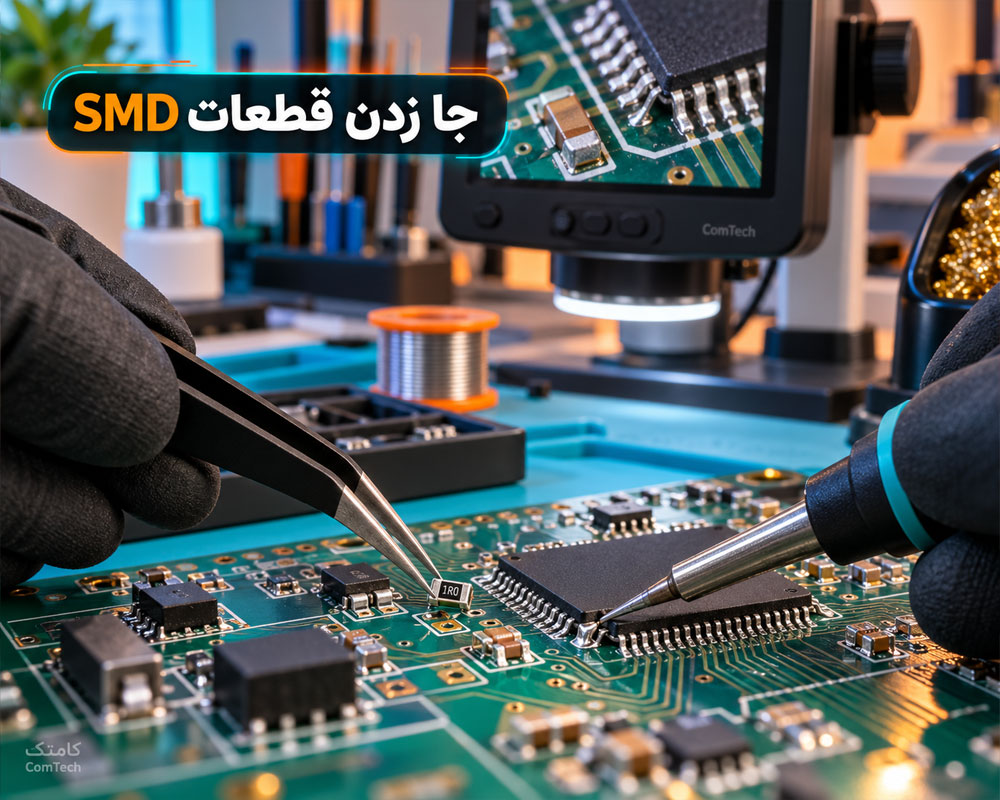
برخلاف تصور بعضی از هنرجویان، برای بسیاری از قطعات SMD کوچک الزاماً به هیتر نیاز نیست و میتوان با هویه دمای قابل تنظیم، نوک مناسب و Flux آنها را نصب کرد.
روش نصب مقاومت و خازن SMD
- روی یکی از Padها مقدار کمی قلع بزنید.
- قطعه را با پنس روی محل قرار دهید.
- Pad قلعاندودشده را گرم کنید و قطعه را تنظیم نمایید.
- طرف دوم را لحیم کنید.
- در صورت نیاز طرف اول را اصلاح کنید.
Drag Soldering برای آیسیهای چندپایه
در روش Drag Soldering، مقدار کافی Flux روی پایهها زده میشود و نوک مناسب هویه با مقدار کنترلشده قلع روی پایهها حرکت داده میشود.
اگر پل قلع ایجاد شد، با Flux و لحیمکش میتوان آن را برطرف کرد.
خمیر قلع Solder Paste چیست؟
Solder Paste ترکیبی از ذرات بسیار ریز آلیاژ لحیم و Flux است. این ماده برای مونتاژ SMD و Reflow استفاده میشود.
در تولید برد معمولاً خمیر قلع با شابلون روی Padها قرار میگیرد، سپس قطعات نصب شده و برد وارد Reflow Oven میشود.
Preheater چه کاربردی در تعمیر برد دارد؟
Preheater قسمت زیر PCB را بهصورت کنترلشده گرم میکند. این کار اختلاف دمای موضعی را کاهش داده و برای بردهای چندلایه، BGA و قطعات بزرگ بسیار مفید است.
پریهیتر باعث میشود هیتر بالایی مجبور نباشد تمام انرژی لازم را بهتنهایی وارد برد کند.
نحوه تمیز کردن برد بعد از لحیمکاری
پس از پایان کار، در صورت نیاز باقیمانده Flux با مواد مناسب مانند ایزوپروپیل الکل و برس ESD-safe تمیز میشود.
البته Fluxهای No-Clean الزاماً همیشه نیاز به شستوشو ندارند؛ اما در تعمیرات ظریف، تمیز کردن محل میتواند بازرسی اتصال را سادهتر کند.
عیبهای رایج لحیمکاری و روش اصلاح آنها
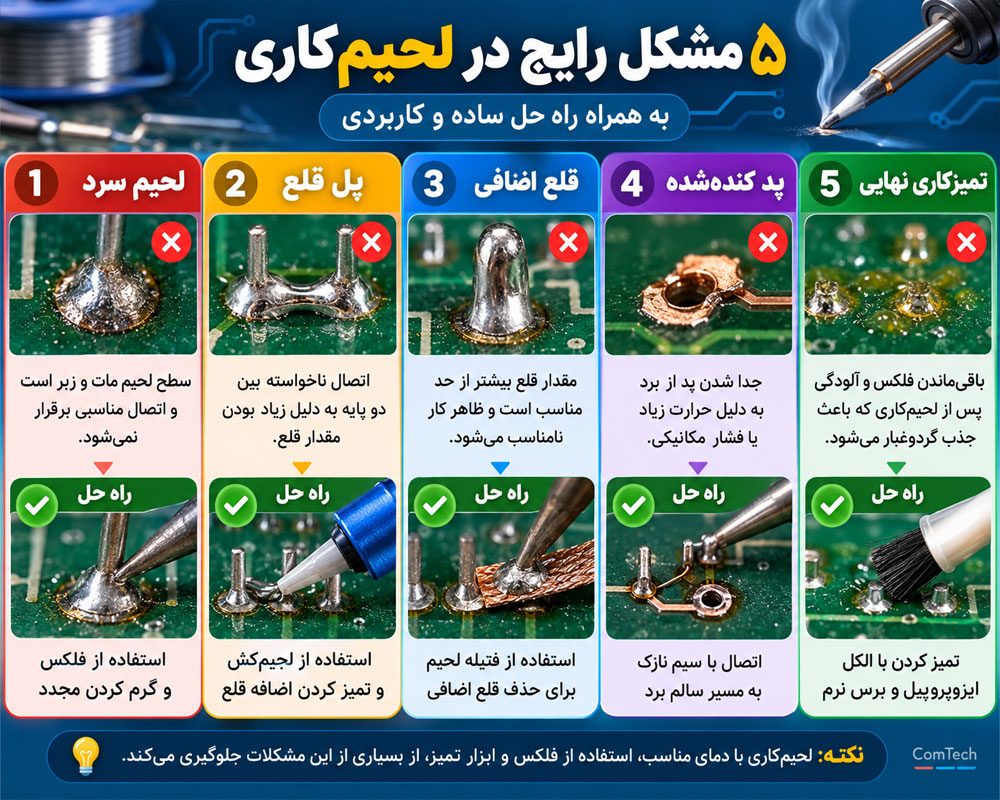
| عیب | علت احتمالی | روش اصلاح |
|---|---|---|
| لحیم سرد | حرارت ناکافی یا حرکت قطعه | Flux و Reflow اتصال |
| پل قلع | قلع زیاد | Flux و لحیمکش |
| قلع نچسبیدن به Pad | اکسیدشدگی یا آلودگی | تمیزکاری و Flux مناسب |
| کنده شدن Pad | حرارت یا نیروی مکانیکی زیاد | ترمیم مسیر و اصلاح تکنیک کار |
| توپهای ریز قلع | Flux یا فرآیند نامناسب | تمیزکاری و اصلاح مقدار مواد |
نکات ایمنی در لحیمکاری برد الکترونیکی
- از عینک محافظ هنگام کار با سیم و قلع استفاده کنید.
- دود Flux را مستقیماً تنفس نکنید.
- از Fume Extractor یا تهویه مناسب استفاده کنید.
- هویه را همیشه داخل پایه مخصوص قرار دهید.
- بردهای متصل به برق شهر را بدون تجهیزات ایمنی مناسب تعمیر نکنید.
- خازنهای ولتاژ بالا را قبل از کار به روش ایمن تخلیه کنید.
- برای قطعات حساس از تجهیزات ESD استفاده کنید.
- پس از کار با لحیم سربدار، دستها را بشویید.
چکلیست لحیمکاری حرفهای برای تعمیرکار برد
- ☑️ برد از برق جدا شده است.
- ☑️ خازنهای خطرناک تخلیه شدهاند.
- ☑️ نوک هویه تمیز و قلعاندود است.
- ☑️ دمای هویه متناسب با نوع لحیم انتخاب شده است.
- ☑️ Flux مناسب الکترونیک استفاده شده است.
- ☑️ قطبیت قطعات قبل از نصب بررسی شده است.
- ☑️ پایهها تحت فشار مکانیکی قرار ندارند.
- ☑️ پل قلع بین پایهها وجود ندارد.
- ☑️ Pad یا Track از PCB جدا نشده است.
- ☑️ اتصال نهایی با لوپ یا میکروسکوپ بررسی شده است.
- ☑️ در پایان محل تعمیر تمیز شده است.
روش واقعی یادگیری لحیمکاری در کلاس تعمیرات برد
برای تسلط بر لحیمکاری، تمرین باید مرحلهبهمرحله انجام شود. شروع مستقیم با برد موبایل، لپتاپ یا برد چندلایه گرانقیمت روش مناسبی برای هنرجوی مبتدی نیست.
مرحله اول؛ تمرین روی بردهای ضایعاتی
ابتدا روی بردهای قدیمی مقاومت و دیود پایهدار را باز و بسته کنید.
مرحله دوم؛ کار با قطعات SMD بزرگ
مقاومت و خازن در سایزهای بزرگتر SMD برای تمرین کنترل هویه و پنس مناسب هستند.
مرحله سوم؛ استفاده از لحیمکش و مکنده قلع
هنرجو باید بتواند سوراخها و Padها را بدون آسیب به PCB تمیز کند.
مرحله چهارم؛ آموزش کار با هیتر
کنترل فاصله نازل، Air Flow، سرعت حرکت و زمان حرارتدهی باید روی برد تمرینی انجام شود.
مرحله پنجم؛ تعویض آیسی چندپایه
پس از تسلط بر قطعات ساده، میتوان تمرین را با SOIC و سپس QFP ادامه داد.
مرحله ششم؛ تعمیر برد واقعی
در مرحله نهایی هنرجو باید بتواند قطعه خراب را شناسایی، آن را بدون آسیب خارج، Pad را آماده و قطعه جایگزین را نصب کند.
سوالات متداول درباره آموزش لحیمکاری
بهترین دمای هویه برای تعمیر برد چند درجه است؟
عدد ثابتی برای همه شرایط وجود ندارد. برای لحیم سربدار معمولاً دمای نوک پایینتر و برای Lead-Free کمی بالاتر انتخاب میشود. نوع نوک، توان هویه و جرم حرارتی اتصال نیز اهمیت دارد.
برای لحیمکاری SMD هویه بهتر است یا هیتر؟
برای مقاومت، خازن و بسیاری از آیسیهای ساده هر دو ابزار قابل استفادهاند. انتخاب ابزار به نوع پکیج، تعداد پایهها و فضای اطراف قطعه بستگی دارد.
چرا قلع به نوک هویه نمیچسبد؟
اکسید شدن نوک، دمای بیش از حد، تمیز نبودن نوک یا از بین رفتن پوشش آن از دلایل رایج هستند. نوک باید مرتب تمیز و قلعاندود شود.
چرا قلع روی برد جمع میشود و پخش نمیشود؟
آلودگی سطح، اکسیدشدگی، Flux نامناسب یا حرارت ناکافی میتواند باعث Wetting ضعیف شود.
آیا برای برداشتن BGA میتوان فقط از هیتر دستی استفاده کرد؟
در برخی تعمیرات ممکن است انجام شود، اما برای کنترل بهتر کیفیت و کاهش ریسک تاب برد یا آسیب حرارتی، استفاده از Preheater، کنترل دما و تجهیزات تخصصی BGA مناسبتر است.
برای شروع آموزش لحیمکاری چه ابزاری بخریم؟
برای شروع، هویه دمای قابل تنظیم، سیم لحیم مناسب، Flux، پنس، لحیمکش، مکنده قلع، مولتیمتر و یک برد تمرینی کافی است. در مراحل بعد میتوان هیتر، میکروسکوپ و ابزارهای حرفهایتر را اضافه کرد.
مهارتهایی که بعد از آموزش لحیمکاری باید یاد بگیرید
پس از تسلط بر لحیمکاری، برای ورود جدیتر به تعمیرات برد باید مهارتهای مکمل زیر را نیز یاد بگیرید:
- شناخت قطعات الکترونیکی
- تست مقاومت، خازن، دیود و ترانزیستور
- کار با مولتیمتر
- کار با اسیلوسکوپ
- نقشهخوانی برد
- پیدا کردن اتصال کوتاه
- کار با منبع تغذیه آزمایشگاهی
- عیبیابی مدار تغذیه
- کار با هیتر و پریهیتر
- ریورک آیسی و BGA
در آموزش الکترونیک و دورههای عملی تعمیر برد، ترکیب این مهارتها باعث میشود هنرجو بتواند بهجای تعویض تصادفی قطعات، مدار را اصولی عیبیابی و تعمیر کند.