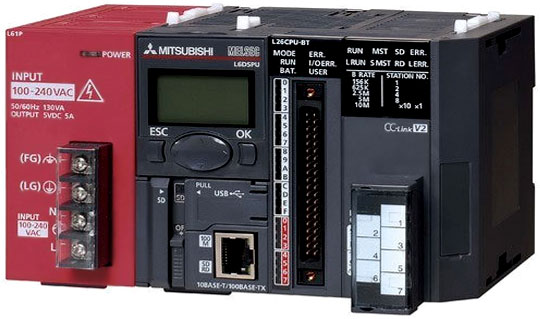
سیمبندی PLC زمانی درست و قابل اعتماد است که ابتدا نوع تغذیه کنترلر، ولتاژ ورودیها، نوع خروجیها و ساختار Sink/Source ماژول I/O مشخص شود. در مدارهای رایج 24 ولت DC، سنسور PNP معمولاً ولتاژ مثبت را به ورودی PLC میدهد و به ورودی سازگار با آن نیاز دارد؛ سنسور NPN نیز هنگام فعال شدن مسیر ورودی را به سمت 0V میکشد. در کنار این موضوع باید تغذیه PLC، ترمینال COM، ورودیهای دیجیتال و آنالوگ، خروجی رلهای یا ترانزیستوری، حفاظت بارهای القایی و اتصال زمین بهدرستی سیمبندی شوند. در این راهنما نحوه سیمبندی PLC از پایه، اتصال سنسور PNP و NPN، سیمبندی PLC LOGO زیمنس، عیبیابی ورودی و خروجی و خطاهای رایج نصب را بهصورت عملی بررسی میکنیم.
PLC چیست و سیمبندی آن چگونه کار میکند
PLC یا Programmable Logic Controller یک کنترلکننده صنعتی قابل برنامهریزی است که وضعیت کلیدها، سنسورها و تجهیزات اندازهگیری را از طریق ورودیها دریافت میکند، منطق برنامه را اجرا میکند و سپس خروجیهایی مانند کنتاکتور، شیر برقی، چراغ، رله، درایو یا سایر عملگرها را کنترل میکند.
در یک سیستم معمولی، جریان اطلاعات به شکل Sensor → Input → CPU → Program → Output → Actuator است. بنابراین اگر یک موتور روشن نمیشود، الزاماً PLC یا برنامه خراب نیست؛ ممکن است سیگنال ورودی به PLC نرسیده باشد، خروجی PLC برای نوع بار مناسب نباشد یا مدار قدرت مشکل داشته باشد.
برای آشنایی عملیتر با سختافزار، برنامهنویسی و مدارهای کنترلی میتوانید صفحه آموزش پی ال سی را نیز بررسی کنید.
اجزای اصلی PLC قبل از شروع سیمبندی
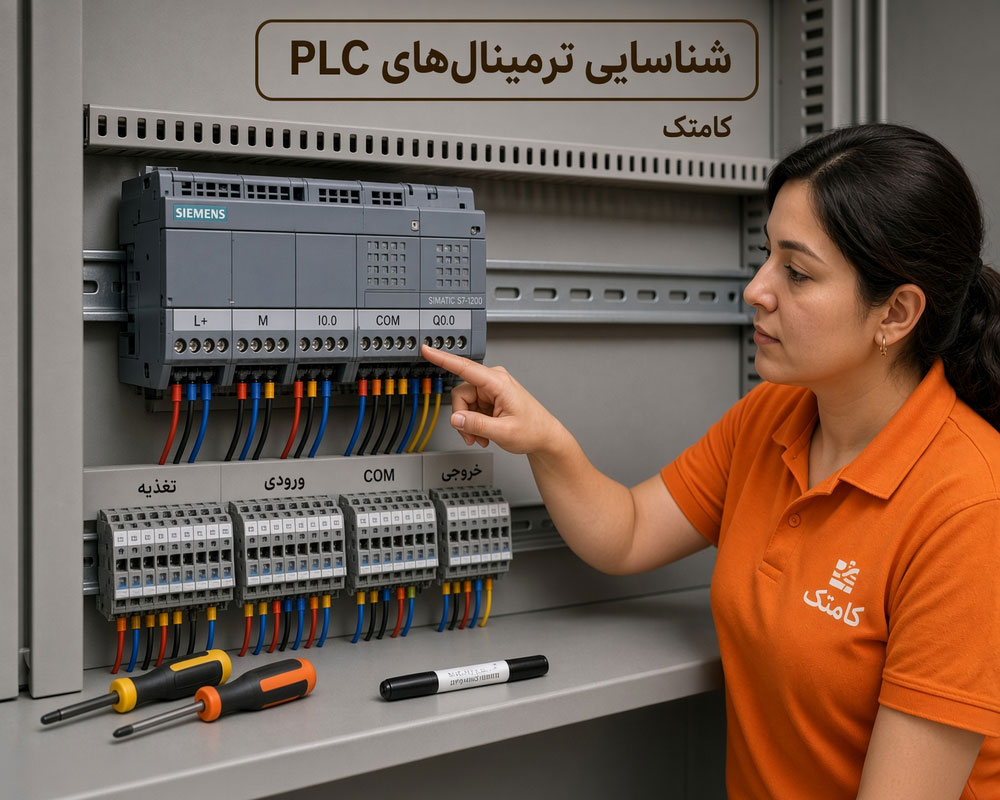
قبل از سیمکشی باید بدانیم هر ترمینال چه وظیفهای دارد. نام ترمینالها بین سازندگان متفاوت است، اما ساختار کلی بیشتر PLCها مشابه است.
| بخش PLC | وظیفه | نامهای متداول |
|---|---|---|
| تغذیه | تأمین برق CPU و مدار داخلی | L+ / M یا L / N |
| ورودی دیجیتال | دریافت وضعیت صفر و یک از سنسور و کلید | I0.0، I1، X0، DI |
| ورودی آنالوگ | دریافت مقادیر پیوسته ولتاژ یا جریان | AI، AI0، IW |
| خروجی دیجیتال | فرمان دادن به رله، کنتاکتور و سایر عملگرها | Q0.0، Q1، Y0، DO |
| COM | مرجع مشترک یک گروه ورودی یا خروجی | COM، M، 0V یا Common |
تفاوت تغذیه PLC با تغذیه ورودی و خروجی
یکی از اشتباهات رایج این است که تصور شود ولتاژ تغذیه CPU الزاماً با تمام ورودیها و خروجیها یکسان است. در بعضی PLCها این ولتاژها یکسان هستند، اما در برخی مدلها نوع تغذیه، ورودی و خروجی میتواند متفاوت باشد.
برای مثال یک PLC ممکن است با 24V DC تغذیه شود اما خروجی رلهای آن بتواند مدار دیگری را قطع و وصل کند. در مقابل خروجی ترانزیستوری معمولاً محدودیت مشخصی در نوع DC، پلاریته و جریان دارد.
روش صحیح سیمبندی منبع تغذیه PLC
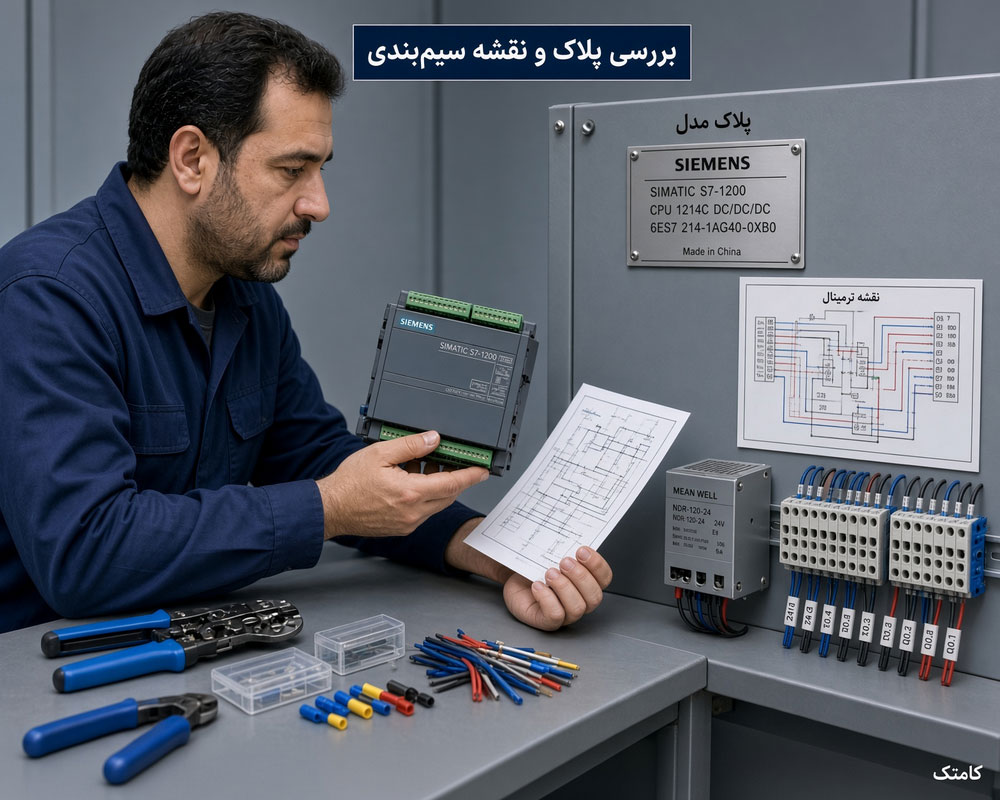
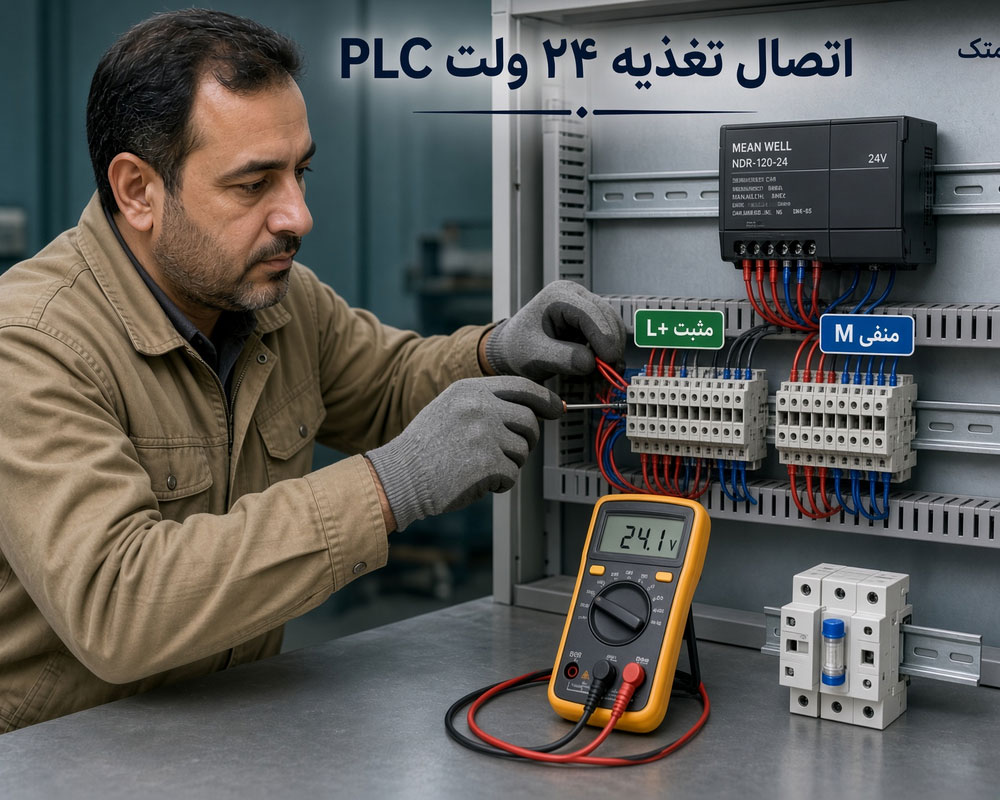
اولین مرحله نصب، اتصال صحیح تغذیه است. در PLCهای 24 ولت DC معمولاً ترمینال مثبت با L+ و ترمینال منفی با M یا 0V مشخص میشود. در مدلهای AC معمولاً ترمینالهای L و N یا مشخصات مشابه وجود دارند.
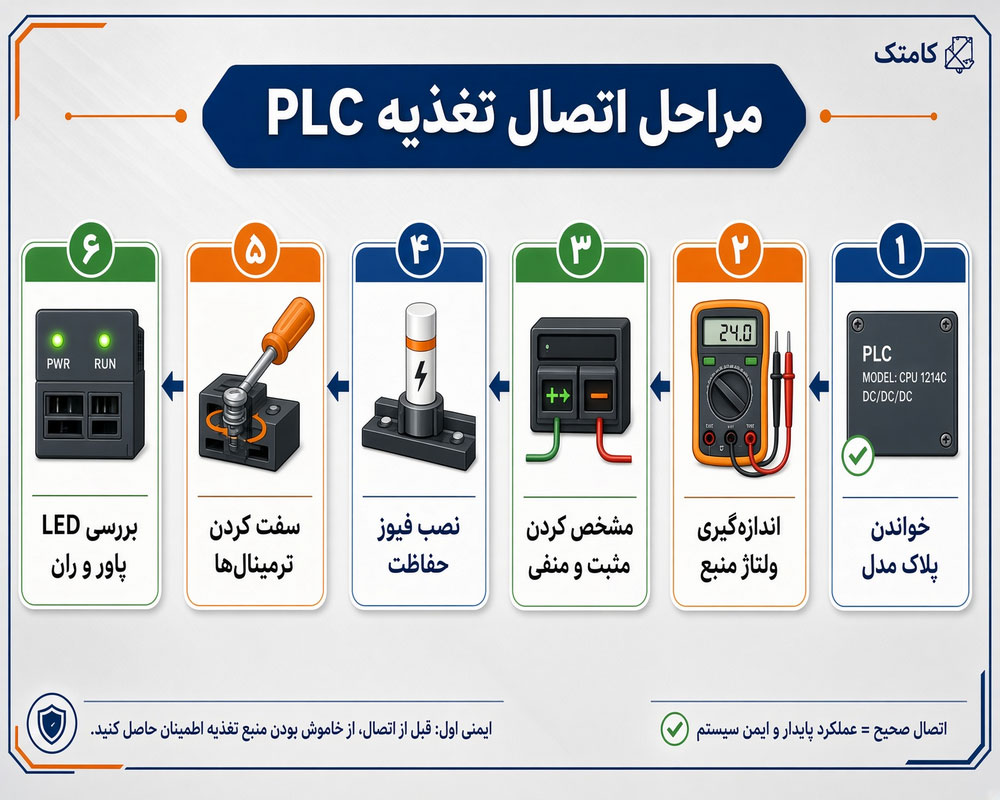
مراحل اتصال تغذیه PLC پیش از روشن کردن
- شماره مدل و ولتاژ نامی PLC را از روی پلاک بخوانید.
- ولتاژ خروجی منبع تغذیه را قبل از اتصال با مولتیمتر اندازهگیری کنید.
- پلاریته +24V و 0V را در سیستمهای DC مشخص کنید.
- حفاظت فیوز یا بریکر را مطابق مستندات سازنده در نظر بگیرید.
- اتصالات ترمینال را کنترل کنید و سپس مدار را برقدار کنید.
- LEDهای Power، Run و Error را بعد از روشن شدن بررسی کنید.
ورودی دیجیتال PLC و ترمینال COM چگونه کار میکند
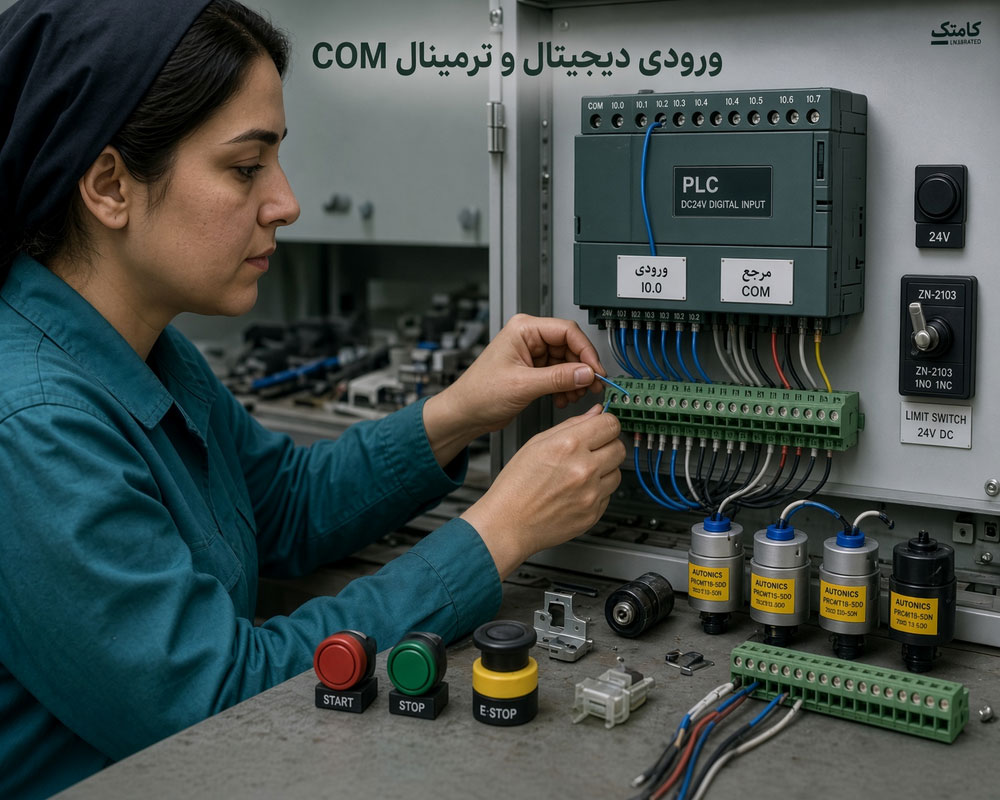
ورودی دیجیتال مشخص میکند یک وضعیت منطقی فعال یا غیرفعال است. کلید فشاری، لیمیتسوئیچ، سنسور القایی، سنسور نوری، ترموستات و کنتاکت رله از نمونههای متداول تجهیزات متصل به ورودی PLC هستند.
COM یک پایه فرمان نیست؛ مرجع مشترک یک گروه از ورودیها است. نحوه اتصال COM تعیین میکند جریان از چه مسیری در مدار ورودی عبور کند. به همین دلیل باید نوع Input Module و روش Sink/Source آن بررسی شود.
چرا فقط وجود 24 ولت ورودی را فعال نمیکند
برای تشخیص منطقی ورودی باید مدار جریان کامل شود. به همین دلیل ممکن است با مولتیمتر روی یک ترمینال 24 ولت مشاهده شود اما LED ورودی PLC روشن نشود. در این وضعیت معمولاً مسیر Common، مرجع 0V، نوع سنسور یا سیم خروجی باید بررسی شود.
تفاوت سنسور PNP و NPN در سیمبندی PLC
یکی از مهمترین مباحث سیمبندی PLC، تطبیق خروجی سنسور با ورودی کنترلر است. اصطلاح PNP و NPN در سنسورهای DC نشان میدهد خروجی ترانزیستوری سنسور هنگام فعال شدن چگونه مسیر جریان را سوئیچ میکند.
| ویژگی | PNP | NPN |
|---|---|---|
| رفتار خروجی هنگام فعال شدن | +V را به خروجی میدهد | خروجی را به سمت 0V میکشد |
| نام متداول | Sourcing Sensor | Sinking Sensor |
| COM معمول در ورودی سازگار | 0V | +24V |
| خروجی متداول سنسور سه سیمه | مثبت سوئیچشده | منفی سوئیچشده |
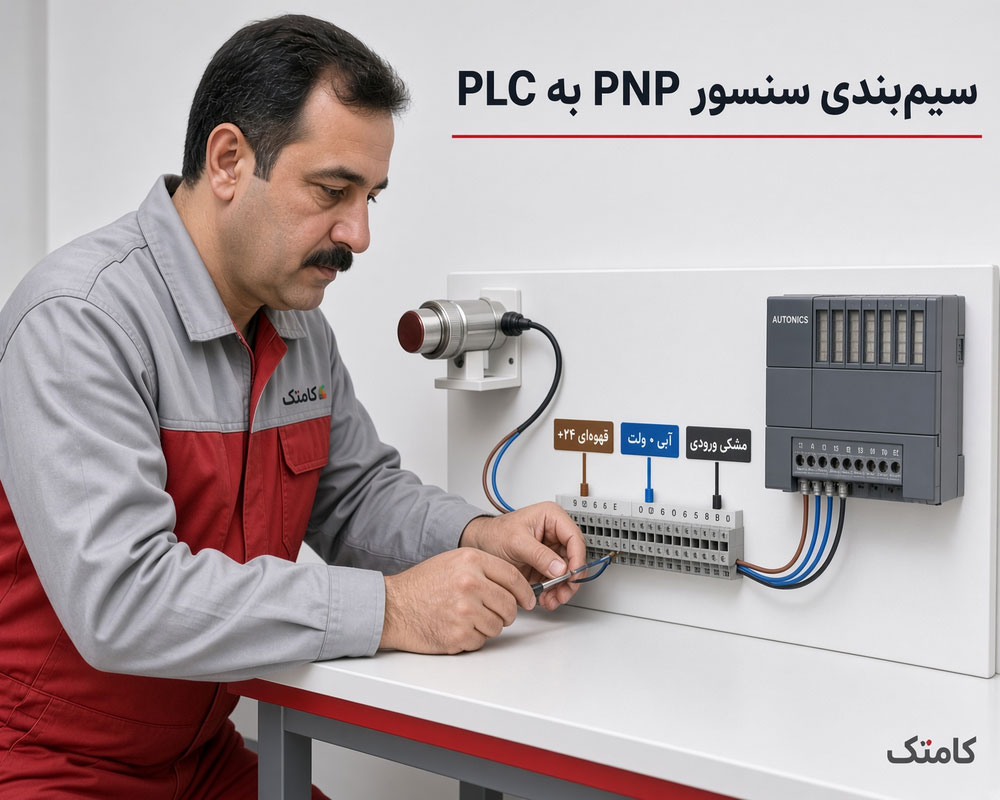
سیمبندی سنسور سه سیمه PNP به PLC
در بسیاری از سنسورهای سه سیمه صنعتی، رنگبندی متداول به شکل زیر است؛ با این حال رنگ سیم باید با دیتاشیت همان سنسور تأیید شود.
- قهوهای: مثبت تغذیه سنسور
- آبی: 0V یا منفی منبع تغذیه
- مشکی: خروجی سنسور
در یک مدار متداول PNP با تغذیه 24V DC، سیم قهوهای به +24V، سیم آبی به 0V و سیم مشکی به ورودی PLC متصل میشود. Common گروه ورودی نیز در ورودی سازگار معمولاً به 0V متصل است. با فعال شدن سنسور، ولتاژ مثبت از سیم خروجی به ورودی PLC میرسد.
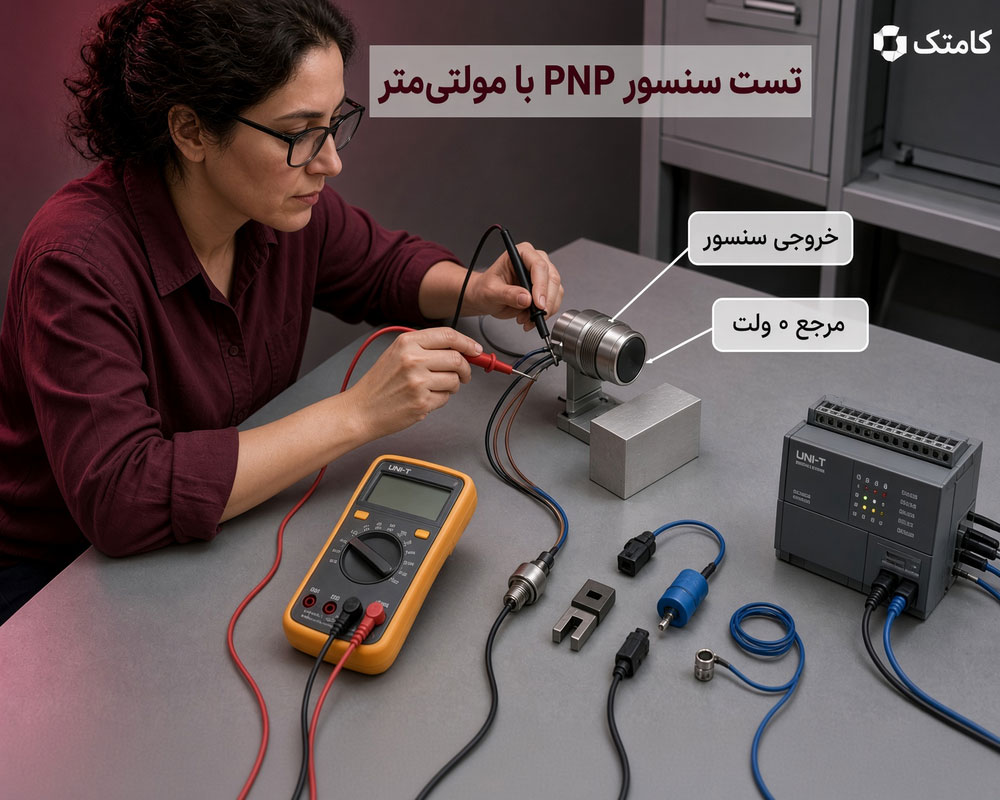
روش تست سنسور PNP با مولتیمتر
- تغذیه سنسور را بررسی کنید.
- پراب منفی مولتیمتر را روی 0V قرار دهید.
- ولتاژ سیم خروجی سنسور را اندازهگیری کنید.
- هدف را مقابل سنسور قرار دهید.
- در سنسور PNP سالم، خروجی فعال باید نسبت به 0V به سمت ولتاژ مثبت تغذیه تغییر کند.
سیمبندی سنسور سه سیمه NPN به PLC
در سنسور NPN، خروجی هنگام فعال شدن مسیر را به سمت 0V برقرار میکند. بنابراین ورودی PLC باید از نظر ساختار الکتریکی با این خروجی سازگار باشد و Common گروه مربوط مطابق مستندات ماژول متصل شود.
اگر سنسور روشن میشود اما LED ورودی PLC هیچ تغییری نمیکند، یکی از اولین مواردی که باید بررسی شود عدم تطابق PNP/NPN با Sink/Source ورودی PLC است.
سیمبندی کلید و لیمیت سوئیچ به ورودی PLC
سادهترین ورودی PLC یک کنتاکت مکانیکی است. در مدار 24V DC میتوان با عبور ولتاژ مناسب از Push Button یا Limit Switch، سیگنال را به ورودی دیجیتال رساند.
کنتاکتهای مکانیکی برخلاف سنسورهای ترانزیستوری PNP/NPN معمولاً یک Dry Contact هستند؛ یعنی خود کنتاکت ولتاژ تولید نمیکند و فقط مسیر الکتریکی مدار را باز یا بسته میکند.
انتخاب کنتاکت NO یا NC در مدار فرمان
انتخاب Normally Open یا Normally Closed به منطق ایمنی و عملکرد سیستم بستگی دارد. برای برخی فرمانهای معمولی NO مناسب است، در حالی که در بعضی مدارهای حفاظتی از NC استفاده میشود تا قطع سیم نیز قابل تشخیص باشد.
برای طراحی کامل مدارهای فرمان، کنتاکتور و حفاظت موتور، مطالعه مباحث آموزش برق صنعتی در کنار PLC مفید است.
خروجی PLC رلهای بهتر است یا ترانزیستوری
نوع خروجی PLC تعیین میکند چه باری را میتوان مستقیماً یا از طریق واسط کنترل کرد. رایجترین انواع خروجی دیجیتال PLC عبارتاند از Relay Output و Transistor Output.
| ویژگی | خروجی رلهای | خروجی ترانزیستوری |
|---|---|---|
| نوع سوئیچ | کنتاکت مکانیکی | نیمههادی |
| سرعت سوئیچینگ | کمتر | بیشتر |
| عمر مکانیکی | دارای محدودیت کنتاکت | فاقد کنتاکت مکانیکی |
| کاربرد معمول | رله، کنتاکتور و بارهای عمومی در محدوده مجاز | فرمانهای سریع DC و پالس |
| بررسی پلاریته | وابسته به مدار خارجی | ضروری و مدلوابسته |
چرا موتور را مستقیم به خروجی PLC وصل نمیکنیم
PLC معمولاً برای راهاندازی مستقیم موتور صنعتی طراحی نشده است. خروجی PLC فرمان را به رله واسط، کنتاکتور یا درایو میدهد و مدار قدرت موتور توسط تجهیز مناسب سوئیچ میشود.
قبل از اتصال هر بار باید جریان خروجی مجاز هر کانال، جریان کل گروه خروجیها، نوع بار و مشخصات الکتریکی ماژول بررسی شود.
حفاظت خروجی PLC هنگام کنترل بوبین
بوبین رله، کنتاکتور و شیر برقی بار القایی هستند و هنگام قطع میتوانند ولتاژ گذرا ایجاد کنند. بسته به نوع DC یا AC و توصیه سازنده از روشهایی مانند Flyback Diode، RC Snubber یا Varistor برای محدود کردن این پالسها استفاده میشود.
ورودی آنالوگ PLC برای ولتاژ و جریان
برخلاف ورودی دیجیتال که فقط وضعیت صفر و یک را تشخیص میدهد، ورودی آنالوگ برای اندازهگیری کمیتهایی مانند فشار، دما، سطح، جریان، سرعت و موقعیت استفاده میشود.
سیگنالهای رایج ورودی آنالوگ در صنعت
| نوع سیگنال | کاربرد معمول | نکته سیمبندی |
|---|---|---|
| 0 تا 10V | سنسور، پتانسیومتر و بعضی ترانسمیترها | مرجع ولتاژ باید صحیح باشد |
| 4 تا 20mA | ترانسمیترهای صنعتی | نوع Active/Passive و Loop باید مشخص شود |
| RTD | اندازهگیری دما | نیازمند ورودی یا ماژول سازگار |
| Thermocouple | دمای صنعتی | ماژول مخصوص و نوع ترموکوپل اهمیت دارد |
سیمبندی PLC لوگو زیمنس بر اساس مدل دستگاه
یکی از مشکلات متنهای آموزشی قدیمی این است که برای تمام مدلهای Siemens LOGO یک نقشه واحد ارائه میکنند؛ در حالی که خانواده LOGO دارای مدلهای متفاوت از نظر ولتاژ تغذیه، نوع ورودی، خروجی رلهای یا ترانزیستوری و امکانات آنالوگ است.
در مدلهای DC مانند برخی نسخههای 12/24V، ورودیها با مرجع DC کار میکنند. در نسخههای 115/230V نیز نحوه اتصال ورودیها کاملاً متفاوت است. بنابراین عبارت «COM را منفی بدهید» یا «ورودی را مستقیم به 220 ولت وصل کنید» بدون مشخص کردن شماره مدل، دستور سیمبندی قابل اعتمادی نیست.
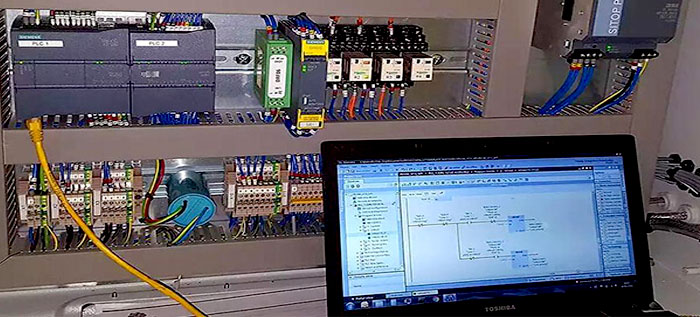
تفاوت LOGO دوازده بیست و چهار ولت با 230 ولت
| موضوع | مدل DC | مدل 115/230V |
|---|---|---|
| تغذیه | بسته به مدل 12/24 یا 24V | برق AC/DC در محدوده درجشده روی مدل |
| مرجع ورودی | L+ و M طبق نقشه مدل | L/N و گروهبندی ورودی طبق Manual |
| سنسور 24V DC | در صورت سازگاری ورودی قابل اتصال | نباید بدون بررسی مشخصات مستقیماً متصل شود |
| الزام بررسی دیتاشیت | ضروری | ضروری و حساستر به ایمنی |
گروهبندی ورودیها در LOGO 230 ولت
در برخی مدلهای LOGO با ورودی 115/230V، ورودیها به گروههایی تقسیم میشوند و استفاده از فازهای متفاوت درون یک گروه محدودیت دارد. این موضوع مدلوابسته است و باید دقیقاً مطابق System Manual همان سختافزار اجرا شود.
اتصال سنسور 24 ولت به PLC لوگو
اگر مدل LOGO دارای ورودی 24V DC سازگار باشد، سنسور باید بر اساس نوع خروجی و ساختار ورودی همان مدل متصل شود. تغذیه سنسور و مرجع PLC نیز باید مطابق نقشه سازنده تنظیم شود.
در صورتی که ولتاژ یا نوع خروجی سنسور با ورودی PLC سازگار نباشد، استفاده از رله واسط، Interface Relay، Signal Converter یا ماژول ورودی مناسب میتواند راهکار صحیح باشد. انتخاب واسط به نوع سیگنال و نیاز ایزولاسیون بستگی دارد.
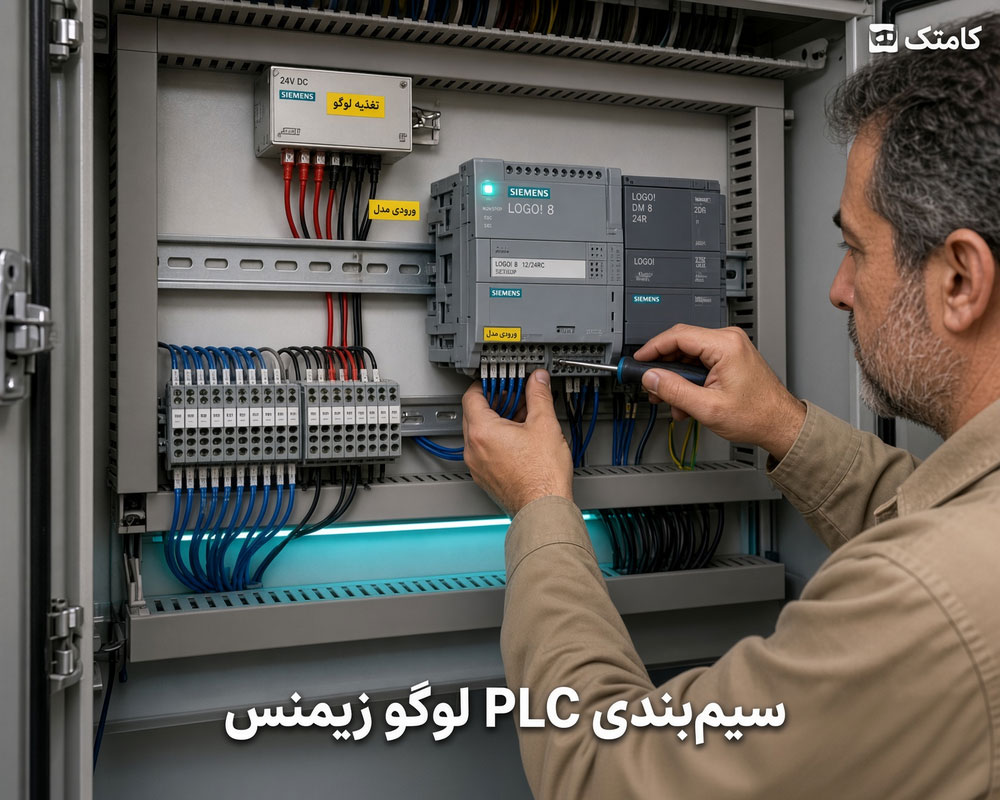
رله واسط چگونه بین سنسور و PLC قرار میگیرد
رله معمولی معمولاً دارای کنتاکتهای COM، NO و NC است. برخلاف متنهای سادهشده، همیشه نباید خروجی NC انتخاب شود؛ انتخاب NO یا NC به منطق مدار بستگی دارد.
- خروجی سنسور بوبین رله مناسب را تحریک میکند.
- کنتاکت COM رله به ولتاژ یا مرجع مناسب ورودی PLC متصل میشود.
- کنتاکت NO یا NC مطابق منطق مورد نیاز به ورودی PLC وصل میشود.
- در صورت استفاده از بوبین DC، حفاظت ولتاژ القایی نیز در نظر گرفته میشود.
تفاوت LOGO 8 و نسل جدید LOGO 9
در پروژههای جدید باید نسل سختافزار نیز بررسی شود. خانواده جدید LOGO 9 در کنار قابلیتهای ارتباطی جدید، ماژولهای توسعه مخصوص خود را دارد و نباید سازگاری سختافزاری ماژولهای نسل قبلی بدون بررسی مستندات فرض شود.
اگر پروژه بر پایه LOGO زیمنس طراحی شده، بخش آموزش PLC زیمنس برای شناخت سختافزار و ساختار این کنترلرها مرتبط است.
سیمبندی خروجی PLC به کنتاکتور و شیر برقی
بعد از تست ورودیها، نوبت مدار خروجی است. در این بخش باید قبل از هر اتصال مشخص شود خروجی PLC رلهای است یا ترانزیستوری و بار چه ولتاژ و جریانی نیاز دارد.
اتصال خروجی PLC به بوبین کنتاکتور
در مدار صنعتی معمولاً PLC مستقیماً موتور را تغذیه نمیکند. خروجی PLC، بوبین کنتاکتور یا رله واسط را فعال میکند و کنتاکتور مدار قدرت موتور را قطع و وصل میکند.
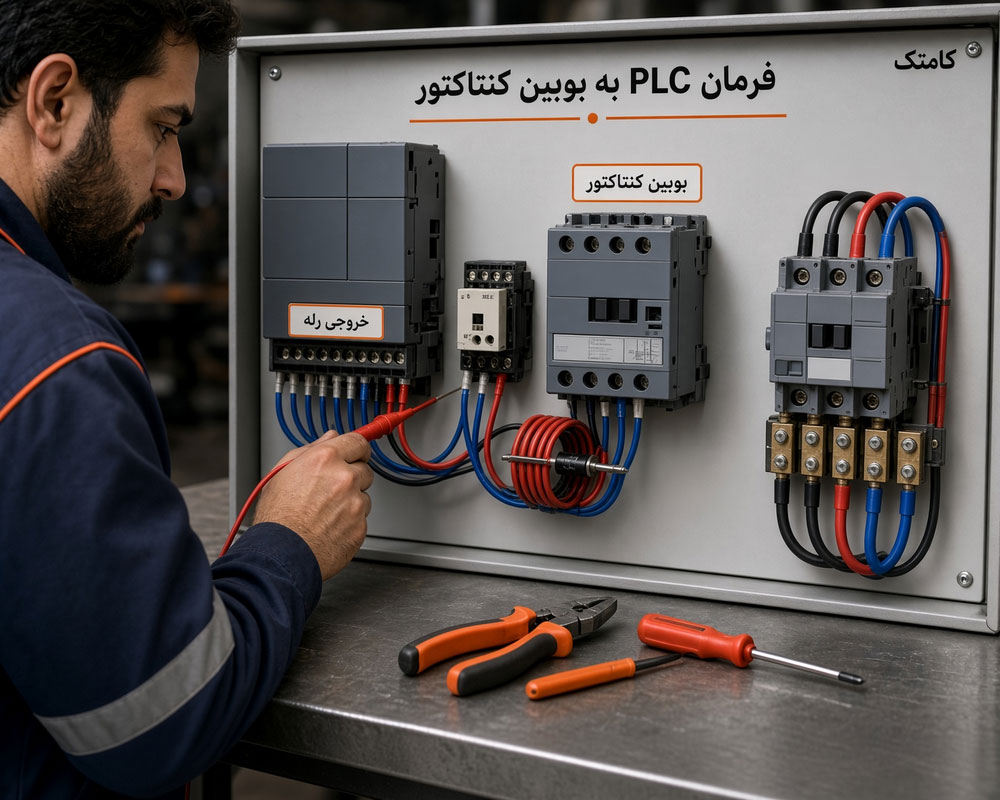
اگر جریان بوبین از توان مجاز خروجی بیشتر باشد یا تعداد دفعات سوئیچینگ زیاد باشد، استفاده از Relay Interface بین PLC و کنتاکتور میتواند فشار الکتریکی روی خروجی کنترلر را کاهش دهد.
اتصال شیر برقی به خروجی PLC
برای Solenoid Valve نیز ولتاژ بوبین، جریان مصرفی، نوع AC/DC و جریان اولیه باید بررسی شود. در شیر برقی DC، حفاظت مناسب در برابر Back EMF اهمیت دارد؛ زیرا پالس ناشی از قطع بوبین میتواند روی خروجی PLC و سایر تجهیزات ایجاد نویز کند.
سیمبندی کابلها برای جلوگیری از نویز PLC
بخش قابل توجهی از خطاهای نامنظم PLC در محیط صنعتی ناشی از سیمبندی ضعیف، نویز الکترومغناطیسی یا مرجع زمین نامناسب است. کابل موتور، خروجی اینورتر و کابل قدرت نباید بدون ملاحظه در کنار خطوط آنالوگ و سیگنالهای حساس عبور داده شوند.
روش کاهش نویز در ورودی و خروجی PLC
- کابلهای سیگنال و قدرت را تا حد امکان در مسیرهای جداگانه عبور دهید.
- برای سیگنالهای حساس از کابل مناسب و در صورت نیاز Shielded Cable استفاده کنید.
- روش اتصال شیلد را مطابق طراحی EMC و دستورالعمل تجهیزات انتخاب کنید.
- ترمینالهای شل و سرسیمهای نامناسب را اصلاح کنید.
- منبع تغذیه 24V را از نظر Ripple و افت ولتاژ بررسی کنید.
- کابل سنسور را بدون دلیل در کنار خروجی اینورتر قرار ندهید.
- مرجع 0V و PE را بر اساس معماری تابلو و دستور سازنده اجرا کنید.
روش مرحلهای تست سیمبندی PLC پس از نصب
برقدار کردن تمام سیستم و سپس جستوجوی خطا معمولاً زمان عیبیابی را افزایش میدهد. روش بهتر این است که مدار در چند مرحله تست شود.
| مرحله | آزمایش | نتیجه مورد انتظار |
|---|---|---|
| ۱ | کنترل ولتاژ منبع تغذیه | ولتاژ و پلاریته مطابق پلاک PLC |
| ۲ | تست PLC بدون بار خروجی | عدم وجود Error سختافزاری |
| ۳ | فعال کردن تکتک ورودیها | تغییر LED و وضعیت Online Input |
| ۴ | تست منطق برنامه | تغییر وضعیت خروجی طبق برنامه |
| ۵ | اتصال بارهای خروجی | عملکرد صحیح رله، کنتاکتور یا شیر |
| ۶ | تست در شرایط واقعی ماشین | عدم خطای نویز، افت ولتاژ یا Interlock |
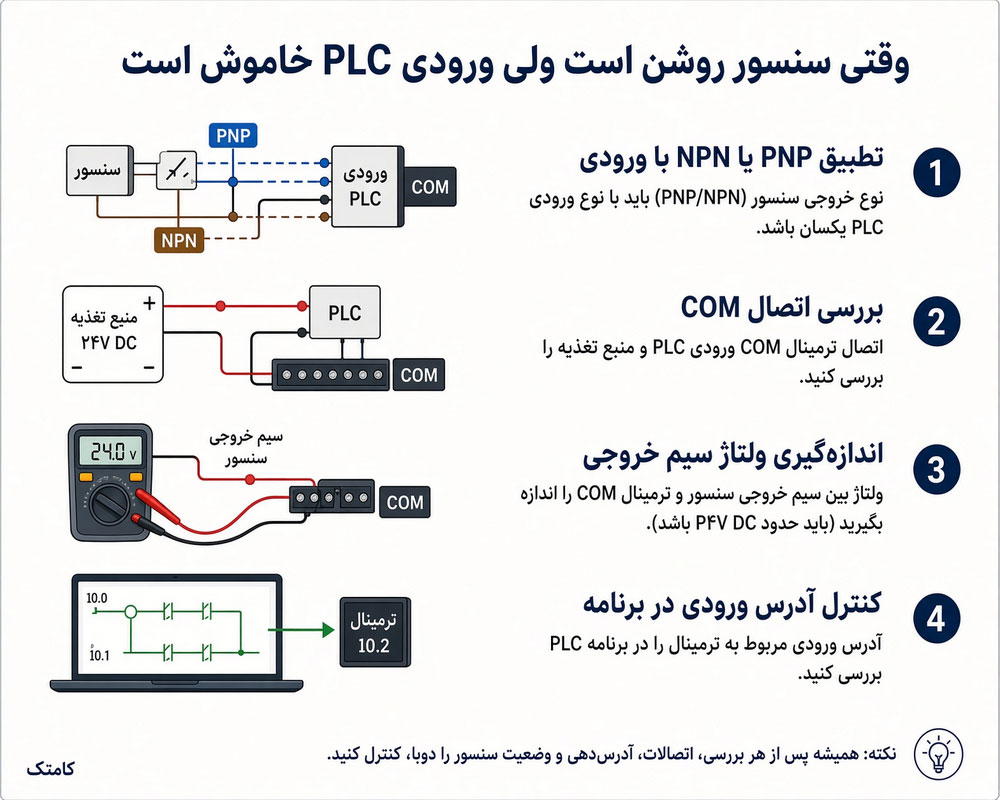
عیبیابی ورودی PLC وقتی سنسور تشخیص داده نمیشود
اگر سنسور فعال است اما PLC ورودی را نمیبیند، تعویض PLC آخرین مرحله عیبیابی است؛ نه اولین مرحله.
| علامت | علت احتمالی | روش بررسی |
|---|---|---|
| LED سنسور روشن ولی ورودی PLC خاموش | عدم تطابق PNP/NPN یا COM | دیتاشیت سنسور و Input Module بررسی شود |
| هیچ ولتاژی روی خروجی سنسور نیست | خرابی سنسور یا تغذیه | ولتاژ Brown/Blue و سپس Black اندازهگیری شود |
| LED ورودی روشن ولی برنامه آن را نمیبیند | آدرس اشتباه یا Hardware Configuration | وضعیت Online و Tag Address بررسی شود |
| ورودی دائم روشن است | NO/NC اشتباه یا سیم سیگنال اتصال دارد | سیم خروجی از PLC جدا و دوباره تست شود |
| ورودی بهصورت تصادفی تغییر میکند | نویز، سیم شل یا تغذیه ناپایدار | کابل، ترمینال، Shield و منبع 24V بررسی شود |
عیبیابی خروجی PLC وقتی عملگر کار نمیکند
روشن شدن LED خروجی PLC به معنی سالم بودن تمام مسیر خروجی نیست. ابتدا باید مشخص شود خروجی منطقی در برنامه فعال شده، سپس ولتاژ روی ترمینال خروجی و در نهایت خود بار بررسی شود.
ترتیب تست خروجی بدون تعویض اشتباه قطعات
- وضعیت خروجی را در Online Monitoring برنامه بررسی کنید.
- LED فیزیکی خروجی PLC را کنترل کنید.
- نوع خروجی رلهای یا ترانزیستوری را مشخص کنید.
- تغذیه مدار خروجی را اندازهگیری کنید.
- ولتاژ دو سر بار را هنگام فرمان اندازه بگیرید.
- کنتاکتور، رله یا شیر برقی را جداگانه تست کنید.
- فیوز و مدار حفاظتی خروجی را بررسی کنید.
خطاهای رایج در سیمبندی PLC و سنسورها
- فرض کردن ولتاژ PLC از روی ظاهر دستگاه: مدلهای ظاهراً مشابه میتوانند تغذیه متفاوت داشته باشند.
- اشتباه گرفتن PNP با NPN: باعث میشود ورودی فعال نشود یا رفتار غیرمنتظره داشته باشد.
- اتصال اشتباه COM: مدار جریان ورودی کامل نمیشود.
- اتصال بار پرجریان مستقیم به PLC: احتمال آسیب خروجی وجود دارد.
- نداشتن حفاظت برای بار القایی: باعث ایجاد Surge و نویز میشود.
- عبور کابل سنسور کنار کابل موتور و اینورتر: میتواند ورودی کاذب ایجاد کند.
- اعتماد به رنگ سیم بدون دیتاشیت: رنگبندی تمام تجهیزات الزاماً یکسان نیست.
- اتصال 4-20mA به ورودی ولتاژی: ممکن است اندازهگیری اشتباه یا اتصال نامناسب ایجاد کند.
- استفاده از NC رله در همه پروژهها: NO یا NC باید بر اساس منطق مدار انتخاب شود.
- تغییر برنامه برای جبران سیمبندی اشتباه: ابتدا سختافزار و Wiring اصلاح شود.
چکلیست سیمبندی استاندارد PLC قبل از راهاندازی
| مورد کنترل | وضعیت مورد انتظار |
|---|---|
| مدل PLC | شماره مدل و Revision ثبت شده باشد |
| تغذیه | ولتاژ و پلاریته اندازهگیری شده باشد |
| ورودیها | PNP/NPN و Sink/Source تطبیق داده شده باشد |
| COM | مطابق نقشه همان ماژول متصل شده باشد |
| خروجیها | نوع Relay/Transistor و جریان بار کنترل شده باشد |
| بوبینها | حفاظت Surge مناسب در نظر گرفته شده باشد |
| کابلها | قدرت و سیگنال تا حد امکان تفکیک شده باشند |
| ترمینالها | اتصال محکم و سرسیم مناسب داشته باشند |
| آدرس I/O | با برنامه PLC مطابقت داشته باشد |
| تست نهایی | هر ورودی و خروجی جداگانه آزمایش شده باشد |
پرسشهای کاربردی درباره سیمبندی PLC در کارگاه
COM در PLC باید به مثبت وصل شود یا منفی
پاسخ به نوع Input Module بستگی دارد. در یک ورودی DC قابل تنظیم، اتصال Common تعیین میکند ورودی با سنسور PNP یا NPN چگونه مدار جریان را کامل کند. بنابراین نمیتوان برای تمام PLCها یک پاسخ ثابت «مثبت» یا «منفی» داد.
چرا سنسور روشن است ولی PLC ورودی ندارد
روشن بودن LED سنسور فقط نشان میدهد بخش تشخیص یا تغذیه سنسور فعال است. نوع خروجی PNP/NPN، سیم سیگنال، مرجع COM، ولتاژ خروجی سنسور و سازگاری Input Module باید جداگانه بررسی شوند.
آیا سنسور PNP را میتوان به هر PLC وصل کرد
خیر. ورودی PLC باید از نظر ولتاژ و ساختار Sink/Source با خروجی PNP سازگار باشد یا از واسط مناسب استفاده شود.
آیا سنسور 220 ولت مستقیم به LOGO متصل میشود
فقط زمانی که شماره مدل دقیق LOGO، نوع ورودی و مشخصات سنسور چنین اتصالی را اجازه دهند. وجود مدلهای LOGO با ورودی 230V به معنی مجاز بودن اتصال هر سنسور 220V به هر LOGO نیست.
خروجی PLC میتواند مستقیم کنتاکتور را روشن کند
در صورتی که نوع خروجی، ولتاژ بوبین، جریان بوبین و مشخصات کنتاکت یا ترانزیستور خروجی با یکدیگر سازگار باشند ممکن است امکانپذیر باشد؛ در غیر این صورت باید از رله واسط استفاده شود.
برای سنسور PNP سیم مشکی به کجا وصل میشود
در رنگبندی متداول سنسور سه سیمه، سیم مشکی خروجی سنسور است و به ترمینال ورودی PLC متصل میشود؛ اما قبل از اتصال حتماً Wiring Diagram همان سنسور بررسی شود.
علت روشن و خاموش شدن تصادفی ورودی PLC چیست
نویز الکترومغناطیسی، منبع تغذیه ناپایدار، اتصال ضعیف ترمینال، کابل نامناسب، سیم سنسور طولانی، مسیر مشترک با کابل اینورتر یا تنظیم نامناسب Filtering ورودی از دلایل رایج هستند.
بهترین ترتیب برای یادگیری سیمبندی PLC چیست
ابتدا تغذیه و ساختار I/O، سپس ورودی دیجیتال، PNP/NPN، خروجی رلهای و ترانزیستوری، مدار کنتاکتور، ورودی آنالوگ، نقشهخوانی و در نهایت عیبیابی و شبکههای صنعتی مطالعه شوند. این ترتیب باعث میشود برنامهنویسی PLC با درک واقعی سختافزار همراه باشد.