اتصال HMI و PLC برند LS در خط تولید چه مشکلی را حل میکند؟
در کارخانه و صنایع فرآیندی، کنترل و نظارت بر خط تولید مستقیم روی کیفیت محصول، زمان توقف و ایمنی اپراتور اثر میگذارد. ابزار اصلی این کار، سیستم مانیتورینگ صنعتی است: PLC فرآیند را اجرا میکند و HMI همان دادهها را برای اپراتور قابل مشاهده و قابل فرمان میکند.
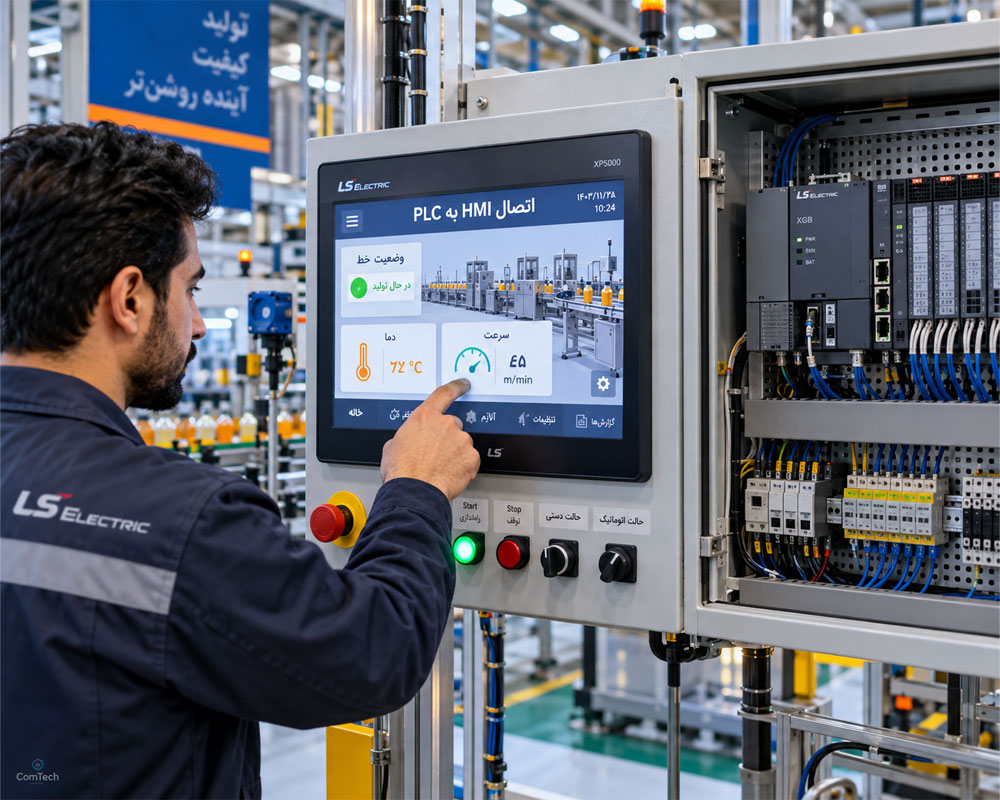
آموزش PLC یا کنترلکننده منطقی برنامهپذیر جای تابلوهای رلهای را گرفته است. ورودی سنسور، وضعیت موتور، شمارنده و تایمر را میخواند و خروجی را طبق منطق برنامه قطع و وصل میکند. HMI (Human Machine Interface) رابط انسان و ماشین است؛ شستی، نمایش مقدار، آلارم، نمودار روند و صفحه تنظیم پارامتر را روی پنل لمسی یا متنی نشان میدهد.
اتصال درست HMI LS به PLC یعنی هر تگ روی صفحه دقیقاً به همان بیت یا رجیستر PLC وصل باشد، پروتکل و سرعت پورت در هر دو سمت یکی باشد و کابل با نقشه سازنده بسته شده باشد. خطا در همین سه مورد، شایعترین علت صفحه ثابت، آلارم ارتباط و فرمان اشتباه است.
HMI، PLC و SCADA چه فرقی با هم دارند؟
بسیاری از جستوجوها این سه واژه را کنار هم میآورند، ولی نقششان یکی نیست.
| بخش | کار اصلی | محل نصب معمول | نرمافزار رایج برند LS |
|---|---|---|---|
| PLC | اجرای منطق، خواندن سنسور، فرمان خروجی | تابلو برق کنار خط | XG5000 |
| HMI | نمایش و فرمان محلی برای اپراتور | درِ تابلو یا کنار دستگاه | XP-Builder |
| SCADA | نظارت مرکزی چند خط، تاریخچه و گزارش | اتاق کنترل | InfoU یا نرمافزار شخص ثالث |
قبلاً مانیتورینگ اغلب با رایانه رومیزی انجام میشد. ویروس، خاموشی ناخواسته ویندوز و هزینه نگهداری، ریسک خط را بالا میبرد. پنل HMI صنعتی سیستمعامل اختصاصی دارد، برای محیط کارخانه ساخته شده و قطع ارتباط را با آلارم مشخص میکند. برای یک دستگاه یا یک خط، HMI کافی است؛ برای چند سالن و آرشیو بلندمدت، SCADA روی همان دادههای PLC سوار میشود.
HMI الاس کدام مدلها را پوشش میدهد؟
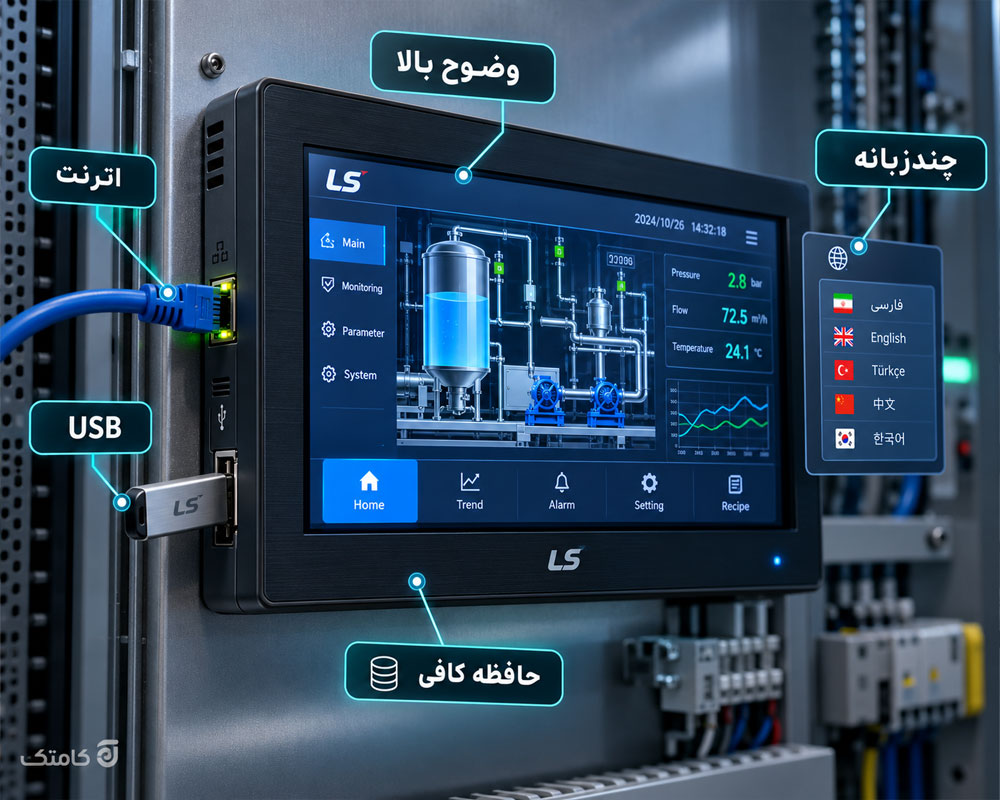
HMI LS در بازار ایران بیشتر با نام XGT Panel شناخته میشود؛ سریهای iXP، eXP و XP. نرمافزار طراحی آن XP-Builder است، نه DOPSoft. DOPSoft مخصوص پنل DOP دلتا است و اگر پروژه LS را با آن باز کنید، درایور و آدرس دستگاهها جور درنمیآید.
ویژگیهایی که در انتخاب پنل الاس معمولاً ملاک قرار میگیرد:
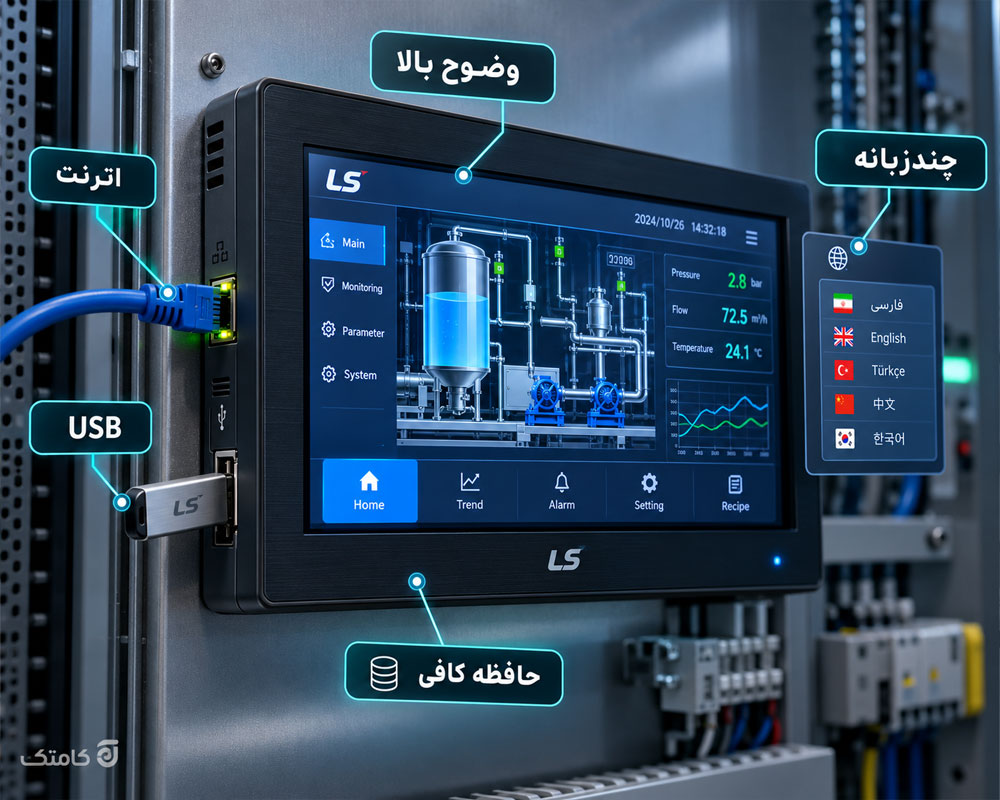
- 🔍 وضوح مناسب صفحه برای نمایش عدد، نمودار و آلارم بدون شلوغی
- 🌐 پورت اترنت برای FEnet، Modbus TCP و دانلود پروژه
- 🔌 پورت RS-232 و RS-422/485 برای Cnet و اتصال چند ایستگاه
- 💾 حافظه پروژه، لاگ و آلارم روی خود پنل
- 🖼️ پشتیبانی از تصویر BMP، JPG، GIF و WMF و نماد برداری
- 🧪 شبیهسازی آفلاین در XP-Builder پیش از دانلود روی دستگاه
- 🈯 صفحه چندزبانه برای شیفتهای مختلف
- 📎 USB Host برای فلش، ماوس و پرینتر و USB Device برای انتقال پروژه
برنامه PLC الاس با XG5000 نوشته میشود و صفحه اپراتوری با XP-Builder. این دو نرمافزار جدا هستند. اول ناحیه حافظهای که HMI باید بخواند در PLC مشخص میشود، بعد همان آدرس در تگ HMI تعریف میگردد.
اندازه پنل را چطور برای خط انتخاب کنیم؟
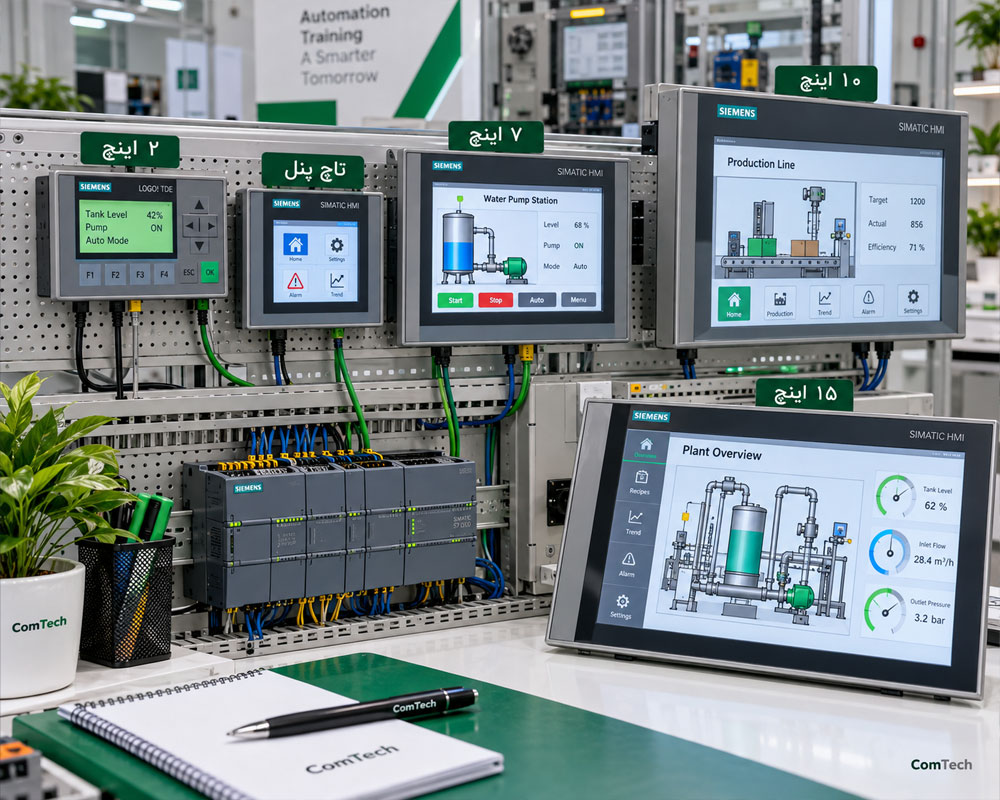
در بازار اتوماسیون، HMI از پنل متنی کوچک تا لمسی ۱۵ اینچ فروخته میشود. انتخاب فقط به زیبایی صفحه بستگی ندارد؛ فاصله اپراتور، تعداد تگ و فضای درِ تابلو تعیینکننده است.
| نوع پنل | کاربرد مناسب | محدودیت |
|---|---|---|
| پنل متنی حدود ۲ تا ۴ اینچ | پمپ، فن، دستگاه ساده با چند پارامتر | گرافیک و نمودار روند ضعیف است |
| لمسی ۴ تا ۷ اینچ | ماشینسازی و تابلو جمعوجور | صفحه شلوغ خوانا نمیماند |
| لمسی ۸ تا ۱۲ اینچ | خط تولید، غذا و دارو، چند موتور | برش درِ تابلو بزرگتر لازم است |
| لمسی ۱۵ اینچ | اتاق دستگاه یا فرآیند با نقشه خط | قیمت و عمق نصب بیشتر |
سری لمسی XGT الاس معمولاً در اندازه حدود ۷، ۸.۴، ۱۰.۴، ۱۲.۱ و ۱۵ اینچ دیده میشود. اتصال به PLC از همان پورت سریال یا اترنت انجام میشود و اندازه صفحه روی پروتکل اثر ندارد.
ارتباط HMI LS با رایانه و PLC چطور برقرار میشود؟
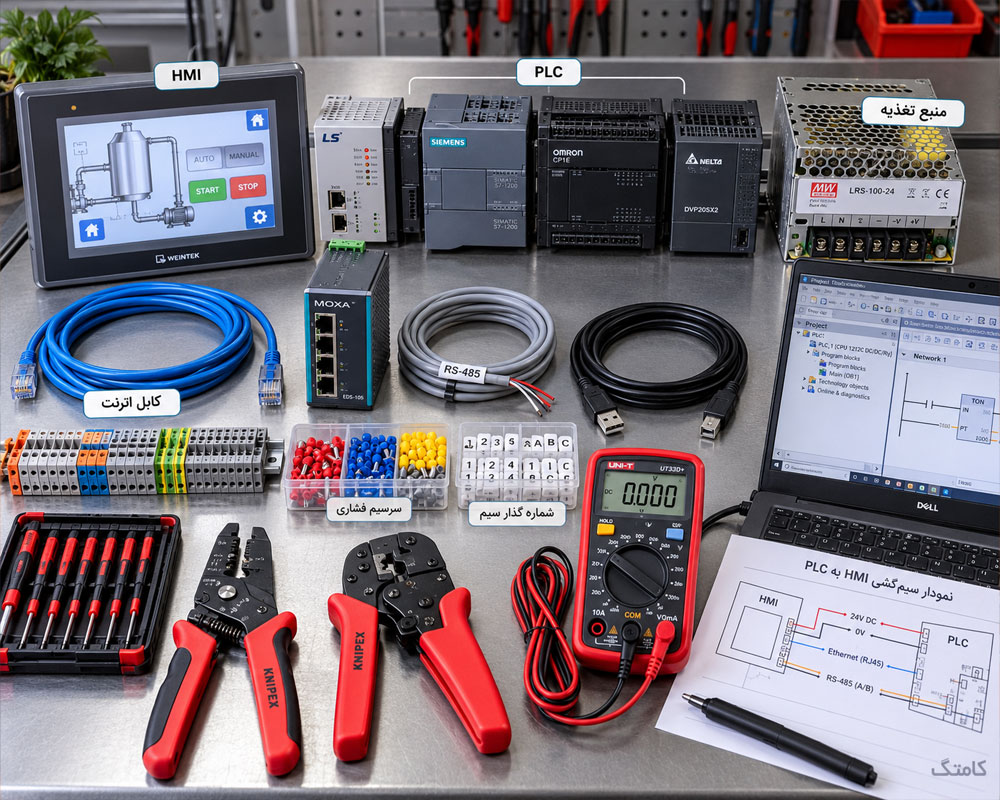
دانلود پروژه و ارتباط فرآیندی دو مسیر جدا هستند. پروژه از رایانه به پنل میرود؛ داده زنده بین پنل و PLC رد و بدل میشود.
انتقال پروژه از رایانه به XGT Panel
- 💾 کابل USB 2.0 Mini-B به پورت Device پنل. کابل سریال عمومی جای این کابل را نمیگیرد.
- 🌐 اترنت: آیپی رایانه و پنل در یک زیرشبکه باشد و اکتت آخر فرق کند. در XP-Builder روش Ethernet انتخاب و آیپی پنل وارد میشود. پورت دانلود رایج در مستندات، UDP 8000 و TCP 8001 است؛ مقدار واقعی را از منوی شبکه خود پنل بخوانید.
- 🔌 RS-232 وقتی USB یا شبکه در دسترس نیست. پنل نو را گاهی اول باید از سریال یا اترنت بالا آورد و بعد سراغ USB رفت.
ارتباط فرآیندی HMI با PLC الاس
در XP-Builder هنگام ساخت پروژه، سازنده و سری PLC انتخاب میشود. برای خانواده XGT مسیرهای اصلی اینها هستند:
| روش | فیزیک ارتباط | کجا تنظیم میشود | نکته اجرایی |
|---|---|---|---|
| اتصال مستقیم CPU | RS-232 پورت لودر CPU | XP-Builder | سریع برای تست میز کار؛ برای چند ایستگاه مناسب نیست |
| Cnet داخلی | RS-232 یا RS-485 | XG5000 / XG-PD و XP-Builder | Baud، Parity و Station Number باید عین هم باشند |
| ماژول Cnet | RS-422/485 ترمینال | پارامتر ماژول | مقاومت انتهای خط RS-485 فراموش نشود |
| FEnet | اترنت | آیپی PLC و HMI | پورت سرویس XGT اغلب 2004 است |
| EtherNet/IP | اترنت صنعتی | ماژول و درایور HMI | وقتی شبکه کارخانه همین استاندارد را دارد |
XP-Builder فقط به PLC الاس محدود نیست. درایور زیمنس، امرن، میتسوبیشی، دلتا، Modbus RTU/TCP و اینورتر LS هم در دفترچه ارتباط همین نرمافزار آمده است. هر کنترلر باید پورت جدا داشته باشد؛ یک COM را نمیتوان همزمان به دو پروتکل داد. برای چند PLC روی یک باس RS-485، ایستگاهها آدرس متفاوت میگیرند و HMI مستر میماند.
پروتکل ارتباط HMI و PLC را از کجا تشخیص بدهیم؟
قبل از مدل پنل، پروتکل را مشخص کنید. پروتکل زبان مشترک دو دستگاه است.
Modbus RTU و Modbus TCP
پرکاربردترین زبان مشترک بین برندها است. Modbus RTU روی RS-232 یا RS-485 مینشیند و Modbus TCP روی اترنت. ساده، مستند و برای اینورتر، کنتور و PLCهای کوچک مناسب است. در RTU مقدار Baud (اغلب 9600 یا 19200)، Parity و Station Number باید در مستر و اسلیو یکی باشد. آدرس رجیستر گاهی صفرمبنا و گاهی یکمبنا است؛ همین اختلاف باعث میشود D100 در PLC جای دیگری روی HMI دیده شود.
FEnet و Cnet مخصوص الاس
برای XGB، XGK و XGI بهتر است درایور خود LS انتخاب شود تا ناحیه P، M، L، K و F مستقیم آدرسدهی شود. Cnet مسیر سریال داخلی یا ماژولی است. FEnet مسیر اترنت خانواده XGT است. اگر HMI غیر الاس به XGK وصل میشود، در فهرست درایور عبارتهایی مثل LS XGK FEnet را بگردید و پورت 2004 را با دفترچه همان HMI تطبیق دهید.
Ethernet/IP و Profinet
Ethernet/IP استاندارد صنعتی روی اترنت است و در تجهیزات آلنبرادلی و برخی ماژولهای الاس دیده میشود. Profinet مسیر اصلی S7-1200 و S7-1500 زیمنس است. Profibus نسخه سریال قدیمیتر همان خانواده است. HMI الاس برای زیمنس درایور اترنت و MPI/PPI دارد، ولی شبکه بومی پروژههای نو زیمنس معمولاً Profinet است.
RS-232 و RS-485 هنوز کجا به کار میآیند؟
RS-232 نقطه به نقطه و کوتاه است. RS-485 چند ایستگاه تا چندصد متر را پوشش میدهد و در تابلوهای ایران هنوز رایج است. کابل بههمتابیده شیلددار، زمین مشترک و ترمینیتور دو سر خط، شرط پایداری است.
اتصال HMI به PLC زیمنس، امرن و دلتا
اگر پنل الاس باشد و PLC برند دیگر، درایور را در XP-Builder عوض کنید. اگر HMI برند دیگر باشد و PLC الاس، درایور XGB/XGK/XGI یا Modbus را در نرمافزار همان پنل انتخاب کنید. شما در آموزش پی ال سی زیمنس با تفاوت های هر یک آشنا میشوید.
اتصال به PLC زیمنس
سریهای رایج S7-1200، S7-1500 و S7-200 هستند. مدل نو با Profinet و آیپی ثابت وصل میشود. S7-200 اغلب با PPI یا RS-485. پیکربندی سمت زیمنس در TIA Portal است. تگ HMI باید به DB، ورودی یا خروجی مجاز اشاره کند. دسترسی PUT/GET یا سطح حفاظت CPU اگر بسته باشد، HMI وصل نمیشود حتی اگر پینگ جواب بدهد.
اتصال به PLC امرن
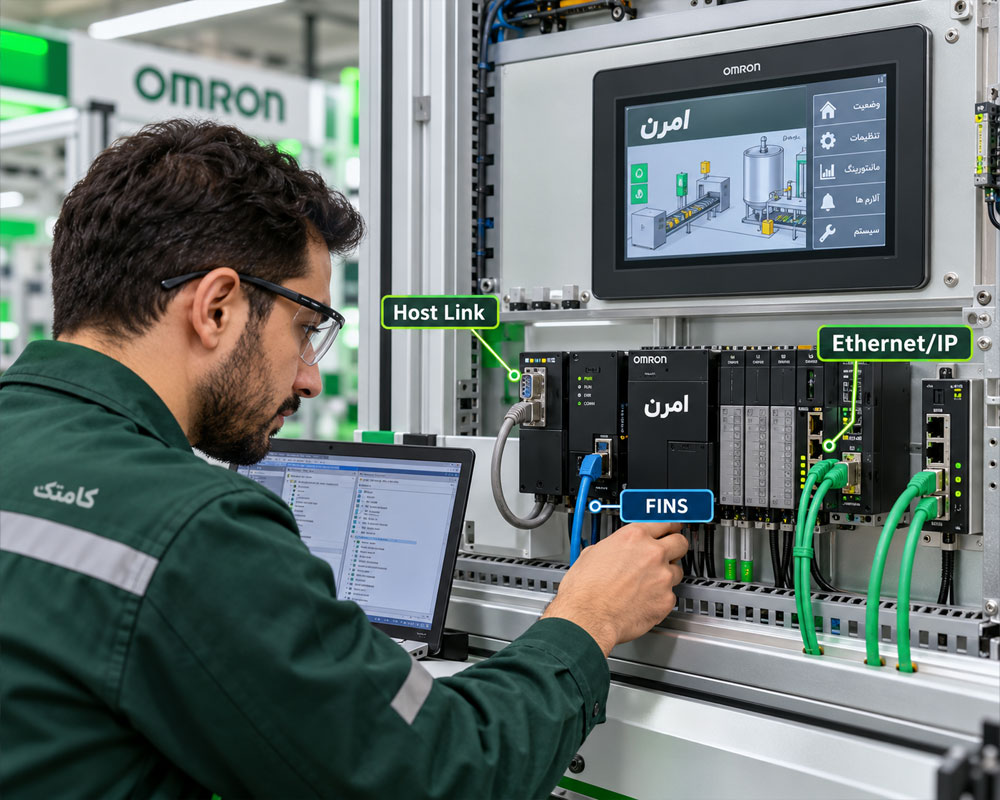
سریهای CP1E، CP1L، CJ2 و NX رایجاند. سریال با Host Link و اترنت با FINS یا Ethernet/IP. برنامه PLC در CX-Programmer یا Sysmac Studio است. ناحیه D، CIO و W باید در تگ HMI همانطور که در نقشه حافظه آمده تعریف شود. پورت FINS را با پیشفرض هر دو نرمافزار یکی کنید.
اتصال به PLC دلتا
سری DVP و AS در پروژههای کوچک ایران زیاد است. ارتباط معمول Modbus RTU روی RS-485 و Modbus TCP روی اترنت است. برنامه PLC با WPLSoft یا ISPSoft نوشته میشود و پنل خود دلتا با DOPSoft. اگر HMI الاس به دلتا وصل میشود، درایور Delta DVP یا Modbus Master را انتخاب کنید. نمونه خطای آدرس: D100 ممکن است در HMI بهصورت 4100 یا 400099 دیده شود؛ مبنای نرمافزار را از راهنمای درایور بخوانید، حدس نزنید.
مراحل گامبهگام اتصال HMI به PLC
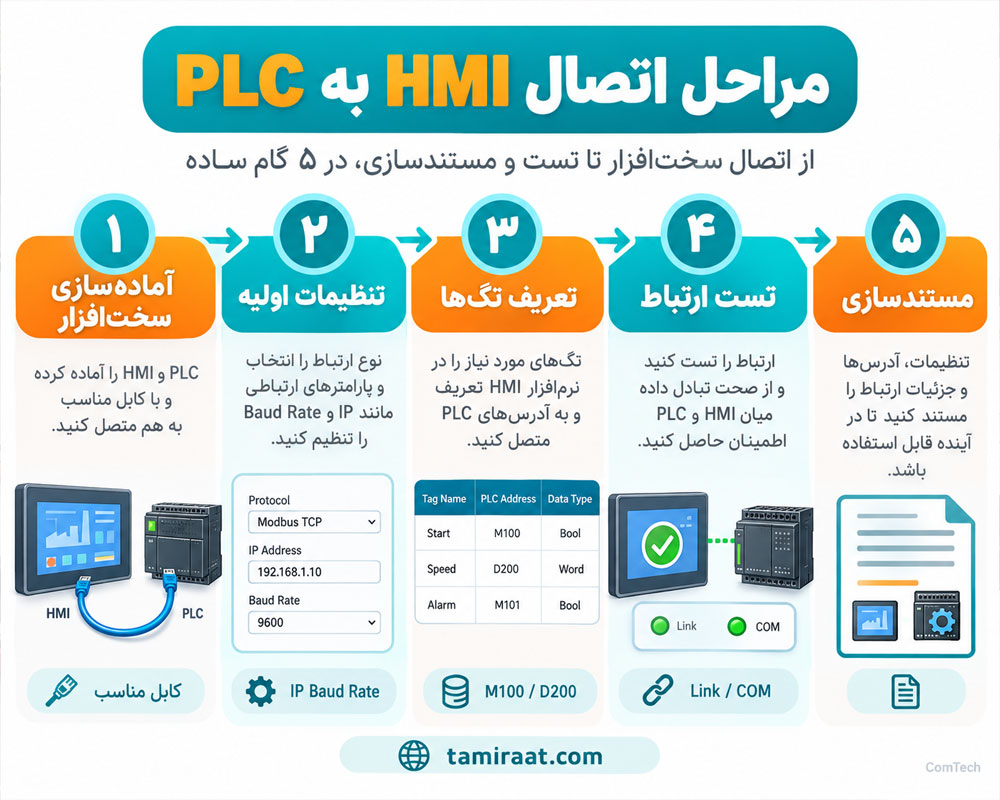
۱. آمادهسازی سختافزار
- ✅ مدل CPU و پنل را با جدول سازگاری دفترچه XP-Builder چک کنید.
- ✅ کابل را از روی نقشه ببندید: برای RS-232 جای TX و RX ضربدری است؛ برای RS-485 قطب D+ و D− جابهجا نشود.
- ✅ تغذیه هر دو دستگاه پایدار باشد. افت ولتاژ موقع استارت موتور، پورت ارتباط را ریست میکند.
- ✅ زمین شیلد فقط یک سمت وصل شود تا حلقه زمین نسازید.
۲. تنظیم نرمافزار
- در XP-Builder پروژه جدید بسازید و سری PLC را انتخاب کنید.
- HMI را مستر و PLC را ایستگاه مقابل بگذارید، مگر سناریوی اسلیو عمدی داشته باشید.
- نوع لینک را مشخص کنید: Loader، Cnet، FEnet یا Modbus.
- آیپی، Baud، Data Bit، Parity، Stop Bit و شماره ایستگاه را در XG5000 و XP-Builder یکسان کنید.
۳. تعریف تگ و آدرس
- دکمه استارت صفحه → یک بیت داخلی PLC، مثلاً M یا P مطابق نقشه.
- نمایش دما یا سرعت → یک رجیستر کلمهای، مثلاً D در دلتا یا ناحیه D/M در الاس.
- نوع داده را یکی کنید: BOOL، INT، UINT یا FLOAT. جابهجایی INT و FLOAT عدد پرت نشان میدهد.
- اول با دو تگ تست ارتباط را ثابت کنید، بعد بقیه صفحات را بسازید.
۴. تست و اشکالزدایی
- چراغ Link یا COM و پیام Communication Error روی پنل را ببینید.
- یک بیت را از HMI ست کنید و در مانیتور XG5000 همان بیت را ببینید.
- اگر اترنت است، اول پینگ؛ بعد پروتکل. پینگ موفق یعنی کابل و آیپی، نه لزوماً درایور درست.
- برای Modbus، ModScan اختلاف آدرس را سریع نشان میدهد. برای فریم خام، Wireshark فقط روی اترنت به کار میآید.
۵. مستندسازی
- فایل XG5000 و XP-Builder را با تاریخ نسخه ذخیره کنید.
- جدول تگ، آیپی، Station و نوع کابل را داخل تابلو بگذارید.
- نسخه پشتیبان روی فلش جدا از لپتاپ پروژه باشد.
یک پورت را به دو پروتکل ندهید. اگر COM2 برای Modbus RTU است، کنترلر دوم باید COM3 یا اترنت باشد. XP-Builder در صورت تکرار پورت خطا میدهد.
علت وصل نشدن HMI به PLC و کندی صفحه چیست؟
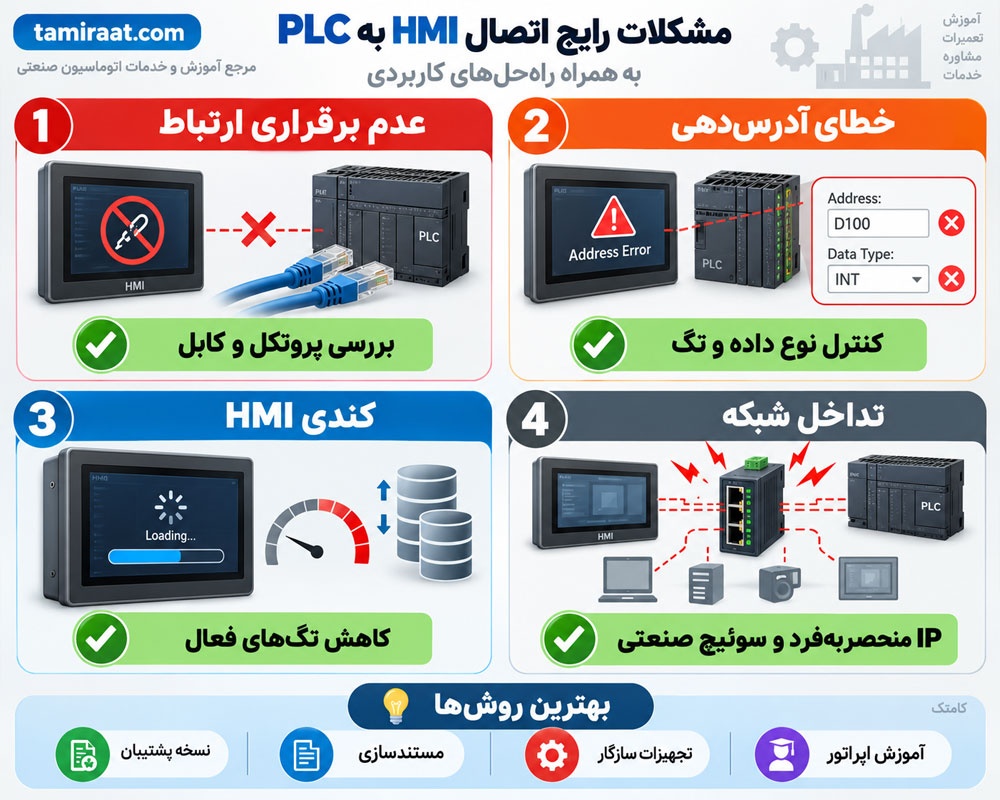
ارتباط اولیه برقرار نمیشود
علت معمول: پروتکل اشتباه، Baud متفاوت، آیپی خارج از زیرشبکه، کابل TX/RX جابهجا، یا فراموش شدن مقاومت انتهای RS-485. مسیر تست: پارامترها را از نو بخوانید، کابل را با نقشه اهمچک کنید، فقط یک ایستگاه روی باس بگذارید.
صفحه بالا میآید ولی مقدار غلط است
اختلاف مبنای آدرس، ناحیه اشتباه (ورودی بهجای بیت داخلی) یا نوع داده ناسازگار. یک تگ تست با مقدار معلوم، مثلاً عدد 1234 در رجیستر، اختلاف را معلوم میکند.
صفحه دیر تازه میشود
تگ فعال زیاد روی RS-485، اسکنتایم بلند PLC، یا Polling خیلی تند. تگهای صفحه مخفی را غیرفعال کنید، دوره خواندن آلارم را جدا کنید و اگر تعداد نقطه زیاد است به اترنت بروید.
تداخل شبکه
آیپی تکراری، سوئیچ اداری بهجای صنعتی، یا قاطی شدن شبکه دفتر با شبکه ماشین. برای خط تولید آیپی ثابت و سوئیچ صنعتی با جدول جدا از شبکه اداری مطمئنتر است.
چطور عملکرد صفحه اپراتوری را بالا ببریم؟
HMI وقتی اثر دارد که صفحهاش مطابق کار واقعی اپراتور باشد، نه کپی کاتالوگ. صفحه اصلی فقط وضعیت خط، آلارم فعال و چند فرمان ضروری را نشان دهد. تنظیمات سرویس پشت پسورد برود.
- 📌 کد آلارم را با متن فارسی و کار بعدی اپراتور بنویسید، نه فقط عدد.
- 📌 رنگ قرمز را برای توقف و خطر نگه دارید تا معنیاش خالی نشود.
- 📌 فرمانهای خطرناک تأیید دوم بخواهند.
- 📌 کیفیت لینک را روی صفحه سرویس نشان دهید تا قطع ارتباط دیر کشف نشود.
در صنایع غذا و نوشیدنی، ماشینسازی، دارو و بستهبندی همین الگو تکرار میشود: نظارت لحظهای، کمتر شدن خطای شیفت و ثبت علت توقف.
بازار کار مانیتورینگ صنعتی از کجا شروع میشود؟
پروژههای نو تابلو تقریباً همیشه یک پنل میخواهند. کسی که هم منطق PLC را بخواند و هم صفحه HMI را تحویل بدهد، زودتر وارد تیم اجرا میشود. درآمد به شهر، برند غالب کارگاه و توانایی تحویل پروژه واقعی بستگی دارد، نه فقط گواهی دوره.
مسیر یادگیری قابل اجرا
- یک PLC کوچک الاس یا هر برندی که در کارگاه در دسترس است را با دو ورودی و یک خروجی راه بیندازید.
- در XP-Builder یک صفحه با یک لامپ، یک شستی و یک عدد بسازید و فقط همان سه تگ را وصل کنید.
- عمداً Baud را عوض کنید و ببینید آلارم ارتباط چه شکلی است. این تمرین از حفظ کردن منو مفیدتر است.
- بعد Modbus را با یک اینورتر یا PLC برند دوم اضافه کنید.
- آخر سر آلارم، پسورد و نسخه پشتیبان را به پروژه اضافه کنید.
سرفصل دورههای کاربردی معمولاً نصب نرمافزار، شناخت پنل، تنظیم تاچ، ساخت صفحه و کار با آبجکتهای ساده است. ملاک یادگیری، یک تابلو روشن است نه حجم جزوه.
پرسشهای رایج درباره اتصال HMI LS به PLC
نرمافزار HMI الاس چیست؟
برای XGT Panel نرمافزار XP-Builder است. برنامه CPU با XG5000 نوشته میشود. DOPSoft مربوط به دلتا است و برای پنل LS استفاده نمیشود.
HMI LS به PLC دلتا یا زیمنس وصل میشود؟
بله، اگر درایور همان PLC در XP-Builder باشد. برای دلتا اغلب Modbus RTU/TCP و برای زیمنس درایور S7 یا اترنت. پورت، آدرس و نوع داده باید با دفترچه درایور یکی باشد.
چرا پینگ هست ولی داده نمیآید؟
پینگ فقط لایه شبکه را ثابت میکند. پورت پروتکل، درایور اشتباه یا بستن دسترسی CPU هنوز میتواند ارتباط را قطع کند. پورت FEnet الاس را با مقدار دفترچه، معمولاً 2004، تطبیق دهید.
RS-485 بهتر است یا اترنت؟
برای یک پنل و چند دستگاه نزدیک، RS-485 ارزان و کافی است. برای تگ زیاد، چند پنل یا مسیر طولانی داخل سالن، اترنت پایدارتر و سریعتر است.
پروژه را با چه کابلی دانلود کنیم؟
USB Mini-B مخصوص پورت Device، یا اترنت بعد از تنظیم آیپی. کابل USB به سریال عمومی در XP-Builder بهعنوان پنل XGT شناخته نمیشود.
چند PLC را به یک HMI وصل کنیم؟
به تعداد پورت آزاد و پروتکل پشتیبانیشده. هر پروتکل روی پورت خودش تنظیم میشود. روی یک باس RS-485 چند ایستگاه با شماره متفاوت مجاز است، به شرطی که فقط یک مستر فعال باشد.
پایداری اتصال HMI و PLC از جنس معجزه نرمافزار نیست. نقشه کابل، پروتکل مشترک، آدرس یکسان و یک صفحه تست ساده، جلوی بیشتر توقفهای خط را میگیرد. نسخه پشتیبان و جدول تگ را همان روز راهاندازی کنار تابلو بگذارید.