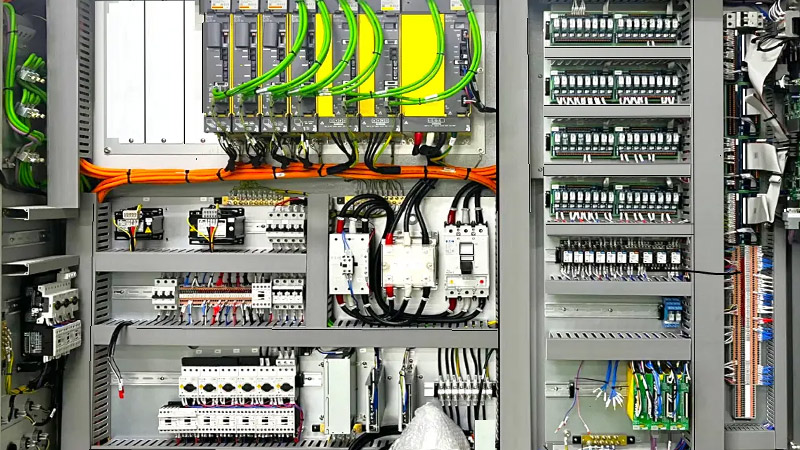
آموزش رک PLC و سیمبندی پیالسی از پایه تا اجرای تابلو اتوماسیون صنعتی
PLC یا Programmable Logic Controller یکی از مهمترین تجهیزات در اتوماسیون صنعتی است و برای کنترل ماشینآلات، خطوط تولید، پمپها، کورهها، سیستمهای انتقال مواد، تجهیزات ساختمانی و بسیاری از فرآیندهای صنعتی استفاده میشود. در آموزش PLC شما با این مبحث بهصورت عملی آشنا میشوید.
در گذشته بخش بزرگی از منطق کنترل ماشینآلات توسط مدارهای رلهای اجرا میشد، اما امروزه PLC به دلیل قابلیت برنامهریزی، عیبیابی سریعتر، توسعه آسانتر ورودی و خروجی و ارتباط با شبکههای صنعتی، جایگاه اصلی را در بسیاری از سیستمهای کنترلی گرفته است.
برای کار عملی با PLC فقط برنامهنویسی کافی نیست. یک تکنسین یا مهندس اتوماسیون باید بتواند رک PLC، ماژول CPU، منبع تغذیه، ورودی و خروجی دیجیتال، ورودی و خروجی آنالوگ، COM، سنسور PNP و NPN، رله واسط، ارت، کابل شیلددار و نقشه سیمبندی را بهدرستی تشخیص دهد و اجرا کند. ⚙️
PLC چیست و در اتوماسیون صنعتی چه کاری انجام میدهد؟
PLC یک کنترلکننده صنعتی قابل برنامهریزی است که اطلاعات را از تجهیزات ورودی دریافت میکند، برنامه نوشتهشده توسط کاربر را اجرا میکند و سپس خروجیهای مورد نیاز را کنترل مینماید.
بهطور ساده، PLC را میتوان مغز یک سیستم اتوماسیون در نظر گرفت. سنسورها و کلیدها اطلاعات را به ورودی PLC میفرستند و PLC بر اساس برنامه خود تجهیزاتی مانند کنتاکتور، شیر برقی، موتور، چراغ، اینورتر و عملگرهای صنعتی را کنترل میکند.
اجزای اصلی یک سیستم PLC
- Power Supply: تأمین ولتاژ مورد نیاز کنترلر و ماژولها
- CPU: اجرای برنامه و پردازش اطلاعات
- Digital Input: دریافت سیگنالهای صفر و یک
- Digital Output: ارسال فرمان روشن و خاموش
- Analog Input: دریافت سیگنالهایی مانند 0 تا 10 ولت و 4 تا 20 میلیآمپر
- Analog Output: تولید فرمان آنالوگ برای تجهیزات کنترلی
- Communication Module: ارتباط با تجهیزات و شبکههای صنعتی
- Rack یا Mounting Rail: نگهداری و ارتباط ماژولها با یکدیگر
انواع PLC؛ تفاوت Mini PLC، Compact PLC و Modular PLC
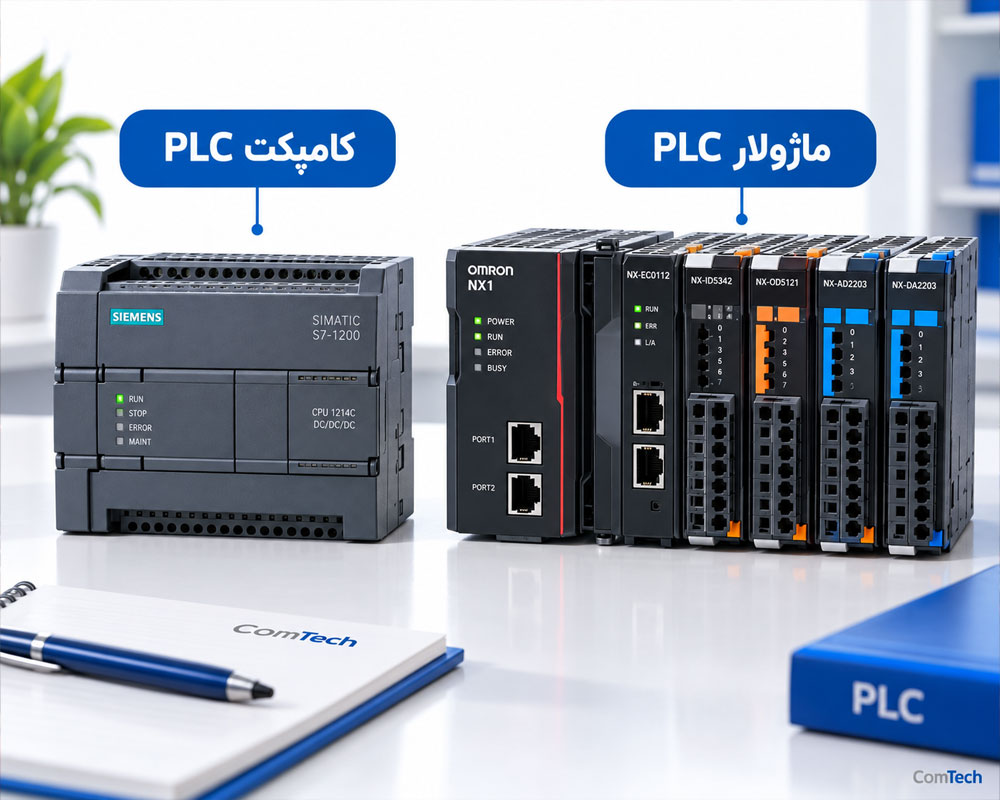
یکی از اولین مباحث در آموزش PLC از صفر شناخت ساختار کنترلرها است. اصطلاحات Mini، Compact و Modular بیشتر برای توضیح شکل ساختاری PLC استفاده میشوند و مرزبندی آنها در همه برندها دقیقاً یکسان نیست.
| نوع PLC | ساختار | کاربرد معمول | قابلیت توسعه |
|---|---|---|---|
| Mini PLC | کوچک و ساده | تابلوهای کوچک، پمپ، روشنایی و ماشین ساده | محدود تا متوسط |
| Compact PLC | CPU و بخشی از I/O در یک بدنه | ماشینآلات و پروژههای کوچک تا متوسط | بسته به مدل |
| Modular PLC | CPU، منبع تغذیه و I/O مجزا | پروژههای متوسط، بزرگ و صنعتی | بالا |
Mini PLC چیست؟
Mini PLC برای پروژههایی با تعداد ورودی و خروجی محدود استفاده میشود. کنترل پمپ، روشنایی، درب، فن، سیستمهای کوچک ساختمانی و ماشینهای ساده نمونههایی از کاربرد این تجهیزات هستند.
کنترلرهایی مانند LOGO! در بسیاری از پروژههای کوچک در این گروه قرار میگیرند، هرچند سازندگان ممکن است از اصطلاحاتی مانند Logic Module یا Smart Relay نیز استفاده کنند.
Compact PLC چیست؟
در PLC کامپکت، CPU و تعدادی ورودی و خروجی روی یک واحد اصلی قرار دارند. بسیاری از PLCهای کامپکت امکان اضافه کردن ماژول توسعه دیجیتال، آنالوگ یا ارتباطی را نیز فراهم میکنند.
Modular PLC چیست؟
در PLC ماژولار اجزایی مانند CPU، Power Supply، کارتهای Digital I/O، Analog I/O و Communication Module به صورت ماژولهای جداگانه نصب میشوند.
مزیت اصلی این ساختار، امکان انتخاب تعداد و نوع ماژولها بر اساس نیاز پروژه و توسعه سیستم در آینده است.
رک PLC چیست و چه نقشی در کنترلرهای ماژولار دارد؟
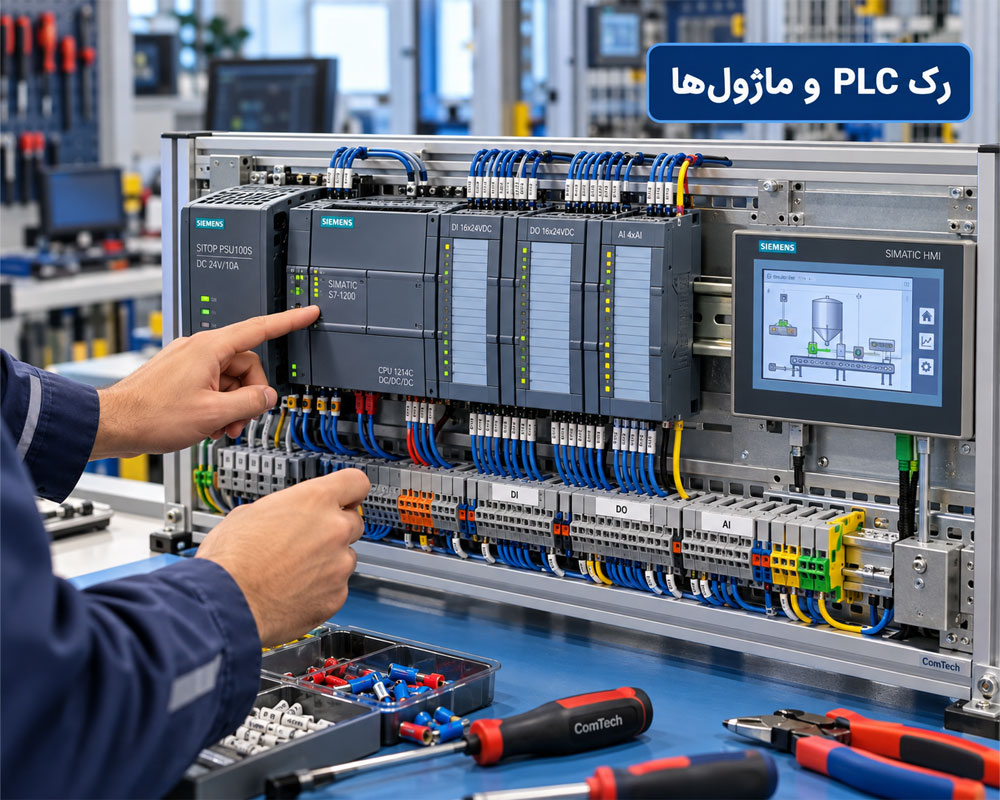
رک PLC ساختاری است که ماژولهای سیستم را در موقعیت مشخص نگه میدارد و در برخی خانوادههای PLC، ارتباط الکتریکی و تبادل داده بین ماژولها را از طریق Backplane Bus فراهم میکند.
ساختار رک در خانوادههای مختلف PLC یکسان نیست. برای مثال، در Siemens S7-400 رک دارای Backplane Bus داخلی است، در حالی که در S7-300 از ریل نصب و Bus Connectorهای بین ماژولها استفاده میشود.
رک PLC زیمنس S7-400 و انواع آن
خانواده SIMATIC S7-400 یکی از سیستمهای ماژولار شناختهشده زیمنس است که همچنان در بسیاری از خطوط تولید و سایتهای صنعتی قدیمی نصبشده دیده میشود.
در S7-400، رک علاوه بر نگهداری ماژولها، ارتباط Backplane را نیز برقرار میکند. همچنین در دوره آموزش پی ال سی شما با این رکها عملاً کار میکنید.
باس P و Communication Bus در رک S7-400
P Bus یا I/O Bus
P Bus برای ارتباط CPU با ماژولهای ورودی و خروجی و انتقال اطلاعات فرآیندی استفاده میشود.
Communication Bus یا C Bus
Communication Bus برای ارتباط برخی ماژولهای پردازشی و ارتباطی مانند CP و FM با CPU مورد استفاده قرار میگیرد.
انواع مهم رک S7-400
| نوع رک | کاربرد | ویژگی کلی |
|---|---|---|
| UR1 | Central یا Expansion | رک یونیورسال با ظرفیت بالاتر |
| UR2 | Central یا Expansion | نسخه کوچکتر رک یونیورسال |
| CR2 / CR3 | Central Rack | برای ساخت رک مرکزی با ساختار مشخص |
| ER1 / ER2 | Expansion Rack | رک توسعه با محدودیتهایی در نوع ماژول |
| UR2-H | سیستمهای افزونه و Redundant | دارای ساختار Segmented |
Central Rack و Expansion Rack چه تفاوتی دارند؟
Central Rack رک اصلی سیستم است و CPU در آن قرار میگیرد. اگر تعداد ماژولهای مورد نیاز بیشتر از ظرفیت رک اصلی باشد، با توجه به ساختار سیستم میتوان از Expansion Rack استفاده کرد.
ارتباط میان رک اصلی و رک توسعه توسط Interface Moduleهای مناسب انجام میشود و نوع ماژول قابل نصب روی رک توسعه به نوع Rack و طراحی سختافزار بستگی دارد.
رک S7-300 و نحوه نصب ماژولهای PLC
در Siemens S7-300 ساختار نصب با S7-400 متفاوت است. ماژولها روی یک Mounting Rail نصب میشوند و ارتباط Bus بین ماژولهای مجاور توسط Bus Connector برقرار میشود.
این ریلها در طولهای مختلف تولید شدهاند و در طراحی تابلو باید فضای مورد نیاز CPU، Power Supply، Signal Module و Interface Moduleها در نظر گرفته شود.
نصب افقی S7-300
نصب افقی رایجترین حالت نصب S7-300 است. در این حالت گردش هوا بهتر انجام میشود و محدوده دمای کاری مجاز سیستم نسبت به نصب عمودی گستردهتر است.
نصب عمودی S7-300
در تابلوهایی که عرض محدود است، نصب عمودی نیز امکانپذیر است؛ اما باید محدودیت حرارتی بیشتری در نظر گرفته شود.
| روش نصب S7-300 | محدوده دمای محیط متداول در مستندات این خانواده |
|---|---|
| افقی | 0 تا 60 درجه سانتیگراد |
| عمودی | 0 تا 40 درجه سانتیگراد |
برای هر CPU و ماژول، محدودیتهای دقیق دما و نصب باید از Manual همان مدل بررسی شود.
ارت در رک PLC چرا مهم است؟
اتصال صحیح Protective Earth یا PE علاوه بر ایمنی، در کنترل نویز الکتریکی و عملکرد پایدار تجهیزات صنعتی اهمیت زیادی دارد.
بدنه تابلو، ریلهای فلزی و تجهیزات مورد نیاز باید طبق نقشه و استاندارد پروژه به سیستم ارت متصل شوند.
S7-300 و S7-400 در پروژههای جدید چه جایگاهی دارند؟
خانوادههای S7-300 و S7-400 هنوز در تعداد زیادی از کارخانهها و ماشینآلات نصبشده فعال هستند و شناخت آنها برای تعمیرات PLC، نگهداری خطوط تولید و Retrofit اهمیت زیادی دارد.
در پروژههای جدید زیمنس، خانوادههایی مانند S7-1200 و S7-1500 و سیستمهای Remote I/O مانند ET 200 نیز کاربرد گستردهای دارند. بنابراین هنرجویی که سیمبندی S7-300 و S7-400 را یاد میگیرد بهتر است همزمان با ساختار سختافزاری نسلهای جدید نیز آشنا شود.
سیمبندی PLC چیست و چرا در راهاندازی اهمیت دارد؟
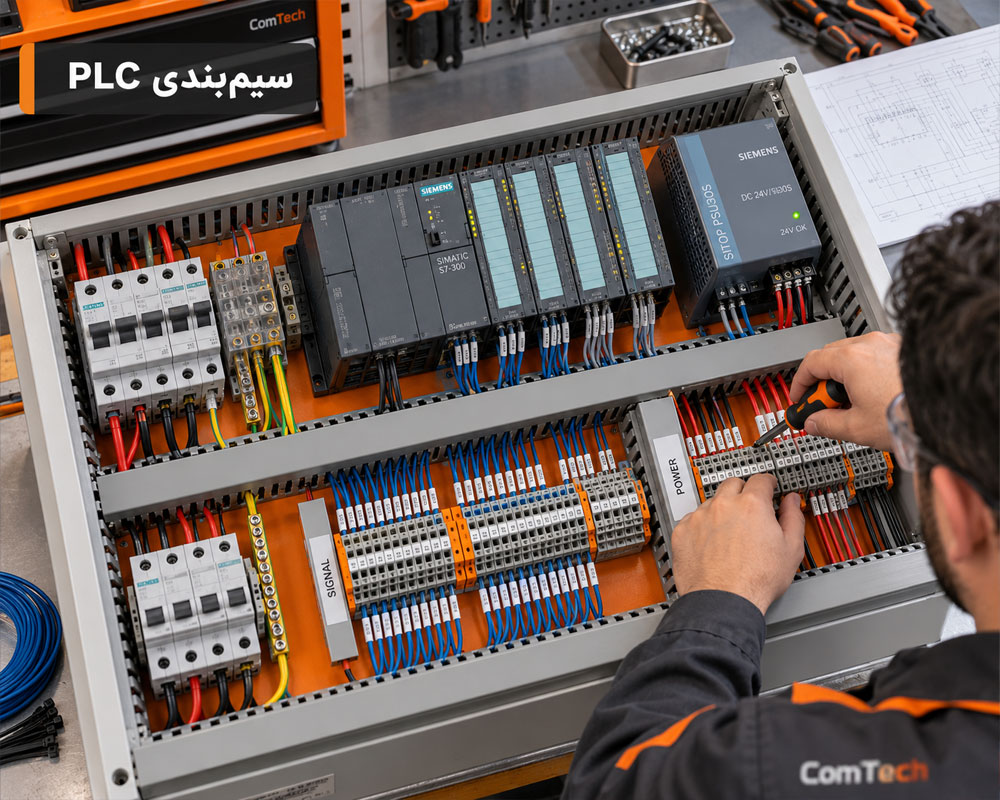
سیمبندی PLC شامل اتصال منبع تغذیه، ورودیها، خروجیها، سنسورها، عملگرها، ارت، شبکه و تجهیزات حفاظتی به کنترلر است.
هر PLC نقشه ترمینال و مشخصات الکتریکی مخصوص خود را دارد. بنابراین قبل از سیمبندی باید Datasheet، Wiring Diagram و Hardware Manual مدل مورد استفاده بررسی شود.
مراحل سیمبندی PLC در تابلو برق
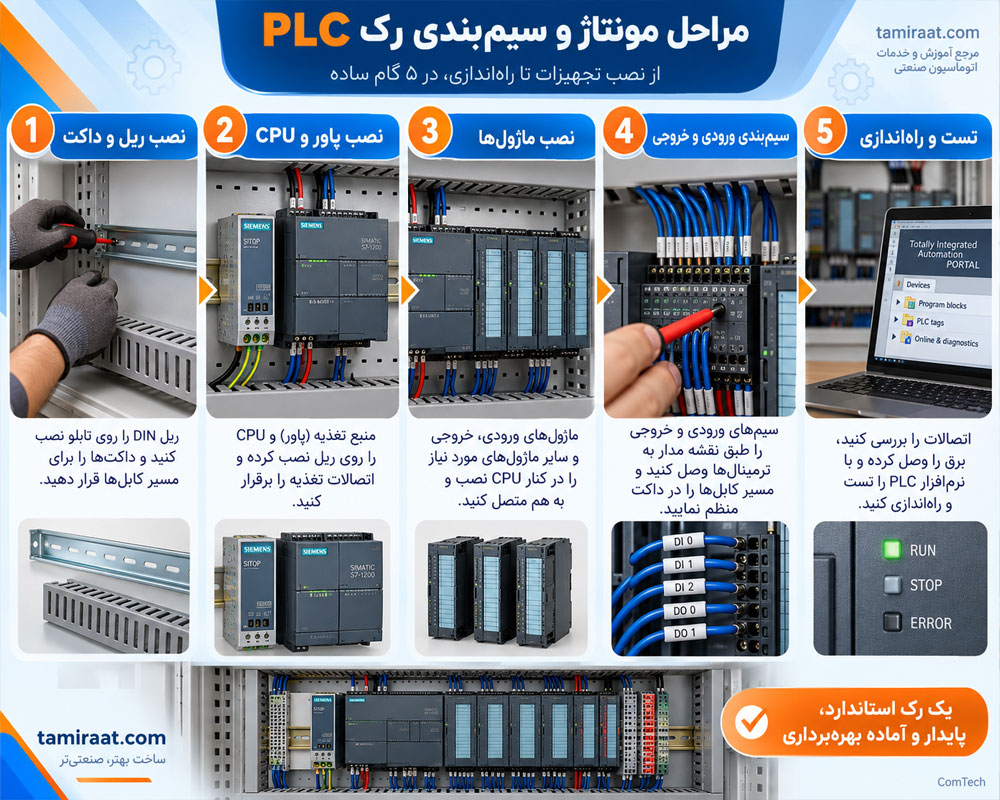
مرحله اول؛ بررسی ولتاژ تغذیه PLC
بسته به مدل کنترلر، تغذیه میتواند برای مثال 24V DC یا در بعضی مدلها ولتاژ AC باشد. اتصال ولتاژ اشتباه ممکن است باعث آسیب جدی به PLC شود.
قبل از اتصال برق موارد زیر بررسی شوند:
- ولتاژ نامی PLC
- پلاریته در مدلهای DC
- توان منبع تغذیه
- فیوز و حفاظت ورودی
- ارت و اتصال بدنه
مرحله دوم؛ شناسایی COM ورودیها
COM یا Common مرجع الکتریکی گروهی از ورودیها یا خروجیها است. نحوه اتصال COM به طراحی مدار ورودی PLC و نوع سنسور بستگی دارد.
در مدارهای 24V DC ممکن است ورودی PLC برای اتصال سنسورهای PNP یا NPN طراحی شده باشد یا امکان تغییر Wiring داشته باشد.
مرحله سوم؛ سیمبندی Digital Input
ورودی دیجیتال برای دریافت سیگنالهایی با دو وضعیت استفاده میشود؛ مانند:
- Push Button
- Limit Switch
- Proximity Sensor
- Photoelectric Sensor
- Float Switch
- Pressure Switch
مرحله چهارم؛ سیمبندی Digital Output
خروجیهای PLC معمولاً در یکی از ساختارهای زیر ارائه میشوند:
- Relay Output
- Transistor Output
- در برخی تجهیزات خاص، خروجی Semiconductor دیگر
خروجی PLC برای بارهای پرقدرت نباید مستقیماً به موتور یا مصرفکننده بزرگ متصل شود. در این موارد از تجهیزاتی مانند Relay، Contactor، SSR یا Drive استفاده میشود.
تفاوت خروجی رلهای و ترانزیستوری PLC
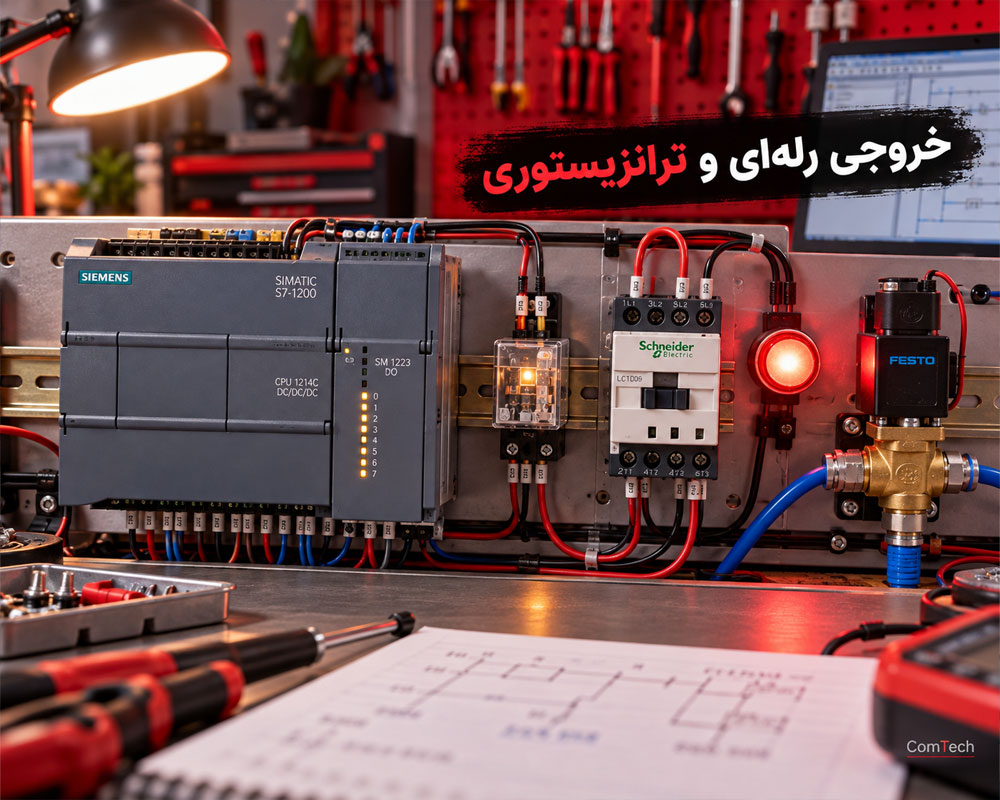
| ویژگی | Relay Output | Transistor Output |
|---|---|---|
| سرعت سوئیچ | کمتر | بیشتر |
| عمر مکانیکی | دارای محدودیت مکانیکی | بدون کنتاکت مکانیکی |
| نوع بار | انعطاف بیشتر نسبت به AC/DC با رعایت مشخصات | معمولاً بار DC |
| Pulse Output | معمولاً مناسب نیست | مناسبتر |
سنسور PNP و NPN چیست و چگونه به PLC متصل میشود؟
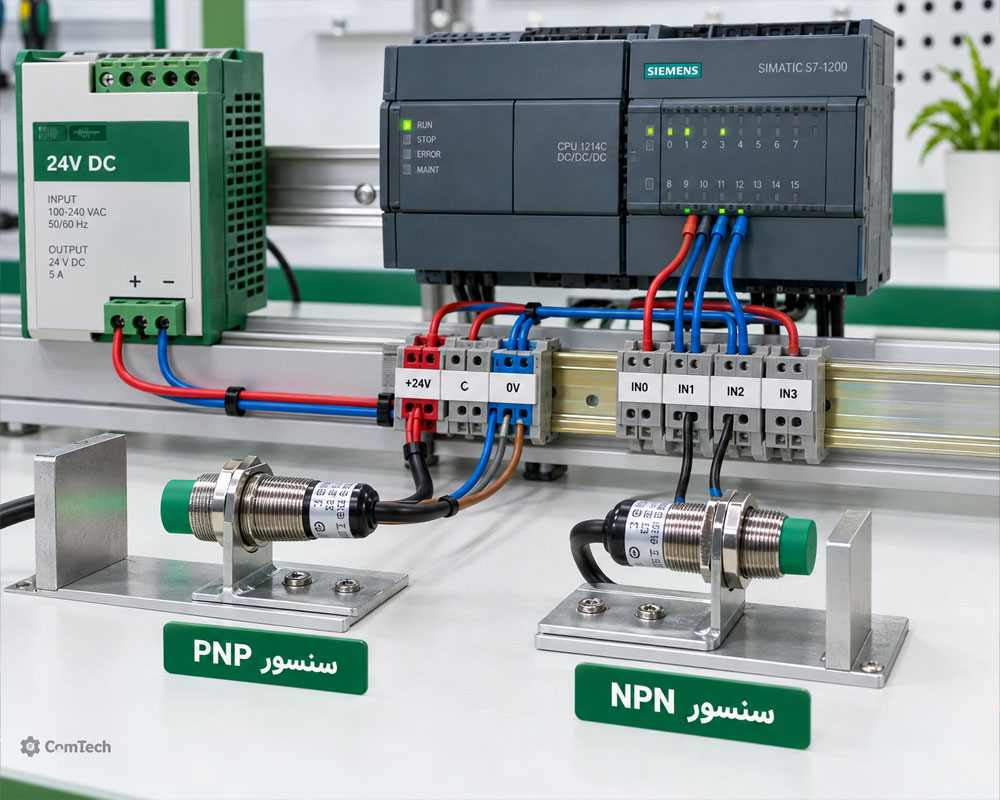
یکی از مهمترین بخشهای آموزش سیمبندی PLC شناخت تفاوت سنسورهای PNP و NPN است.
سنسور PNP چگونه کار میکند؟
در یک سنسور سه سیمه PNP متداول، سیمها معمولاً به شکل زیر هستند:
- Brown: مثبت تغذیه +24V
- Blue: صفر ولت 0V
- Black: خروجی سنسور
هنگامی که سنسور PNP فعال میشود، خروجی آن نسبت به 0V به سمت ولتاژ مثبت سوئیچ میکند.
سنسور NPN چگونه کار میکند؟
در سنسور NPN نیز معمولاً سه سیم تغذیه و خروجی وجود دارد، اما هنگام فعال شدن سنسور، خروجی به سمت 0V سوئیچ میشود.
اتصال سنسور PNP به ورودی PLC
برای یک ورودی PLC سازگار با سنسور PNP معمولاً:
- سیم Brown سنسور به +24V DC متصل میشود.
- سیم Blue به 0V متصل میشود.
- سیم Black به Digital Input مورد نظر PLC متصل میشود.
- COM ورودی PLC طبق دیاگرام سازنده متصل میشود.
با فعال شدن سنسور، ولتاژ مناسب روی ورودی PLC قرار میگیرد و وضعیت Input در برنامه تغییر میکند.
چرا نباید PNP و NPN را بدون بررسی به PLC وصل کرد؟
اگر نوع Wiring ورودی PLC با نوع خروجی سنسور هماهنگ نباشد، ورودی فعال نمیشود یا حتی در بعضی شرایط اتصال اشتباه ایجاد خواهد شد.
بنابراین موارد زیر همیشه بررسی شوند:
- PNP یا NPN بودن سنسور
- Sink یا Source بودن مدار ورودی PLC
- ولتاژ کاری سنسور
- COM ورودی
- شماره ترمینال Input
سیمبندی ورودی آنالوگ PLC؛ 0-10V و 4-20mA
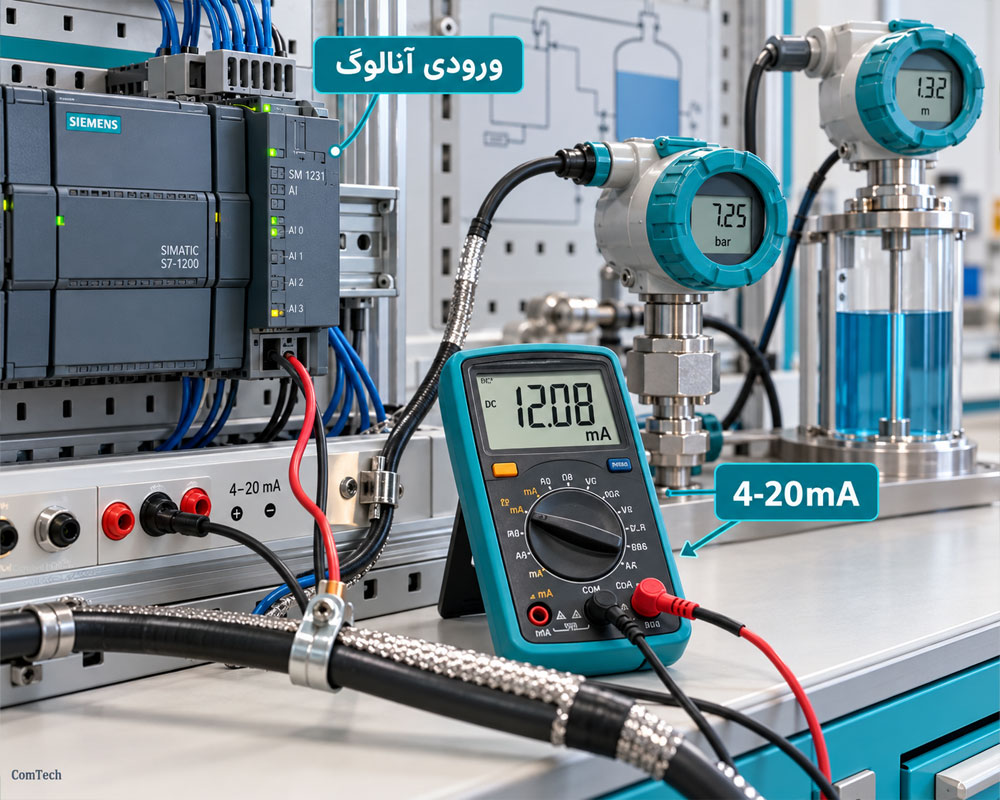
ورودی آنالوگ برای دریافت مقادیر پیوسته مانند دما، فشار، سطح، دبی و سرعت استفاده میشود.
سیگنال 0 تا 10 ولت
در این روش، مقدار اندازهگیریشده توسط ترانسمیتر به یک ولتاژ بین 0 تا 10V تبدیل میشود.
سیگنال 4 تا 20 میلیآمپر
4-20mA یکی از استانداردهای پرکاربرد ابزار دقیق صنعتی است و به دلیل مقاومت بهتر در برابر افت ولتاژ و نویز، برای انتقال سیگنال در مسیرهای صنعتی بسیار رایج است.
کابل شیلددار در ورودی آنالوگ
برای کاهش نویز در سیگنالهای آنالوگ، Encoder، ترموکوپل و برخی خطوط ارتباطی از کابل مناسب و در صورت نیاز Shielded Cable استفاده میشود.
نحوه اتصال Shield و زمین باید مطابق دستورالعمل EMC سازنده و طراحی پروژه انجام شود.
اتصال سنسور به Siemens LOGO چگونه انجام میشود؟
برای اتصال سنسور به Siemens LOGO! ابتدا باید مدل دقیق کنترلر مشخص شود. LOGO در نسخههای مختلف با تغذیه و ورودیهای متفاوت تولید شده است و نمیتوان یک Wiring را برای تمام مدلها استفاده کرد.
قبل از سیمبندی LOGO چه چیزی را بررسی کنیم؟
- کد فنی LOGO
- ولتاژ تغذیه
- نوع Digital Input
- نوع خروجی Relay یا Transistor
- قابلیت Analog Input
- نقشه ترمینالها
چه زمانی از رله واسط بین سنسور و PLC استفاده کنیم؟
Interposing Relay یا رله واسط زمانی کاربرد دارد که لازم باشد بین مدار کنترل و بار یا سیگنال دیگر ایزولاسیون ایجاد شود یا ولتاژ و نوع سیگنال با ورودی PLC سازگار نباشد.
رله واسط همچنین میتواند تعویض و تعمیر بخش خروجی را سادهتر کند.
پایههای رله را چگونه تشخیص دهیم؟
یک رله صنعتی معمولاً دارای پایههای Coil و کنتاکتهای COM، NO و NC است.
- COM: پایه مشترک کنتاکت
- NO: Normally Open
- NC: Normally Closed
تعداد پایهها و ساختار رله بسته به نوع آن متفاوت است؛ بنابراین نباید همه رلهها را سهپایه فرض کرد.
نصب PLC و LOGO روی DIN Rail
بسیاری از کنترلرهای صنعتی روی ریل DIN استاندارد 35 میلیمتری نصب میشوند. هنگام طراحی تابلو باید فضای لازم برای تهویه، سیمبندی، ترمینال و تعمیرات آینده در نظر گرفته شود.
اصول چیدمان PLC داخل تابلو
- منبع تغذیه و PLC در محل دارای تهویه مناسب قرار گیرند.
- کابلهای قدرت و سیگنال تا حد ممکن از یکدیگر جدا شوند.
- کابلهای موتور و خروجی اینورتر از خطوط Analog و Communication فاصله داشته باشند.
- داکت سیمبندی فضای کافی داشته باشد.
- شمارهگذاری Wire و Terminal انجام شود.
- فضای لازم برای اضافه شدن ماژول آینده در نظر گرفته شود.
نویز در سیمبندی PLC و روش کاهش آن
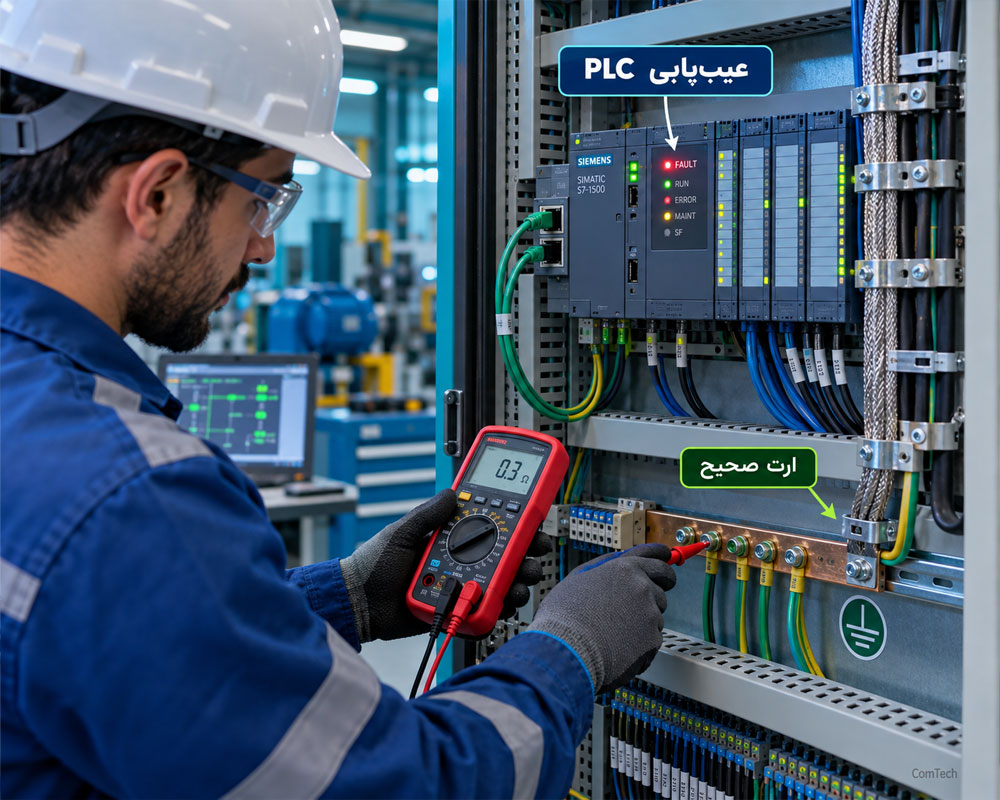
Electrical Noise یا EMI یکی از عوامل ایجاد خطا در سیستمهای اتوماسیون صنعتی است.
تجهیزاتی مانند اینورتر، کنتاکتور، موتور، Solenoid و کابلهای قدرت میتوانند نویز تولید کنند.
روشهای کاهش نویز PLC
- جداسازی مسیر کابل قدرت و سیگنال
- استفاده از کابل شیلددار در محل مناسب
- اجرای صحیح ارت
- استفاده از Surge Suppressor روی Coilها در صورت نیاز
- جلوگیری از حلقههای زمین نامناسب
- استفاده از Power Supply صنعتی مناسب
- استفاده از Ferrule و ترمینال استاندارد
مثال عملی سیمبندی PLC در خط بستهبندی
در یک خط بستهبندی مواد غذایی PLC میتواند شمارش بستهها، کنترل نوار نقاله و عملکرد شیرهای پنوماتیک را مدیریت کند.
ورودیهای PLC
- Photoelectric Sensor برای تشخیص بسته
- Emergency Stop
- Limit Switch
- Push Button Start و Stop
خروجیهای PLC
- Solenoid Valve
- Contactor موتور
- چراغ سیگنال
- Buzzer
کنترل سرعت نوار نقاله
PLC میتواند از طریق ارتباط صنعتی یا Analog Output فرمان سرعت به اینورتر ارسال کند. روش دقیق به مدل Drive و طراحی پروژه بستگی دارد.
مثال سیمبندی PLC در سیستم پمپاژ آب
در یک ایستگاه پمپاژ، PLC میتواند سطح مخزن، وضعیت پمپ و فشار خط را کنترل کند.
ورودی آنالوگ
یک Level Transmitter با سیگنال 4-20mA میتواند مقدار سطح مخزن را به PLC ارسال کند.
خروجی دیجیتال
PLC از طریق Relay یا Contactor فرمان روشن و خاموش شدن پمپ را صادر میکند.
کنترل دور پمپ
در سیستم مجهز به VFD، سرعت پمپ میتواند توسط فرمان آنالوگ یا شبکه صنعتی تنظیم شود.
مثال کنترل دمای کوره صنعتی با PLC
در صنایع فولاد، سرامیک، شیشه و فرآیندهای حرارتی، PLC میتواند دمای کوره را دریافت و تجهیزات گرمایشی را کنترل کند.
ورودی دما
برای اندازهگیری دما میتوان از Thermocouple یا RTD به همراه ماژول ورودی مناسب استفاده کرد.
کنترل توان
خروجی کنترلر میتواند به تجهیزات واسط مانند SSR، Thyristor Power Controller یا SCR فرمان دهد.
هشدار دمای بالا
خروجی دیجیتال PLC میتواند چراغ هشدار، بیزر یا سیستم ایمنی تعریفشده را فعال کند.
اشتباهات رایج در سیمبندی PLC
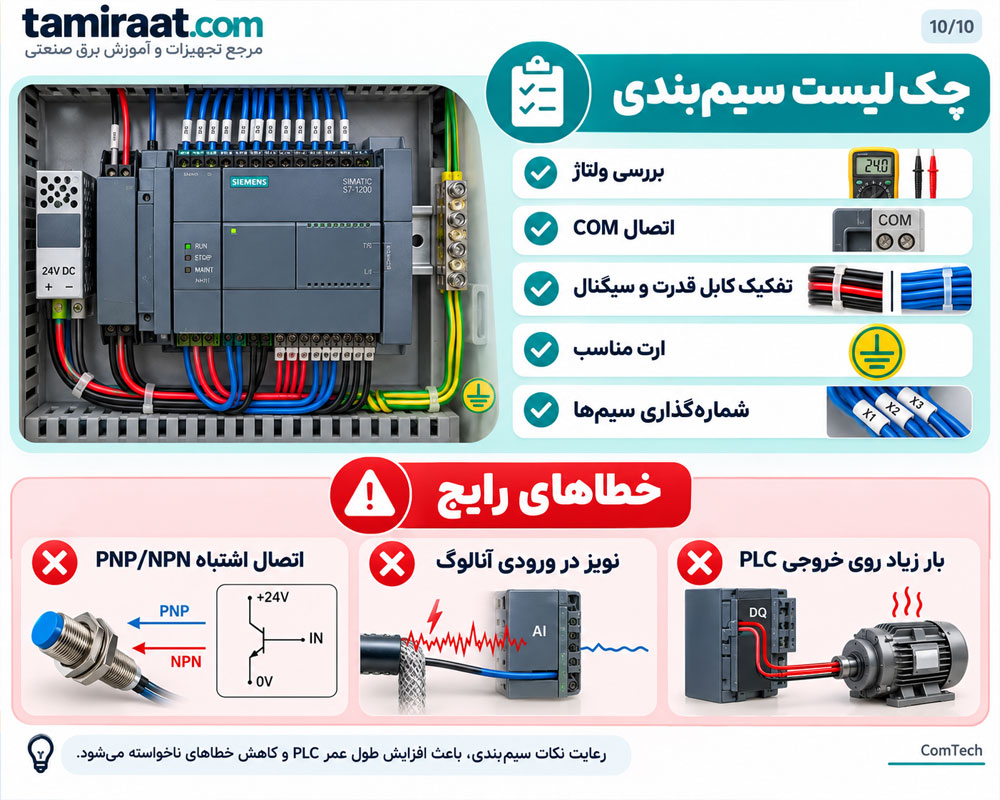
| اشتباه | پیامد احتمالی | راهکار |
|---|---|---|
| اشتباه در ولتاژ تغذیه | آسیب PLC یا روشن نشدن دستگاه | بررسی پلاک و Datasheet |
| اتصال اشتباه COM | فعال نشدن ورودیها | بررسی Source/Sink و نقشه ورودی |
| عدم تطبیق PNP و NPN | عدم تشخیص سنسور | بررسی نوع خروجی سنسور و PLC |
| سیمبندی Analog کنار کابل قدرت | نویز و مقدار ناپایدار | جداسازی مسیر و استفاده از کابل مناسب |
| بار زیاد روی خروجی PLC | خرابی Output | استفاده از رله یا کنتاکتور مناسب |
| ترمینال شل | قطع و وصل یا گرم شدن اتصال | استفاده از Ferrule و اتصال استاندارد |
نرمافزارهای کاربردی برای طراحی و عیبیابی PLC
TIA Portal
TIA Portal محیط مهندسی اصلی برای بسیاری از تجهیزات جدید Siemens است و برای Configuration سختافزار، برنامهنویسی، Diagnostics و شبکه استفاده میشود.
STEP 7 Classic
در بسیاری از سیستمهای قدیمی S7-300 و S7-400 هنوز با STEP 7 Classic مواجه میشوید؛ بنابراین شناخت آن برای تعمیرکاران خطوط صنعتی قدیمی مفید است.
EPLAN Electric P8
EPLAN برای طراحی نقشههای برق صنعتی، شمارهگذاری تجهیزات، Terminal Plan و مستندسازی تابلو بسیار کاربردی است.
AutoCAD Electrical
AutoCAD Electrical نیز برای طراحی شماتیک و نقشههای برق و کنترل استفاده میشود.
روش واقعی یادگیری سیمبندی PLC در کلاس آموزشی
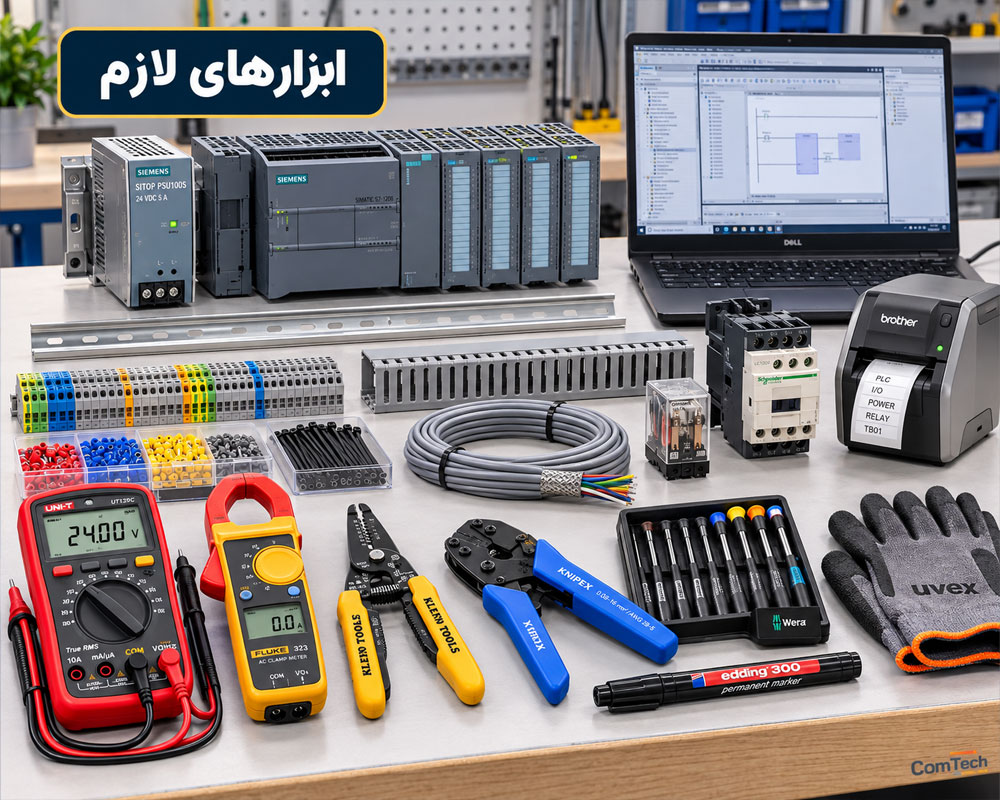
مرحله اول؛ شناخت تجهیزات روی میز
قبل از سیمبندی، هنرجو باید PLC، Power Supply، Digital Input، Digital Output، Relay، Sensor و Terminal را از روی ظاهر و شماره فنی تشخیص دهد.
مرحله دوم؛ نقشهخوانی ترمینالها
Datasheet یک PLC واقعی باز شود و محل L+، M، COM، Input و Output روی دستگاه پیدا شود.
مرحله سوم؛ روشن کردن PLC بدون I/O
منبع تغذیه با رعایت ولتاژ و پلاریته متصل شود و وضعیت LEDهای CPU بررسی گردد.
مرحله چهارم؛ اتصال Push Button
یک Push Button به ورودی PLC متصل شود و تغییر وضعیت Input در نرمافزار مشاهده گردد.
مرحله پنجم؛ اتصال سنسور PNP
یک سنسور سه سیمه PNP به PLC متصل و وضعیت خروجی آن در حالت تشخیص و عدم تشخیص بررسی شود.
مرحله ششم؛ راهاندازی رله خروجی
PLC یک Relay Interface را فعال کند و از طریق رله یک چراغ یا بار آزمایشی ایمن کنترل شود.
مرحله هفتم؛ ورودی آنالوگ
یک سیگنال 0-10V یا 4-20mA به ماژول مناسب اعمال و مقدار خام و Scale شده در برنامه مشاهده شود.
مرحله هشتم؛ عیبیابی عمدی
برای یادگیری واقعی، خطاهایی مانند قطع COM، قطع سنسور، افت تغذیه و اشتباه در آدرس Input به صورت کنترلشده ایجاد و عیبیابی شوند. 🧰
چکلیست سیمبندی استاندارد PLC قبل از روشن کردن تابلو
- ☑️ ولتاژ نامی PLC بررسی شده است.
- ☑️ پلاریته 24V DC صحیح است.
- ☑️ COM ورودیها طبق نقشه متصل شده است.
- ☑️ نوع PNP یا NPN سنسورها مشخص است.
- ☑️ جریان خروجی PLC از حد مجاز بیشتر نیست.
- ☑️ برای بارهای بزرگ از Relay یا Contactor استفاده شده است.
- ☑️ ارت تابلو و تجهیزات برقرار است.
- ☑️ کابل Signal و Power از یکدیگر تفکیک شدهاند.
- ☑️ کابلهای آنالوگ و حساس در برابر نویز محافظت شدهاند.
- ☑️ سیمها شمارهگذاری شدهاند.
- ☑️ Ferrule مناسب روی سیمهای افشان نصب شده است.
- ☑️ پیچ ترمینالها محکم شدهاند.
- ☑️ نقشه Wiring با سیمبندی واقعی تطبیق داده شده است.
- ☑️ قبل از اعمال برق، اتصال کوتاه احتمالی بررسی شده است.
سوالات متداول درباره رک و سیمبندی PLC
رک PLC چه کاربردی دارد؟
رک یا ساختار نصب، ماژولهای PLC را در جای مشخص نگه میدارد و در برخی خانوادهها ارتباط Backplane Bus و تغذیه داخلی بین ماژولها را نیز برقرار میکند.
آیا همه PLCها رک دارند؟
خیر. PLCهای Compact و Mini معمولاً به Rack مجزا با ساختار مشابه S7-400 نیاز ندارند و بسیاری از آنها مستقیماً روی DIN Rail نصب میشوند.
تفاوت Central Rack و Expansion Rack چیست؟
Central Rack محل قرارگیری CPU اصلی است. Expansion Rack برای افزایش ظرفیت ماژولها استفاده میشود و از طریق Interface Module یا روش ارتباطی تعریفشده توسط سازنده به سیستم متصل میشود.
برای سنسور PNP سیم COM را چگونه ببندیم؟
نحوه اتصال COM به ساختار ورودی PLC بستگی دارد. باید نقشه ورودی PLC بررسی شود و Wiring بر اساس Source/Sink بودن ورودی انجام گیرد.
آیا سنسور PNP همیشه سه سیم دارد؟
سنسورهای مجاورتی PNP سه سیمه بسیار رایج هستند، اما سنسورهای دو سیمه و چهار سیمه نیز وجود دارند. تعداد و رنگ سیمها باید از دیتاشیت همان سنسور بررسی شود.
چرا ورودی PLC روشن نمیشود؟
دلایل رایج شامل نبود تغذیه سنسور، COM اشتباه، PNP/NPN نامتناسب، قطع سیم، اشتباه در شماره Input، خرابی سنسور و تنظیم نادرست Hardware Configuration است.
آیا موتور را میتوان مستقیم به خروجی PLC وصل کرد؟
خیر. موتور و بارهای قدرت باید توسط تجهیزات واسط مناسب مانند Contactor، Drive یا Relay کنترل شوند و خروجی PLC فقط فرمان کنترلی را صادر کند.
برای یادگیری PLC ابتدا برنامهنویسی مهمتر است یا سیمبندی؟
هر دو مهارت مکمل یکدیگر هستند. برای اجرای پروژه واقعی باید بتوانید نقشه برق را بخوانید، سختافزار را سیمبندی کنید، برنامه بنویسید و خطا را از روی وضعیت واقعی سیستم عیبیابی کنید.