آموزش مونتاژ برد الکترونیکی و لحیمکاری قطعات SMD و DIP
مونتاژ برد الکترونیکی یعنی قرار دادن صحیح قطعات روی برد مدار چاپی (PCB) و ایجاد اتصال الکتریکی و مکانیکی مطمئن میان پایه قطعات و پدهای برد. کیفیت این فرآیند فقط به مقدار قلع یا قدرت هویه وابسته نیست؛ انتخاب ابزار مناسب، کنترل دما، استفاده صحیح از فلکس، رعایت جهت قطعات، مدیریت الکتریسیته ساکن (ESD) و بررسی نهایی اتصالات همگی در نتیجه کار مؤثر هستند. در بردهای امروزی معمولاً ترکیبی از قطعات SMD و Through-Hole یا DIP دیده میشود و روش مونتاژ هرکدام متفاوت است. در ادامه، مراحل مونتاژ دستی و صنعتی، لحیمکاری، تعویض قطعات، عیبیابی اتصالهای معیوب و اصول کار با قطعات حساس مانند QFN و BGA را مرحلهبهمرحله بررسی میکنیم.
قبل از مونتاژ برد چه مواردی بررسی میشوند؟
پیش از روشن کردن هویه یا دستگاه Rework، باید مشخصات برد و قطعات بررسی شود. در کار حرفهای، صرفاً تطبیق شکل قطعه با محل نصب کافی نیست. مقدار قطعه، پکیج، پلاریته، جهت پایه شماره یک آیسی، ولتاژ کاری خازن و شماره فنی نیمههادی باید با نقشه، BOM یا برد مرجع مطابقت داشته باشد.
- PCB را بررسی کنید: پد کندهشده، ترک مسیر، سولدرماسک آسیبدیده و آلودگی سطحی میتواند کیفیت مونتاژ را کاهش دهد.
- مقدار قطعات را کنترل کنید: مقاومت، خازن، سلف و سایر قطعات مشابه ظاهری ممکن است مقدار کاملاً متفاوتی داشته باشند.
- پلاریته را مشخص کنید: دیود، LED، خازن الکترولیتی و بسیاری از قطعات نیمههادی جهت نصب مشخص دارند.
- پایه شماره یک IC را پیدا کنید: نقطه، شیار یا علامت روی بدنه باید با علامت PCB تطبیق داده شود.
- شرایط ESD را رعایت کنید: MOSFETها، ICها، پردازندهها و بسیاری از قطعات دیجیتال نسبت به تخلیه الکترواستاتیکی حساس هستند.
برای یادگیری عیبیابی مدار، شناخت قطعات و کار عملی روی برد میتوانید بخش آموزش تعمیرات برد را نیز بررسی کنید.
تفاوت قطعات SMD و DIP در مونتاژ چیست؟
قطعات مورد استفاده در PCB از نظر روش نصب عمدتاً به دو گروه Surface Mount و Through-Hole تقسیم میشوند. اصطلاح DIP در عمل برای بسیاری از قطعات پایهدار استفاده میشود، اما از نظر فنی DIP نام یک نوع پکیج دو ردیفه است و همه قطعات Through-Hole الزاماً DIP نیستند.
| ویژگی | SMD | Through-Hole / DIP |
|---|---|---|
| محل نصب | روی سطح PCB | پایه داخل سوراخ PCB |
| ابعاد قطعات | معمولاً کوچکتر | معمولاً بزرگتر |
| تراکم مونتاژ | بسیار بالا | کمتر |
| مونتاژ خودکار | بسیار مناسب | محدودتر |
| استحکام مکانیکی | وابسته به پکیج و طراحی پد | برای قطعات تحت فشار معمولاً مناسبتر |
| تعمیر دستی | نیازمند ابزار و مهارت بیشتر | برای قطعات ساده آسانتر |
ابزارهای لازم برای مونتاژ و لحیمکاری برد چیست؟
نوع ابزار به پکیج قطعات و پیچیدگی PCB بستگی دارد. برای کارهای ساده یک هویه کنترلدما کافی است، اما تعمیر بردهای چندلایه و قطعات Fine-Pitch بدون هیتر، لوپ یا میکروسکوپ میتواند دشوار باشد.
| ابزار | کاربرد | نکته انتخاب |
|---|---|---|
| هویه کنترلدما | لحیمکاری و Rework | توان بازیابی حرارتی مناسب از وات اسمی مهمتر است |
| هیتر هوای گرم | برداشتن و نصب SMD | دما و Airflow باید مستقل قابل تنظیم باشند |
| فلکس | بهبود Wetting و کاهش اکسیداسیون | نوع مناسب کار الکترونیکی انتخاب شود |
| فیتیله قلعگیر | جمعکردن قلع اضافی | عرض آن متناسب با پد باشد |
| پمپ قلع | تخلیه سوراخ قطعات پایهدار | برای بردهای چندلایه گاهی ایستگاه Desoldering بهتر است |
| پنس ESD | گرفتن قطعات کوچک | سر صاف و سرکج کاربردهای متفاوت دارند |
| لوپ یا میکروسکوپ | بازرسی و مونتاژ Fine-Pitch | برای QFN و پایههای ریز بسیار مفید است |
| گیره PCB | ثابت نگهداشتن برد | نباید باعث خمشدن PCB شود |
دمای مناسب هویه برای لحیمکاری برد چقدر است؟
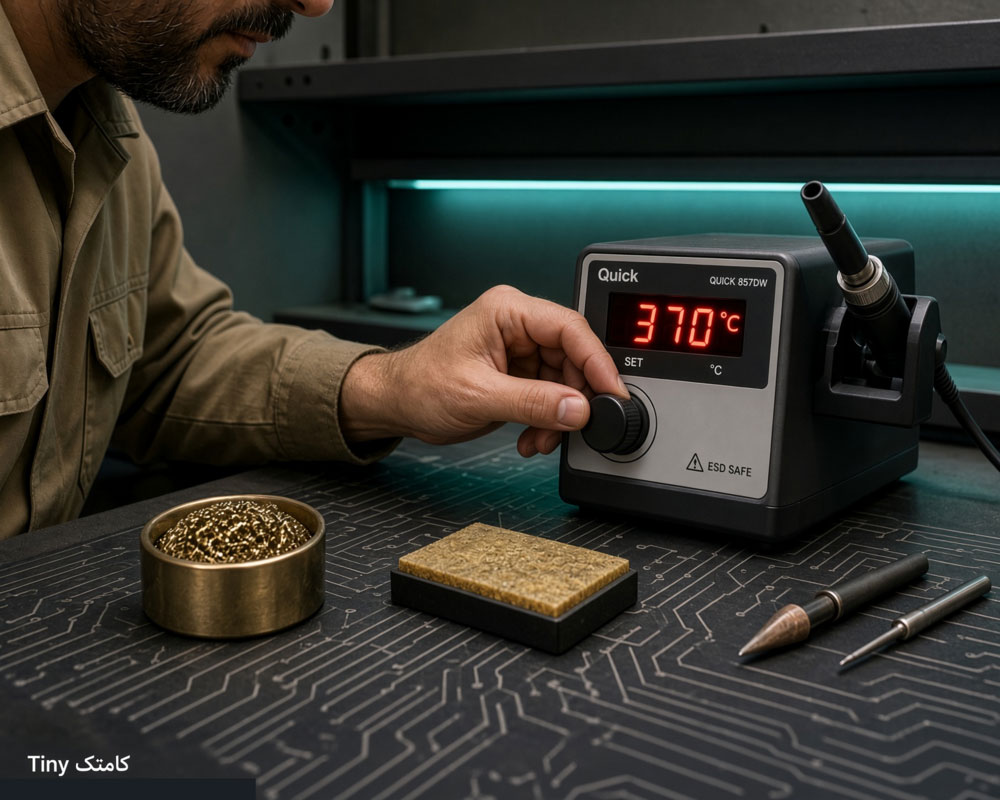
برای دمای هویه نمیتوان یک عدد ثابت برای همه بردها تعیین کرد. نوع آلیاژ قلع، اندازه نوک هویه، سطح مسی پد، ضخامت PCB و جرم حرارتی اتصال روی دمای مورد نیاز تأثیر دارند. در بسیاری از کارهای دستی، دمای تقریبی ۳۲۰ تا ۳۵۰ درجه سانتیگراد برای قلع سربدار و حدود ۳۴۰ تا ۳۷۰ درجه برای بسیاری از آلیاژهای بدون سرب نقطه شروع مناسبی است؛ اما این اعداد باید متناسب با برد، قلع و تجهیزات تنظیم شوند.
روش صحیح لحیمکاری قطعات روی PCB چگونه است؟
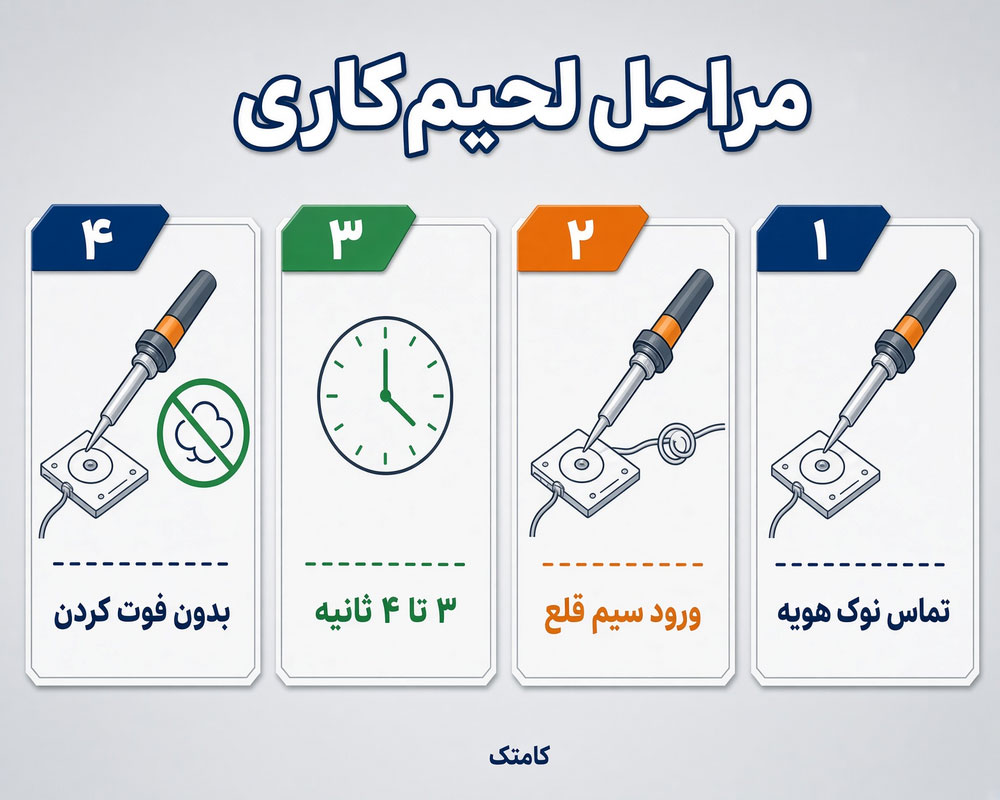
در لحیمکاری دستی باید پد و پایه قطعه تقریباً همزمان گرم شوند تا قلع روی هر دو سطح Wet شود. تماس دادن قلع فقط با نوک هویه میتواند باعث ایجاد توده قلع بدون اتصال مناسب به سطح شود.
- نوک هویه را تمیز و مقدار کمی قلعاندود کنید.
- قطعه را در موقعیت صحیح قرار دهید و جهت آن را بررسی کنید.
- نوک هویه را به محل تماس پد و پایه نزدیک کنید.
- پس از گرمشدن اتصال، سیم لحیم را به محل اتصال وارد کنید.
- پس از تشکیل مقدار کافی قلع، سیم لحیم را کنار ببرید.
- هویه را بردارید و اجازه دهید اتصال بدون حرکت سرد شود.
- پس از سردشدن، اتصال را زیر نور مناسب یا بزرگنمایی بررسی کنید.
مدت تماس هویه باید تا حد امکان کوتاه باشد، اما قانون ثابت «۳ یا ۵ ثانیه برای همه اتصالات» وجود ندارد. یک پد کوچک SMD با یک کانکتور متصل به Ground Plane رفتار حرارتی یکسانی ندارد.
اتصال لحیم سالم چه مشخصاتی باید داشته باشد؟
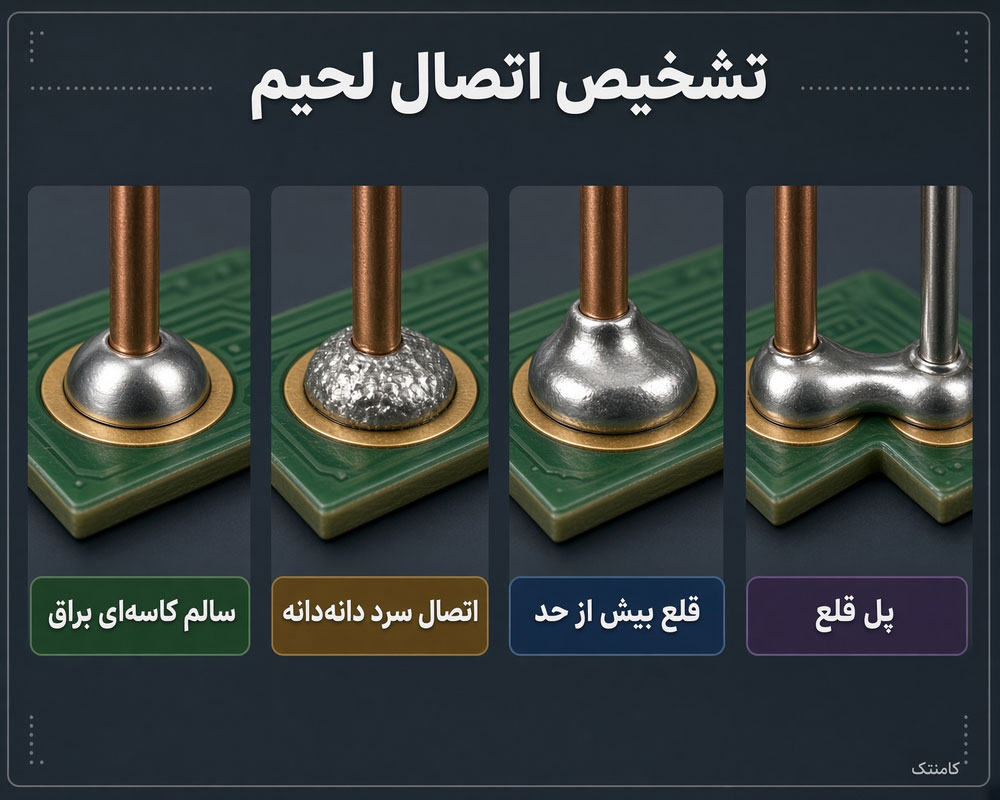
در یک اتصال مناسب باید نشانههای Wetting صحیح بین قلع، پایه قطعه و پد دیده شود. شکل ظاهری اتصال به نوع آلیاژ نیز بستگی دارد؛ بنابراین «کاملاً براق بودن» معیار قطعی کیفیت نیست و برخی قلعهای بدون سرب میتوانند ظاهر ماتتری داشته باشند.
| وضعیت | نشانه احتمالی | روش اصلاح |
|---|---|---|
| اتصال سرد | Wetting ناقص، سطح نامنظم یا اتصال مکانیکی ضعیف | فلکس، گرمکردن صحیح پد و پایه و Rework اتصال |
| قلع بیش از حد | پوشیدهشدن فرم پایه یا احتمال Bridge | استفاده از فیتیله و فلکس |
| پل قلع | اتصال ناخواسته دو پایه مجاور | فیتیله قلعگیر و کنترل زیر بزرگنمایی |
| پایه باز | عدم اتصال پایه به پد | اعمال فلکس و Reflow موضعی |
| پد کندهشده | جداشدن مس PCB از فیبر | توقف حرارتدهی و بررسی امکان ترمیم مسیر |
مونتاژ قطعات Through-Hole و DIP چگونه انجام میشود؟
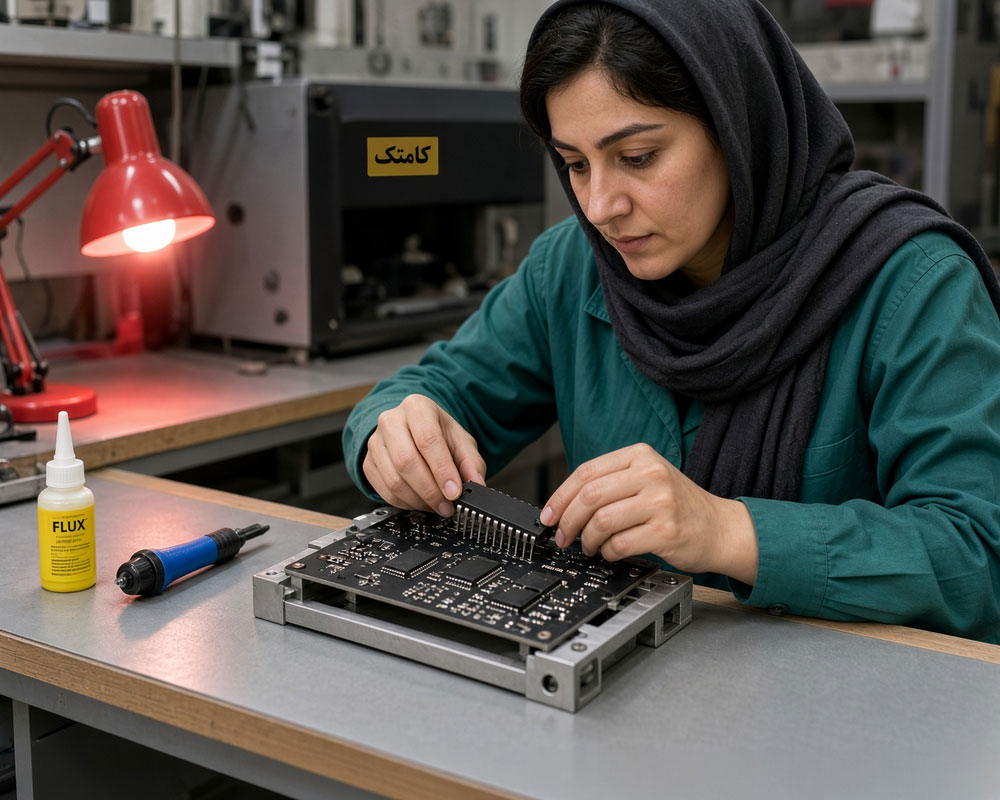
در مونتاژ Through-Hole پایه قطعه از سوراخ متالیزه PCB عبور میکند و اتصال معمولاً در سمت دیگر برد انجام میشود. این روش هنوز برای کانکتورها، ترانسفورمرها، رلهها، بعضی خازنهای بزرگ و قطعاتی که تنش مکانیکی بیشتری تحمل میکنند کاربرد فراوان دارد.
مراحل مونتاژ دستی قطعات پایهدار روی PCB
- شناسایی قطعه: مقدار، شماره فنی و جهت قطعه بررسی میشود.
- فرمدهی پایه: پایهها بدون اعمال فشار به بدنه مطابق فاصله سوراخها شکل داده میشوند.
- قرار دادن قطعه: قطعه در محل صحیح PCB نصب میشود.
- ثابتکردن قطعه: در صورت نیاز پایهها به مقدار کمی خم میشوند.
- لحیمکاری: پد و پایه گرم و مقدار کنترلشدهای قلع اضافه میشود.
- کوتاهکردن پایه: پایه اضافی با کفچین مناسب بریده میشود.
- بازرسی: اتصال از نظر قلع ناکافی، Bridge، Wetting ناقص و آسیب PCB بررسی میشود.
مونتاژ صنعتی Through-Hole چه تفاوتی دارد؟
در تیراژ بالا میتوان پس از جایگذاری قطعات از فرآیندهایی مانند Wave Soldering یا Selective Soldering استفاده کرد. در Wave Soldering سطح زیرین PCB از روی موج کنترلشده قلع مذاب عبور میکند. Selective Soldering نیز برای لحیمکاری انتخابی قطعات پایهدار روی بردهایی که قطعات SMD دارند کاربرد دارد.
مراحل مونتاژ SMD در خط تولید چیست؟
SMT امکان مونتاژ قطعات کوچک با تراکم بالا را فراهم میکند. این فرآیند میتواند دستی، نیمهخودکار یا کاملاً خودکار باشد؛ بنابراین SMD را نباید الزاماً مترادف با مونتاژ تماماتوماتیک دانست.
چاپ خمیر قلع روی پدهای مدار چاپی
در تولید صنعتی، ابتدا Solder Paste با استفاده از استنسیل روی پدهای مورد نظر قرار میگیرد. ضخامت استنسیل، ابعاد Aperture، وضعیت خمیر قلع و کیفیت چاپ روی احتمال ایجاد Bridge، قلع ناکافی و Tombstoning تأثیر دارند.
جایگذاری قطعات با دستگاه Pick and Place
قطعات از Reel، Tray یا Feeder دریافت و توسط دستگاه Pick & Place در مختصات مشخص PCB قرار داده میشوند. سیستمهای بینایی ماشین برای تشخیص موقعیت، زاویه و تصحیح خطای جایگذاری به کار میروند.
لحیمکاری قطعات داخل کوره Reflow چگونه است؟
پس از جایگذاری قطعات، PCB وارد Reflow Oven میشود. برد از یک پروفایل حرارتی کنترلشده شامل مراحل گرمشدن، Soak، Reflow و Cooling عبور میکند. نوع پروفایل باید با خمیر قلع، قطعات و ساختار برد هماهنگ باشد و نمیتوان یک دمای ثابت را برای همه PCBها تعیین کرد.
کنترل کیفیت برد مونتاژشده چگونه انجام میشود؟
بسته به نوع برد و تیراژ، روشهای مختلفی مانند Visual Inspection، AOI، ICT، Flying Probe، Functional Test و X-Ray استفاده میشوند. برای پکیجهایی مانند BGA که اتصالها زیر بدنه قرار دارند، بازرسی چشمی معمولی اطلاعات کافی درباره تمام Ballها نمیدهد.
مونتاژ ترکیبی SMD و Through-Hole چه کاربردی دارد؟
بسیاری از بردهای واقعی فقط SMD یا فقط Through-Hole نیستند. ممکن است پردازنده، حافظه و قطعات کوچک به روش SMT نصب شوند، در حالی که کانکتور، رله، ترانس یا قطعات توان پایهدار باشند. به این ساختار Mixed Technology Assembly گفته میشود.
ترتیب مناسب نصب قطعات روی برد چیست؟
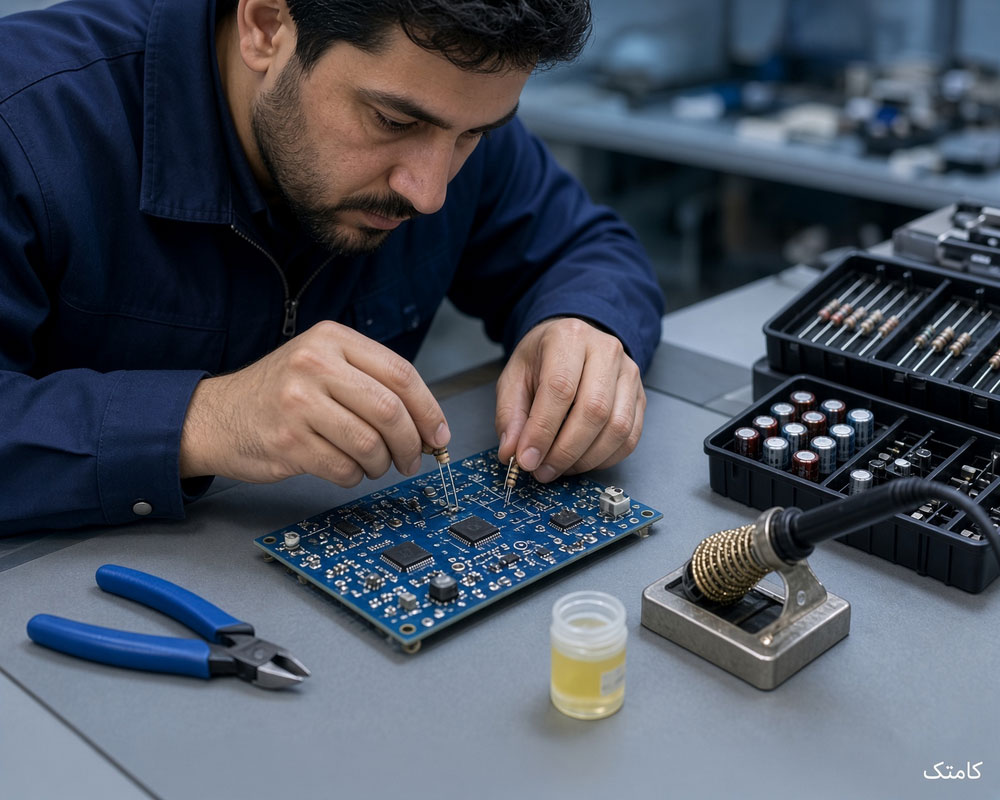
در مونتاژ دستی، ترتیب نصب باید با نوع PCB و فرآیند کار هماهنگ شود. در بردهای ساده معمولاً نصب قطعات کمارتفاع مانند مقاومتهای پایهدار و سپس قطعات بلندتر، کانکتورها و قطعات حجیم باعث میشود برد هنگام کار پایدارتر بماند.
- مقاومتها و جامپرهای پایهدار
- دیودها و قطعات کمارتفاع
- سوکتهای IC و قطعات مشابه
- خازنهای کوچک
- ترانزیستورها و رگولاتورها
- خازنهای الکترولیتی
- کانکتورها، رلهها و قطعات بزرگتر
- قطعات حساس در مرحله مناسب فرآیند
این ترتیب یک قانون مطلق نیست. برای مثال در بردهای Mixed Assembly، ترتیب SMT، Reflow، Through-Hole و لحیمکاری انتخابی بر اساس فرآیند تولید تعیین میشود.
روش تعویض قطعات پایهدار بدون آسیب PCB
تعویض قطعه روی یک برد چندلایه با مونتاژ اولیه آن متفاوت است؛ زیرا صفحات داخلی مسی میتوانند گرما را جذب کنند. اعمال نیروی مکانیکی قبل از ذوب کامل قلع یکی از دلایل متداول کندهشدن Pad یا Via است.
اگر هدف شما علاوه بر مونتاژ، یادگیری تشخیص خرابی و تعویض قطعات معیوب است، مطلب تعمیر برد الکترونیکی نیز با این موضوع ارتباط مستقیم دارد.
تعویض مقاومت و خازن پایهدار چگونه انجام میشود؟
ابتدا قلع پایهها با هویه و پمپ قلع، فیتیله یا ایستگاه Desoldering تخلیه میشود. تنها زمانی قطعه را خارج کنید که پایهها آزاد باشند. هنگام نصب قطعه جدید نیز مقدار، توان، ظرفیت، ولتاژ کاری و پلاریته باید با قطعه اصلی تطبیق داده شود.
تعویض دیود و LED چه نکتهای دارد؟
قبل از خارجکردن قطعه، جهت آند و کاتد ثبت شود. علامت روی PCB همیشه در بردهای تعمیرشده یا غیراستاندارد قابل اعتماد نیست؛ بنابراین در صورت تردید از شماتیک، برد سالم مشابه یا اندازهگیری مدار استفاده کنید.
تعویض ترانزیستور و رگولاتور چگونه انجام میشود؟
شماره فنی و Pinout قطعه جدید باید بررسی شود. قطعاتی با ظاهر یکسان ممکن است ترتیب پایه متفاوتی داشته باشند. در MOSFETها پایههای Gate، Drain و Source و در رگولاتورها ترتیب IN، OUT و GND را از روی دیتاشیت کنترل کنید.
تعویض آیسی DIP بدون کندهشدن متالیزه سوراخ
برای ICهای چندپایه بهتر است قلع تمام پایهها کاملاً تخلیه شود. کشیدن آیسی در حالی که حتی یک پایه هنوز به دیواره Via متصل است میتواند متالیزه سوراخ را آسیب بزند. در تعمیر برخی بردها، پس از خارجکردن IC نصب سوکت مناسب میتواند سرویسهای بعدی را سادهتر کند.
تعویض قطعات SMD با هیتر چگونه انجام میشود؟
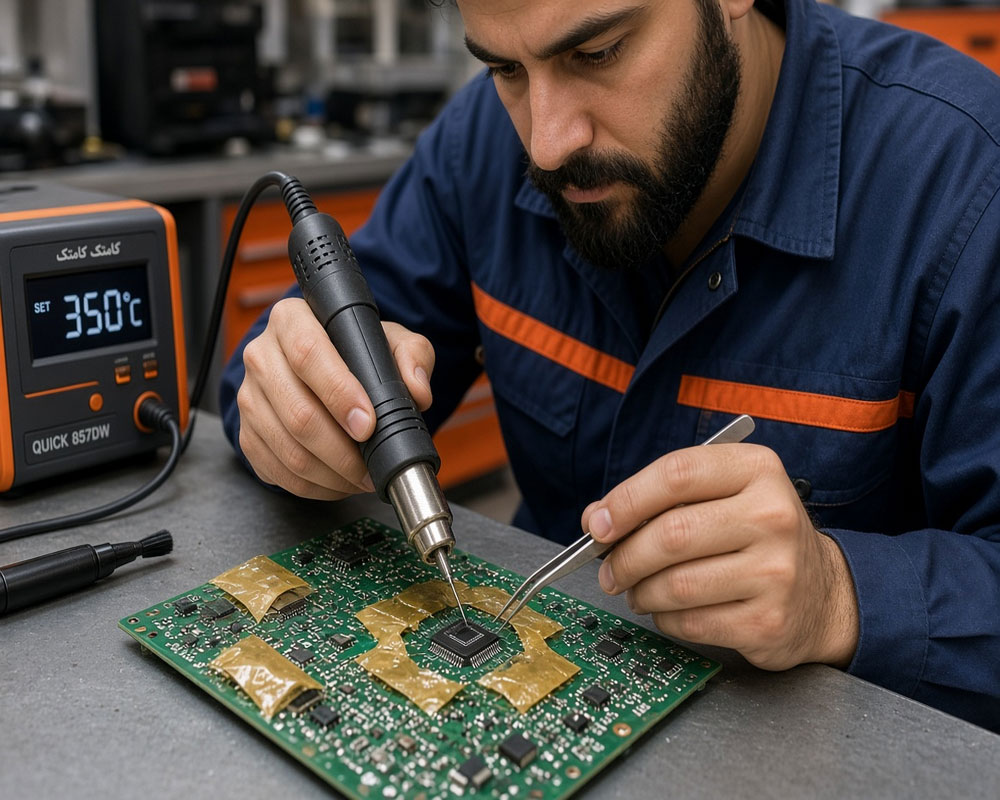
برای برداشتن قطعات SMD کوچک میتوان از هویه، هویه دو نوک یا Hot Air Rework Station استفاده کرد. انتخاب روش به اندازه قطعه، تعداد پایهها، جرم حرارتی PCB و فاصله قطعات اطراف بستگی دارد.
تعویض مقاومت و خازن SMD مرحلهبهمرحله
- برد را ثابت و اطراف قطعه را بررسی کنید.
- مقدار کمی فلکس مناسب اضافه کنید.
- دو سر قطعه را بهصورت کنترلشده گرم کنید.
- پس از ذوب قلع، قطعه را بدون فشار جانبی بردارید.
- پدها را با فیتیله و فلکس تمیز کنید.
- مقدار کنترلشده قلع روی یکی از پدها قرار دهید.
- قطعه جدید را تراز و ثابت کنید.
- دو طرف را لحیم و اتصالها را بررسی کنید.
تعویض آیسی SOIC و QFP چه تفاوتی دارد؟
در پکیج SOIC تعداد و تراکم پایهها معمولاً کمتر است، اما QFP میتواند پایههای بسیار ظریف با Pitch کم داشته باشد. برای QFP علاوه بر کنترل حرارت، تراز دقیق پایهها ضروری است. Drag Soldering همراه فلکس یکی از روشهای متداول برای لحیمکاری دستی پایههای Fine-Pitch است.
مونتاژ QFN چرا از قطعات پایهدار دشوارتر است؟
در QFN بخش قابلتوجهی از اتصالها و گاهی Thermal Pad زیر بدنه قرار دارند. مقدار بیش از حد خمیر قلع در پد مرکزی میتواند قطعه را بالا بیاورد و مقدار ناکافی نیز انتقال حرارت یا اتصال الکتریکی را مختل کند. کنترل کیفیت QFN معمولاً به تجهیزات و تجربه بیشتری نسبت به SOIC نیاز دارد.
تعویض چیپ BGA با پروفایل حرارتی چگونه انجام میشود؟
BGA یا Ball Grid Array پکیجی است که اتصالهای آن به شکل Ball در زیر چیپ قرار گرفتهاند. به همین دلیل دسترسی مستقیم با هویه وجود ندارد و فرآیند Rework باید با کنترل حرارتی دقیقتری انجام شود.
مراحل اصولی برداشتن BGA از روی PCB
- برد از نظر رطوبت، ضخامت، قطعات اطراف و جرم حرارتی بررسی میشود.
- در صورت نیاز Preheater برای کاهش اختلاف دمای موضعی استفاده میشود.
- فلکس متناسب با فرآیند اعمال میشود.
- پروفایل حرارتی متناسب با PCB، BGA و آلیاژ قلع اجرا میشود.
- پس از رسیدن تمام اتصالها به Reflow، قطعه بدون اعمال نیروی اضافی برداشته میشود.
- قلع باقیمانده روی PCB با فلکس و فیتیله مناسب پاک میشود.
- پدها زیر بزرگنمایی از نظر کندهشدن، اتصال کوتاه یا آسیب بررسی میشوند.
جازدن BGA جدید چه مراحلی دارد؟
پس از آمادهسازی پدها، قطعه جدید باید مطابق علامت Pin 1 دقیقاً روی PCB تراز شود. سپس فرآیند Reflow با پروفایل مناسب اجرا میشود. در بردهای حساس، کنترل فرآیند با Thermocouple و تجهیزات Rework قابل برنامهریزی ریسک تاببرداشتن PCB و گرمشدن بیش از حد قطعات مجاور را کاهش میدهد.
اگر BGA بازیابیشده مجدداً استفاده شود ممکن است به Reballing نیاز باشد؛ یعنی قلعهای قدیمی برداشته و Ballهای جدید با شابلون مناسب روی پکیج ایجاد شوند.
کیفیت لحیم BGA بعد از نصب چگونه بررسی میشود؟
از آنجا که Ballها زیر بدنه هستند، مشاهده مستقیم همه اتصالها ممکن نیست. بررسی عملکرد مدار، اندازهگیریهای الکتریکی و در محیطهای حرفهای X-Ray Inspection میتوانند برای شناسایی برخی عیوب مونتاژ استفاده شوند.
چگونه برد را بعد از لحیمکاری تمیز کنیم؟
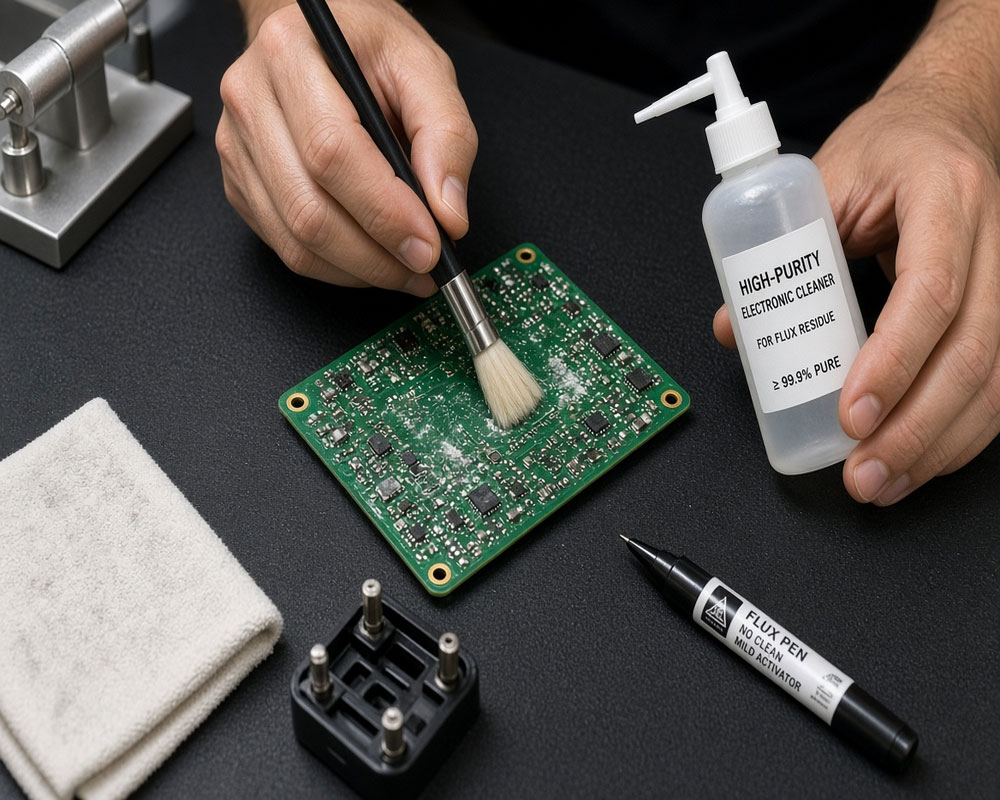
انتخاب روش تمیزکاری به نوع Flux بستگی دارد. استفاده عمومی از تینرهای صنعتی برای همه PCBها توصیه نمیشود؛ زیرا ترکیب شیمیایی آنها ممکن است برای بعضی پلاستیکها، کانکتورها، پوششها یا علائم چاپی مناسب نباشد.
برای بسیاری از فلکسهای قابل شستوشو در تعمیرات الکترونیکی، ایزوپروپیل الکل (IPA) با خلوص مناسب و برس ESD-Safe استفاده میشود. در مقابل، بعضی No-Clean Fluxها الزاماً نیازمند پاککردن نیستند؛ مگر اینکه آلودگی، ظاهر برد یا الزامات تعمیر ایجاب کند.
رایجترین خطاهای مونتاژ برد چگونه عیبیابی میشوند؟
| خطا | علتهای محتمل | روش بررسی | راهکار |
|---|---|---|---|
| Solder Bridge | قلع زیاد، تراز نامناسب یا فلکس ناکافی | لوپ و تست اتصال کوتاه | فلکس و فیتیله قلعگیر |
| Cold Joint | حرارت ناکافی یا حرکت هنگام سردشدن | بازرسی ظاهری و تست الکتریکی | Rework با حرارت و فلکس مناسب |
| پایه باز | قلع ناکافی یا تراز نامناسب | بزرگنمایی و Continuity Test | لحیم مجدد پایه |
| Tombstoning | عدم تعادل Wetting یا پروفایل حرارتی | بازرسی ظاهری | اصلاح چاپ خمیر و فرآیند Reflow |
| قطعه جابهجا | Placement نامناسب یا Airflow زیاد | بازرسی موقعیت قطعه | تراز مجدد و کنترل فرآیند |
| پد کندهشده | حرارت یا نیروی مکانیکی زیاد | بررسی مسیر و Via | ترمیم پد یا مسیر در صورت امکان |
| برد بعد از مونتاژ روشن نمیشود | اتصال کوتاه، قطعه برعکس، مقدار اشتباه یا پایه باز | Resistance Check و بررسی ریلهای تغذیه | رفع عیب قبل از اعمال کامل تغذیه |
چرا برد مونتاژشده بعد از روشنشدن کار نمیکند؟
اگر PCB پس از مونتاژ کار نکرد، تعویض تصادفی قطعات روش مناسبی برای عیبیابی نیست. ابتدا برد را بدون برق از نظر اتصال کوتاه بررسی کنید. سپس جهت ICها، دیودها و خازنهای پلاریزه را کنترل کنید و مقادیر قطعات حساس را با BOM یا شماتیک مقایسه کنید.
- بازرسی چشمی کل برد زیر نور مناسب
- بررسی Bridge بین پایههای IC
- کنترل مقاومت ورودی تغذیه نسبت به Ground
- کنترل جهت قطعات پلاریزه
- بررسی پایههای باز و لحیمهای مشکوک
- اندازهگیری ریلهای تغذیه پس از اطمینان از نبود اتصال کوتاه
- بررسی Reset، Clock و سیگنالهای اصلی در مدارهای دیجیتال
- مقایسه مرحلهای با شماتیک یا برد سالم
چه زمانی مونتاژ دستی و چه زمانی صنعتی بهتر است؟
| سناریو | روش مناسبتر | دلیل |
|---|---|---|
| نمونه اولیه ساده | مونتاژ دستی | هزینه راهاندازی کمتر و امکان اصلاح سریع |
| تولید انبوه SMD | SMT خودکار | سرعت و تکرارپذیری بیشتر |
| تعمیر یک قطعه خراب | Rework دستی یا نیمهخودکار | نیازی به اجرای خط کامل تولید نیست |
| QFN و Fine-Pitch پرتعداد | Stencil و Reflow | کنترل بهتر مقدار خمیر و اتصالات |
| BGA پیچیده | BGA Rework Station | نیاز به کنترل دقیقتر پروفایل حرارتی |
چگونه کیفیت مونتاژ PCB را قبل از تحویل بسنجیم؟
کنترل نهایی نباید فقط به ظاهر قلع محدود شود. در بردهای حرفهای، مونتاژ خوب باید از نظر موقعیت قطعه، پلاریته، اتصال الکتریکی، اتصال کوتاه، کیفیت لحیم و عملکرد مدار بررسی شود.
- کنترل شماره و مقدار قطعات نسبت به BOM
- کنترل جهت IC، دیود، LED و خازن پلاریزه
- بازرسی پایههای Fine-Pitch با بزرگنمایی
- بررسی Bridge و Solder Ballهای ناخواسته
- بررسی باقیماندههای Flux و آلودگی
- تست اتصال کوتاه ریلهای تغذیه
- اندازهگیری ولتاژهای اصلی برد
- اجرای Functional Test در صورت امکان
شناخت روش اندازهگیری قطعات، مسیریابی مدار و پیدا کردن خرابیهای واقعی PCB مکمل مهارت مونتاژ است و در بخش آموزش تعمیر برد میتوان مباحث مرتبط با تعمیر و تست مدارهای الکترونیکی را دنبال کرد.
پاسخ به پرسشهای رایج درباره مونتاژ و لحیمکاری
برای لحیمکاری SMD هویه بهتر است یا هیتر؟
برای مقاومت، خازن و بسیاری از قطعات دوپایه کوچک، هر دو ابزار قابل استفاده هستند. برای ICهای چندپایه، QFN و قطعاتی که چند اتصال باید همزمان به Reflow برسند، هیتر یا تجهیزات Rework مناسبتر است. انتخاب ابزار باید بر اساس پکیج و ساختار PCB انجام شود.
آیا هویه ۴۰ وات برای قطعات SMD مناسب است؟
تنها وات هویه معیار مناسبی نیست. کنترل دما، توان بازیابی حرارتی، نوع المنت و اندازه نوک اهمیت بیشتری دارند. یک Station کنترلدما با انتقال حرارت مناسب میتواند نتیجه بسیار بهتری از هویهای با وات بالاتر ولی کنترل ضعیف داشته باشد.
چرا قلع به نوک هویه یا پد نمیچسبد؟
اکسیدشدن نوک هویه، آلودگی پد، نبود فلکس، دمای نامناسب یا خرابشدن پوشش نوک از دلایل متداول هستند. نوک سالم باید تمیز و قلعاندود نگه داشته شود. سنبادهزدن نوکهای آبکاریشده میتواند پوشش محافظ آنها را از بین ببرد.
چرا هنگام برداشتن قطعه پد PCB کنده میشود؟
مهمترین دلایل شامل اعمال نیرو قبل از ذوب کامل قلع، حرارت طولانی، دمای بیش از حد و تلاش برای خارجکردن پایهای است که هنوز به Via یا Pad متصل است. در PCBهای چندلایه باید زمان کافی برای انتقال کنترلشده گرما فراهم شود.
آیا میتوان همه بردها را با تینر تمیز کرد؟
خیر. حلال باید با نوع Flux و مواد بهکاررفته در PCB سازگار باشد. بعضی حلالهای صنعتی میتوانند به پلاستیک کانکتورها، چسبها، پوششها یا نوشتههای روی برد آسیب بزنند. استفاده از پاککننده مخصوص PCB یا IPA مناسب معمولاً انتخاب کنترلشدهتری است.
آیا دمای ۳۰۰ درجه برای تعویض BGA کافی است؟
این سؤال با یک عدد قابل پاسخ نیست. عدد روی دستگاه Hot Air یا BGA Station الزاماً دمای Ball نیست. آلیاژ قلع، ضخامت برد، صفحات مسی داخلی، اندازه BGA، پیشگرمایش، Airflow و فاصله نازل همگی روی پروفایل تأثیر دارند. برای کار حرفهای باید دمای واقعی مونتاژ اندازهگیری و پروفایل مناسب همان برد تنظیم شود.
بعد از مونتاژ چگونه اتصال کوتاه را پیدا کنیم؟
ابتدا بدون اعمال برق، مقاومت ریلهای تغذیه نسبت به Ground بررسی میشود. سپس پلهای قلع، جهت قطعات و نواحی Reworkشده کنترل میشوند. در تعمیرات پیشرفتهتر میتوان با منبع تغذیه محدودشده از نظر جریان و روشهای تشخیص حرارتی، قطعه یا مسیر معیوب را پیدا کرد.
برای شروع تمرین مونتاژ چه بردی مناسبتر است؟
بردهای آموزشی یا ضایعاتی کمارزش برای شروع مناسبتر هستند. بهتر است ابتدا قطعات پایهدار و SMDهای بزرگ مانند 1206 و SOIC تمرین شوند و پس از تسلط بر کنترل حرارت، فلکس و قلعگیری، سراغ QFP، QFN و BGA بروید.