


آموزش بازرسی جوش از پایه تا ورود به بازار کار صنعتی
دوره آموزش بازرسی جوش برای افرادی طراحی شده است که میخواهند از شناخت اصول جوشکاری شروع کنند و مرحلهبهمرحله به مهارتهای کاربردی موردنیاز یک بازرس جوش و کارشناس کنترل کیفیت QC در پروژههای صنعتی برسند. در این کلاس فقط نام عیبها، روشهای NDT و استانداردها را حفظ نمیکنید؛ بلکه یاد میگیرید یک اتصال جوشی را چگونه بررسی کنید، از کدام مرحله عیبیابی را شروع کنید، چه آزمونی مناسب است و نتیجه بازرسی را چگونه مستند و گزارش کنید.
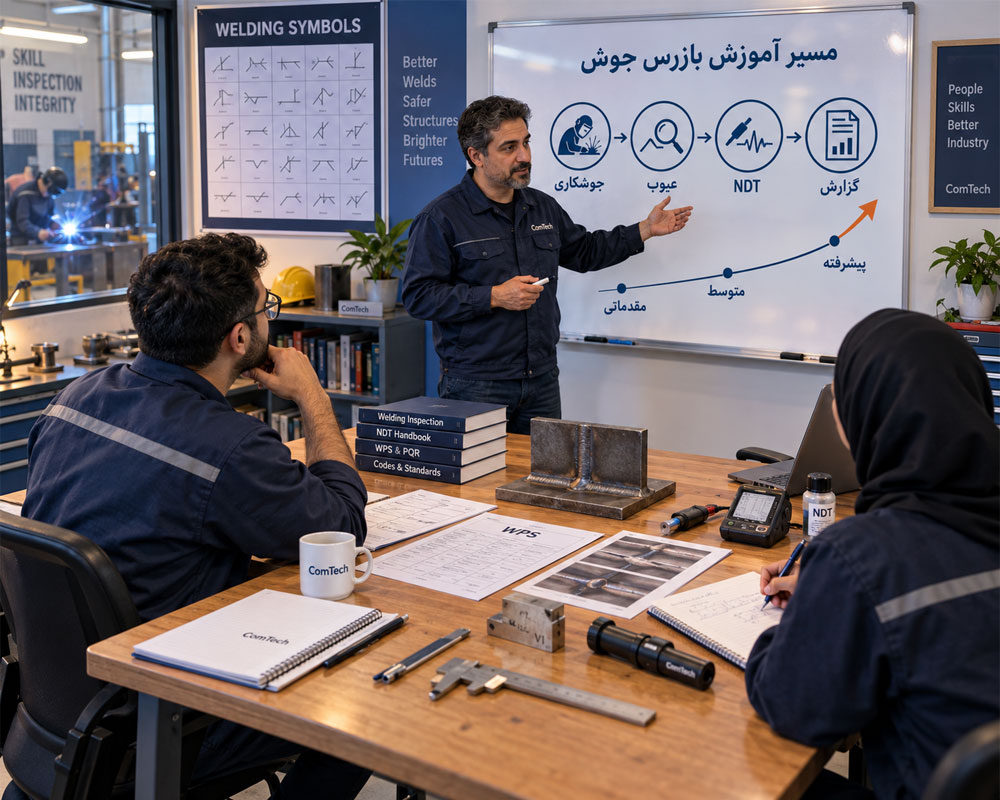
مسیر آموزش از شناخت فرآیندهای جوشکاری، اتصالات، مواد و متالورژی جوش آغاز میشود و به مباحث تخصصیتری مانند بازرسی چشمی VT، تست PT، تست MT، اولتراسونیک UT، رادیوگرافی RT، تفسیر فیلم RTI، WPS، PQR، صلاحیت جوشکار، استانداردهای جوش، نقشهخوانی و گزارشنویسی بازرسی میرسد.
اگر در کنار بازرسی به شناخت عمیقتر روشهای اجرای اتصال علاقه دارید، مطالعه و بررسی دورههای آموزش جوشکاری CO2 میتواند به درک بهتر رفتار فرآیندهای مختلف جوشکاری کمک کند.
کیفیت جوش فقط به ظاهر پاس نهایی وابسته نیست. جنس فلز پایه، آمادهسازی اتصال، WPS، مواد مصرفی، پارامترهای جوشکاری، مهارت جوشکار، دمای پیشگرم، شرایط محیطی و توالی اجرای پاسها همگی میتوانند بر نتیجه نهایی اثر بگذارند.
مسیر آموزش بازرس جوش از مبتدی تا سطح کاربردی پروژه
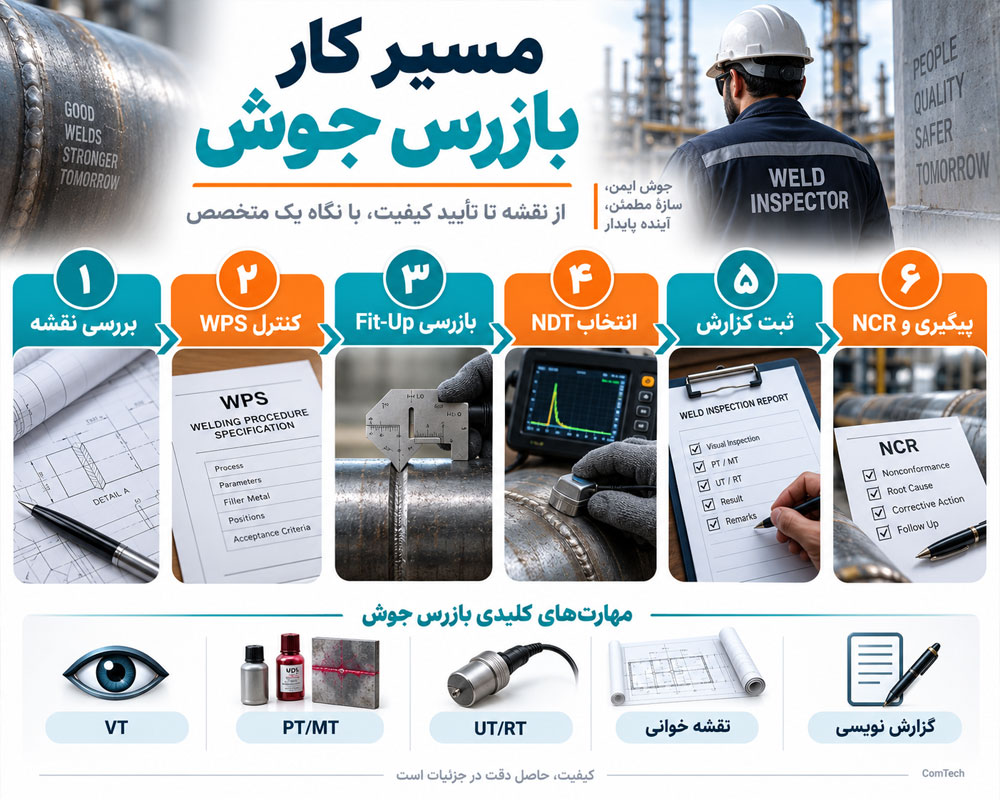
برای یادگیری اصولی بازرسی جوش، ترتیب مباحث اهمیت زیادی دارد. فردی که هنوز فرآیند جوشکاری، هندسه اتصال و رفتار فلز در برابر حرارت را نمیشناسد، نمیتواند علت ایجاد ترک، عدم ذوب یا نفوذ ناقص را بهدرستی تحلیل کند.
به همین دلیل آموزش از مباحث پایه شروع میشود و سپس به عیوب جوش، آزمونهای غیرمخرب، استانداردها، مستندات فنی و تصمیمگیری بازرسی میرسد.
| مرحله آموزش | موضوع اصلی | مهارت کاربردی |
|---|---|---|
| مرحله اول | اصول جوشکاری و اتصالات | شناخت اجزای اتصال و اصطلاحات فنی |
| مرحله دوم | متالورژی جوش و شناخت مواد | تحلیل رفتار فلز هنگام جوشکاری |
| مرحله سوم | عیوب و ناپیوستگیهای جوش | تشخیص نوع، محل و علت احتمالی عیب |
| مرحله چهارم | بازرسی قبل، حین و بعد جوش | کنترل واقعی فرآیند اجرا |
| مرحله پنجم | VT، PT، MT، UT و RT | انتخاب و تحلیل روش NDT مناسب |
| مرحله ششم | کدها و استانداردهای جوش | یافتن معیار پذیرش و الزامات پروژه |
| مرحله هفتم | WPS، PQR و Welder Qualification | کنترل مدارک فنی جوشکاری |
| مرحله هشتم | گزارشنویسی و مستندسازی | تهیه گزارش قابل پیگیری و حرفهای |
آموزش فرآیندهای جوشکاری برای بازرسی دقیقتر اتصال
شناخت جوش SMAW از دیدگاه بازرس جوش
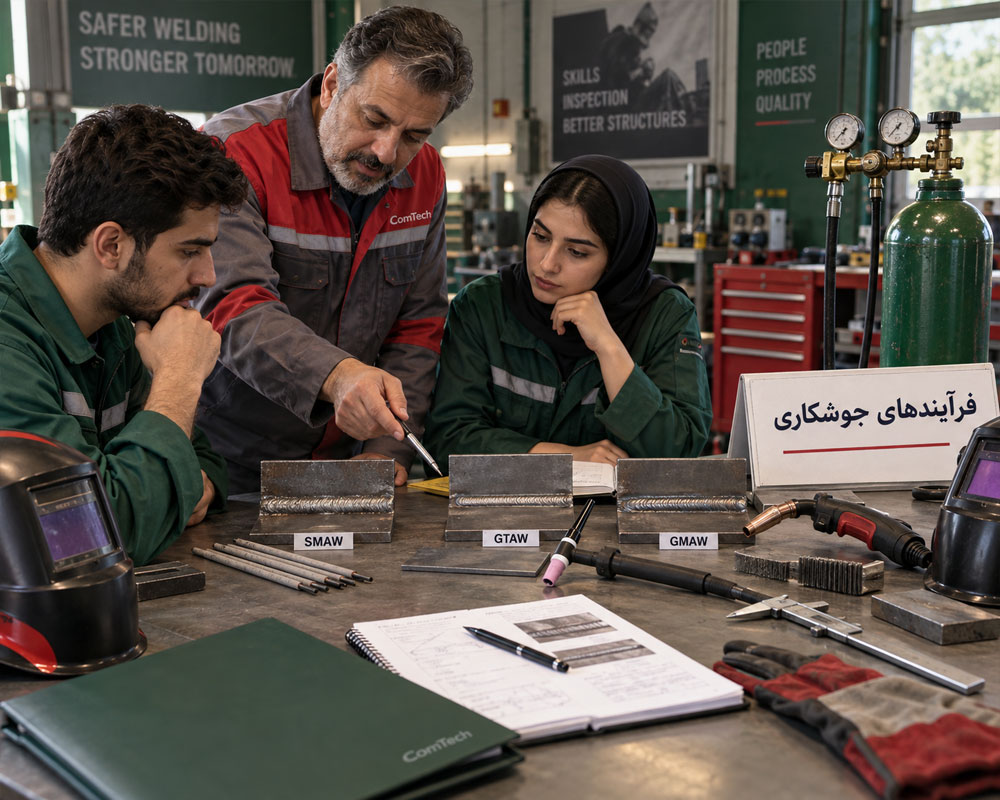
SMAW یا جوشکاری قوسی با الکترود پوششدار در سازههای فولادی، عملیات تعمیراتی و بسیاری از پروژههای صنعتی کاربرد دارد. بازرس باید بداند نوع الکترود، آمپراژ، قطبیت، طول قوس، وضعیت نگهداری الکترود و تمیزکاری بین پاسها چگونه بر کیفیت اتصال اثر میگذارند.
ارتباط تنظیمات SMAW با عیوب جوش
در کلاس بررسی میشود که انتخاب یا اجرای نامناسب پارامترها چگونه میتواند احتمال بروز تخلخل، Undercut، Slag Inclusion، Lack of Fusion و Incomplete Penetration را افزایش دهد.
آموزش بازرسی جوش آرگون GTAW یا TIG
در GTAW یا TIG تمیزی اتصال، نوع الکترود تنگستن، گاز محافظ، فیلر، دبی گاز و شرایط اجرای پاس ریشه اهمیت زیادی دارد.
کارآموز یاد میگیرد هنگام بازرسی جوش آرگون به کیفیت Root Pass، اکسیداسیون، آلودگی تنگستن، شکل پاس، نفوذ و تطابق پارامترها با WPS توجه کند.
آموزش بازرسی جوش CO2 و فرآیند GMAW
در GMAW یا MIG/MAG ولتاژ، Wire Feed Speed، نوع و دبی گاز محافظ، Stick-Out و سرعت حرکت از پارامترهای مهم هستند.
در این بخش ارتباط تنظیمات فرآیند با مشکلاتی مانند پاشش بیش از حد، تخلخل، نفوذ نامناسب، Burn Through و Lack of Fusion بررسی میشود.
شناخت FCAW و SAW در پروژههای صنعتی
فرآیندهای FCAW و SAW در ساخت سازههای سنگین، مخازن، تجهیزات صنعتی و خطوط تولید کاربرد گستردهای دارند. فراگیر با مواد مصرفی، شرایط اجرای فرآیند و ناپیوستگیهای احتمالی هر روش آشنا میشود.
آموزش متالورژی جوش برای شناخت رفتار فلز و HAZ
شناخت فلز پایه و تاثیر ترکیب شیمیایی بر جوش
فولادهای کربنی، فولادهای کمآلیاژ، استنلس استیل و آلیاژهای آلومینیوم رفتار یکسانی هنگام جوشکاری ندارند. ترکیب شیمیایی، ضخامت، خواص مکانیکی و سرعت سرد شدن میتوانند روی سختی، چقرمگی، ترکپذیری و نیاز به کنترل حرارتی اثر بگذارند.
بررسی HAZ و Heat Input در اتصال جوشی
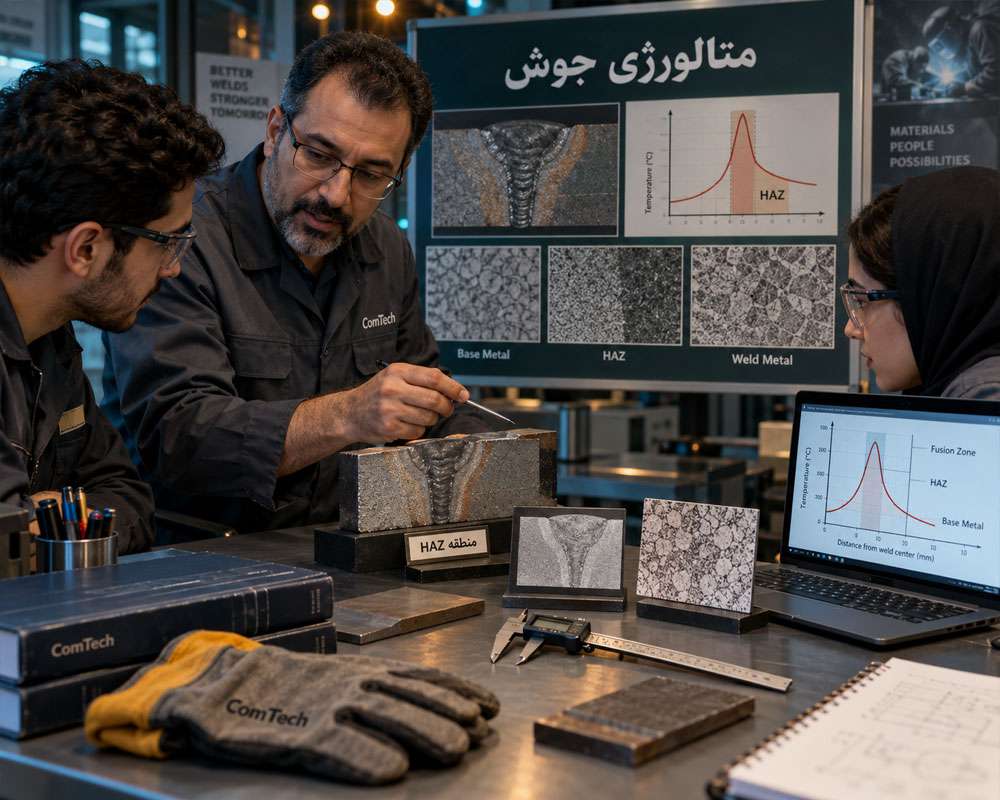
HAZ یا Heat Affected Zone ناحیهای از فلز پایه است که ذوب نشده اما بر اثر سیکل حرارتی جوشکاری، ریزساختار و خواص آن میتواند تغییر کند.
کارآموز با مفهوم Heat Input، سرعت سرد شدن و تاثیر شرایط حرارتی بر احتمال تشکیل ترک آشنا میشود تا تحلیل عیوب تنها به ظاهر اتصال محدود نباشد.
کنترل Preheat، Interpass Temperature و PWHT
بازرس باید در پروژههایی که الزام حرارتی دارند بتواند دمای پیشگرم، دمای بینپاسی و عملیات حرارتی پس از جوشکاری PWHT را با WPS و مدارک فنی پروژه مقایسه کند.
آموزش تشخیص عیوب جوش و ناپیوستگیهای رایج
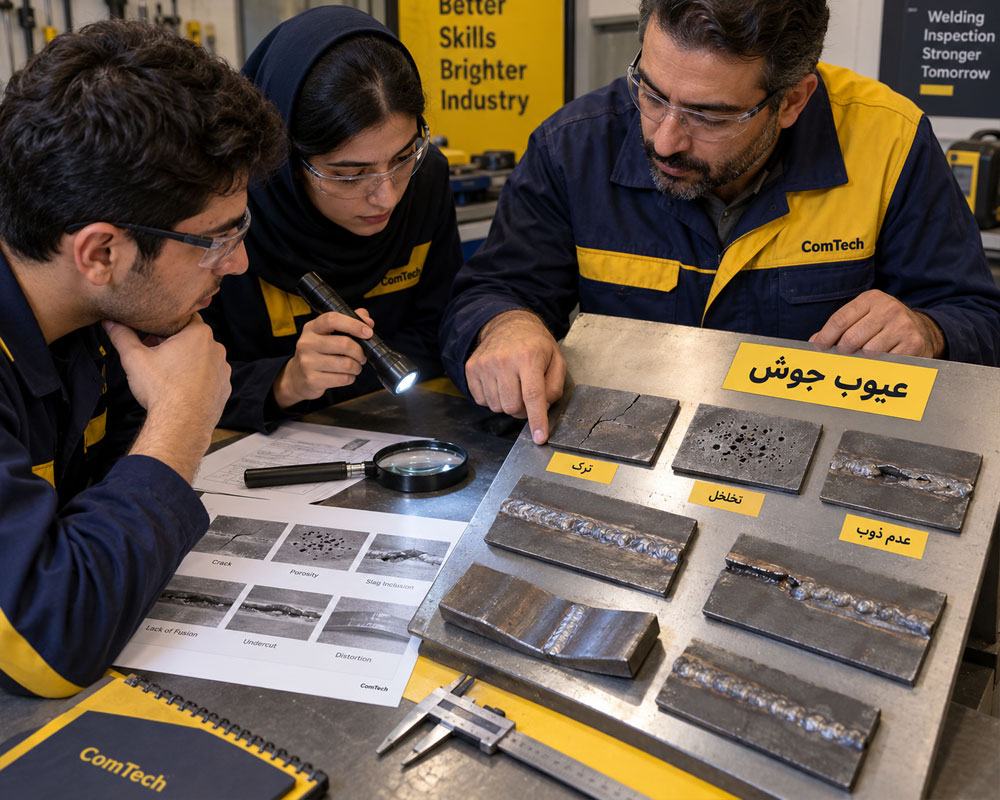
شناخت ترک، تخلخل، سرباره و عدم ذوب
آموزش عیوب جوش یکی از بخشهای کلیدی کلاس بازرسی جوش است. فراگیر فقط ظاهر عیب را حفظ نمیکند؛ بلکه شکل، محل، علت احتمالی تشکیل و روش مناسب تشخیص هر ناپیوستگی را بررسی میکند.
| ناپیوستگی | علتهای متداول | روشهای قابل استفاده |
|---|---|---|
| Crack یا ترک | هیدروژن، تنش، انقباض، شرایط متالورژیکی یا اجرای نامناسب | VT، PT، MT، UT یا RT متناسب با شرایط |
| Porosity یا تخلخل | آلودگی، رطوبت، پوشش نامناسب یا مشکل گاز محافظ | VT برای موارد سطحی و RT برای برخی ناپیوستگیهای داخلی |
| Lack of Fusion | Heat Input ناکافی، زاویه نامناسب یا تکنیک اجرای نامناسب | UT یا RT براساس هندسه و الزامات پروژه |
| Incomplete Penetration | Root Gap، زاویه پخ یا پارامترهای نامناسب | VT در صورت دسترسی به ریشه، UT یا RT |
| Slag Inclusion | تمیزکاری ناقص بین پاسها یا تکنیک نامناسب | UT یا RT |
| Undercut | جریان، سرعت حرکت، ولتاژ یا زاویه نامناسب | VT و اندازهگیری |
| Overlap | تکنیک حرکت یا تنظیم پارامتر نامناسب | VT |
| Distortion | توزیع نامتعادل حرارت، انقباض و توالی نامناسب جوشکاری | بازرسی و کنترل ابعادی |
آموزش بازرسی قبل، حین و بعد از جوشکاری
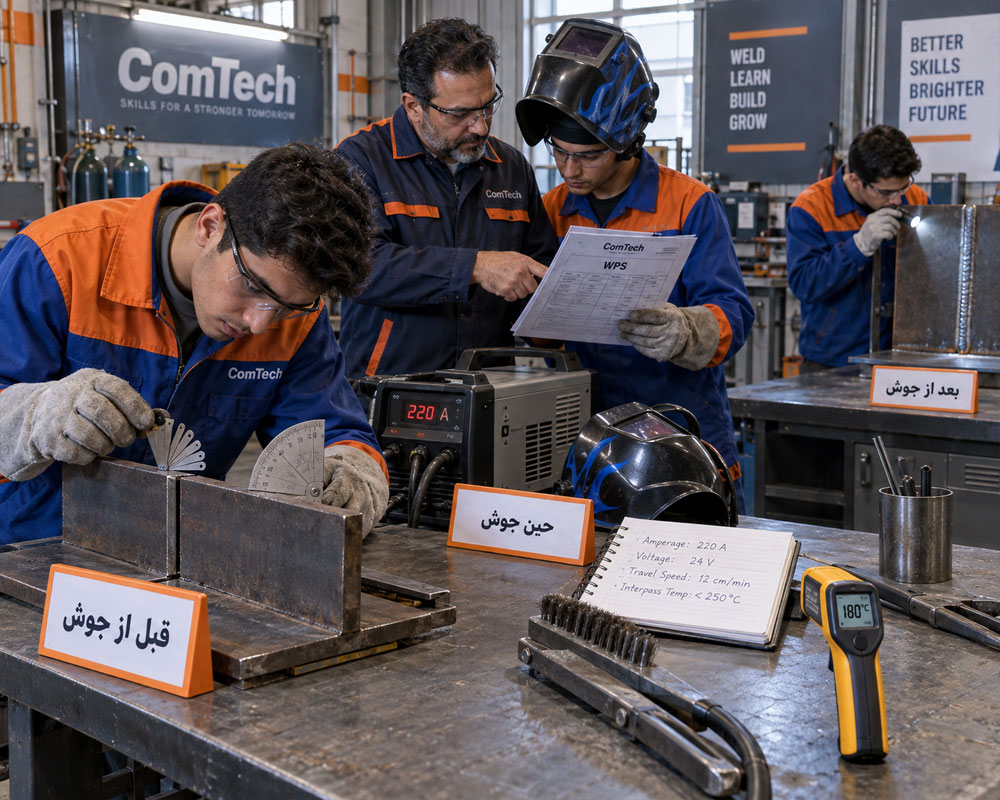
بازرسی اتصال قبل از شروع جوشکاری
بازرسی حرفهای زمانی شروع نمیشود که جوش تمام شده باشد. قبل از شروع کار باید نقشه، WPS، جنس فلز پایه، مواد مصرفی، Fit-Up، Root Gap، Root Face، زاویه پخ، Alignment و تمیزی سطح بررسی شوند.
کنترل مدارک جوشکار و مواد مصرفی
صلاحیت جوشکار باید برای فرآیند و محدوده کاری مربوط کنترل شود. نوع الکترود، سیمجوش یا فیلر نیز باید با WPS و مدارک پروژه مطابقت داشته باشد.
کنترل پارامترهای جوشکاری هنگام اجرای پاسها
هنگام جوشکاری مواردی مانند آمپراژ، ولتاژ، دمای بینپاسی، تمیزکاری بین پاسها، شرایط مواد مصرفی و محیط اجرا بررسی میشوند.
بازرسی نهایی اتصال بعد از جوشکاری
پس از تکمیل اتصال، مواردی مانند اندازه جوش، شکل پروفیل، Reinforcement، Undercut، تقعر، تحدب، Arc Strike، Misalignment و Distortion بررسی میشوند.
در صورت نیاز پروژه، براساس ITP یا Inspection and Test Plan روش مناسب NDT نیز بررسی یا درخواست میشود.
آموزش بازرسی چشمی VT و کار با گیج جوش
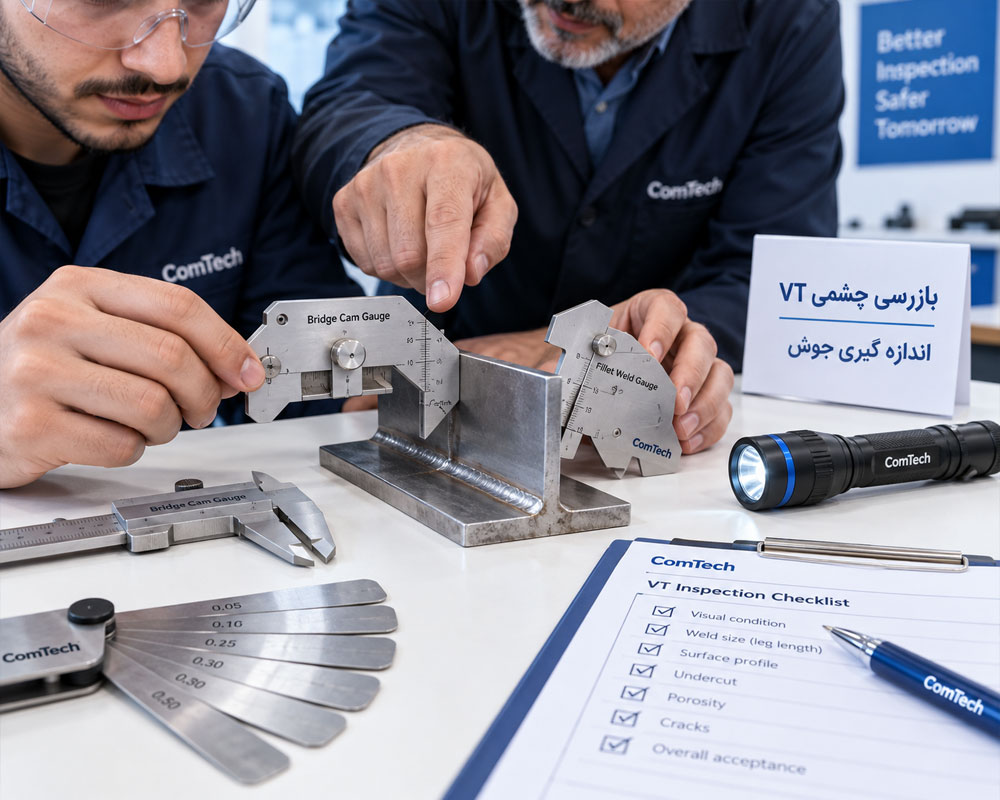
کار عملی با ابزارهای اندازهگیری جوش
VT یا Visual Testing یکی از اصلیترین روشهای کنترل اتصال جوشی است. نور مناسب، تمیزی سطح، زاویه دید، دسترسی و ابزار اندازهگیری صحیح روی کیفیت بازرسی تاثیر مستقیم دارند.
در کلاس با ابزارهایی مانند Bridge Cam Gauge، Fillet Weld Gauge، کولیس، فیلرگیج و ابزارهای اندازهگیری اتصال آشنا میشوید.
اندازهگیری ابعاد و پروفیل اتصال جوشی
فراگیر نحوه بررسی و اندازهگیری Fillet Weld Size، Reinforcement، Undercut، Misalignment، Root Gap و زاویه پخ را روی نمونه تمرینی یاد میگیرد.
آموزش تست PT برای تشخیص ناپیوستگیهای باز به سطح
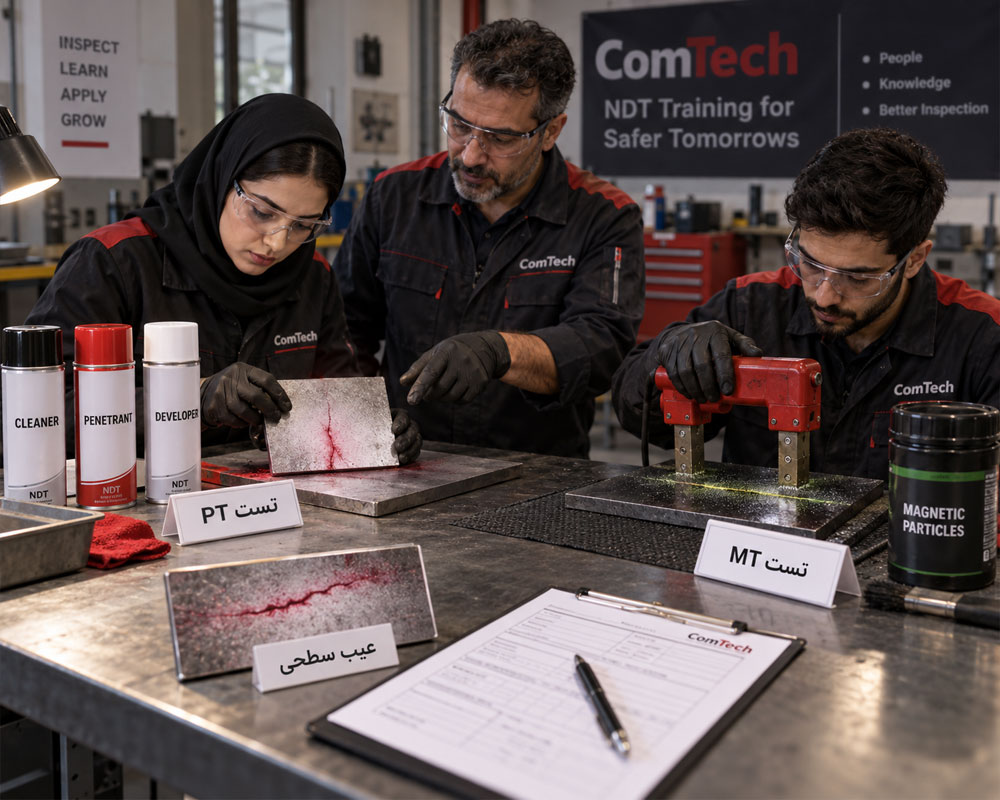
اجرای Penetrant Testing روی نمونه جوش
PT یا Penetrant Testing برای آشکارسازی ناپیوستگیهایی بهکار میرود که به سطح باز هستند. آمادهسازی و تمیزکاری سطح، اعمال Penetrant، زمان نفوذ، پاکسازی ماده اضافی و اعمال Developer از مراحل مهم آزمون هستند.
تفسیر Indication در تست مایع نافذ
مشاهده یک نشانه رنگی پایان کار نیست. شکل، اندازه، موقعیت و الگوی Indication باید تحلیل شود و در صورت لزوم با معیار پذیرش پروژه مقایسه شود.
آموزش تست MT و کار با ذرات مغناطیسی
شناخت Magnetic Particle Testing
MT یا Magnetic Particle Testing برای بازرسی مواد فرومغناطیس کاربرد دارد و میتواند برخی ناپیوستگیهای سطحی و نزدیک به سطح را آشکار کند.
تاثیر جهت میدان مغناطیسی بر کشف عیب
کارآموز با ارتباط میان جهت میدان، جهت ناپیوستگی، روش مغناطیسکردن و نحوه تشکیل Indication آشنا میشود.
تمرین استفاده از Yoke روی اتصال جوشی
در بخش عملی، عملکرد یوک و مواد مصرفی بررسی میشود و فراگیر نحوه مشاهده و تحلیل تجمع ذرات را تمرین میکند.
آموزش UT برای تشخیص ناپیوستگیهای داخلی جوش
شناخت اصول Ultrasonic Testing و مسیر صوت
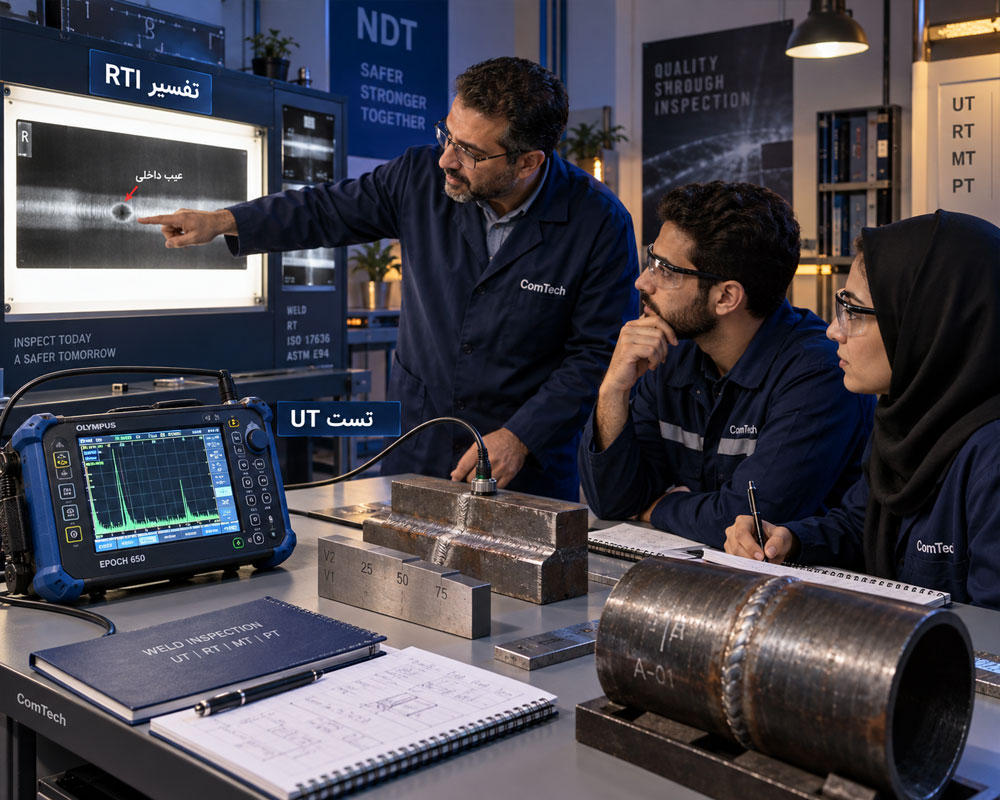
در آموزش UT ابتدا مفاهیم پایه مانند انتشار و بازتاب موج، سرعت صوت در ماده، نوع پروب، زاویه پرتو و مسیر صوت توضیح داده میشوند.
هدف این است که کارآموز قبل از کار با منوها و تنظیمات دستگاه بفهمد Echo روی نمایشگر چگونه ایجاد میشود و چه ارتباطی با هندسه قطعه دارد.
آشنایی با کالیبراسیون دستگاه UT
مفاهیمی مانند Range، Zero، Sensitivity، Reference Level و استفاده از بلوک مرجع در سطح متناسب با دوره بررسی میشوند.
تفکیک بازتاب هندسی از ناپیوستگی واقعی
هر Echo مشاهدهشده در A-Scan الزاماً نشاندهنده عیب نیست. ریشه اتصال، سطوح قطعه و ویژگیهای هندسی نیز میتوانند بازتاب ایجاد کنند.
آموزش RT و تفسیر فیلم رادیوگرافی جوش RTI
شناخت اصول Radiographic Testing
RT یا Radiographic Testing یکی از روشهای متداول برای بررسی ناپیوستگیهای داخلی در بعضی اتصالات جوشی است. اصول تشکیل تصویر، هندسه تابش و عوامل موثر بر کیفیت تصویر در سطح موردنیاز بازرس بررسی میشوند.
آموزش RTI و فیلمخوانی رادیوگرافی جوش
در آموزش RTI تصاویر و فیلمهای نمونه بررسی میشوند تا فراگیر با الگوهای متداول مربوط به تخلخل، Slag Inclusion، Incomplete Penetration و سایر ناپیوستگیها آشنا شود.
تشخیص Artifact از Indication واقعی
تفسیر باید با شناخت هندسه اتصال، محل Weld و شرایط تصویربرداری انجام شود؛ بنابراین هر تغییر تیرگی یا روشنایی نباید بدون تحلیل به عنوان ناپیوستگی گزارش شود.
مقایسه روشهای NDT برای انتخاب تست مناسب جوش
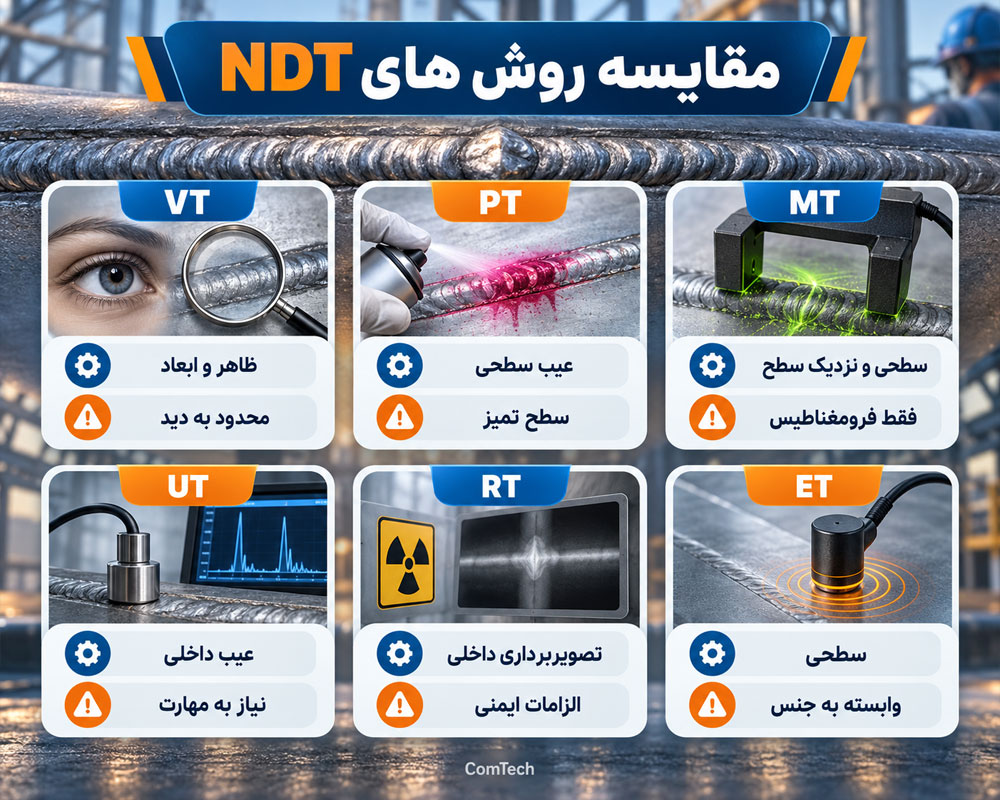
در بازرسی غیرمخرب یک روش واحد برای همه قطعات و همه ناپیوستگیها وجود ندارد. انتخاب آزمون به عواملی مانند جنس قطعه، ضخامت، هندسه، نوع ناپیوستگی مورد انتظار، سطح دسترسی و الزامات استاندارد بستگی دارد.
برای آشنایی با مطالب تکمیلی این حوزه میتوانید بخشهای مرتبط با آموزش بازرسی جوش را نیز بررسی کنید.
| روش | کاربرد اصلی | محدودیت مهم |
|---|---|---|
| VT | کنترل سطح، شکل و ابعاد اتصال | محدود به نواحی قابل مشاهده و اندازهگیری |
| PT | ناپیوستگیهای باز به سطح | نیاز به سطح تمیز و مناسب برای آزمون |
| MT | ناپیوستگیهای سطحی و نزدیک سطح | محدود به مواد فرومغناطیس |
| UT | بررسی بسیاری از ناپیوستگیهای داخلی | نیازمند مهارت در کالیبراسیون و تفسیر |
| RT | تصویربرداری از داخل اتصال | الزامات ایمنی، پرتوی و اجرایی ویژه |
| ET | برخی ناپیوستگیهای سطحی و نزدیک سطح در مواد رسانا | وابستگی زیاد به جنس، هندسه و شرایط سطح |
آموزش استانداردهای بازرسی جوش و کدهای پرکاربرد
آشنایی با AWS D1.1/D1.1M برای سازههای فولادی
برای پروژههای سازه فولادی، ساختار و الزامات AWS D1.1/D1.1M اهمیت زیادی دارد. نسخه 2025 این کد برای جوشکاری سازههای فولادی منتشر شده و موضوعاتی مانند Qualification، Fabrication، Inspection و Acceptance Criteria را پوشش میدهد.
هدف کلاس حفظ کردن شماره بندها نیست؛ فراگیر باید یاد بگیرد برای یک مسئله مشخص کدام بخش کد را بررسی کند و چگونه الزام مرتبط را پیدا کند.
آموزش ASME BPVC Section IX برای WPS و صلاحیت جوشکار
ASME BPVC Section IX یکی از مراجع مهم در حوزه Qualification روشهای جوشکاری، Brazing و Fusing و همچنین صلاحیت پرسنل مرتبط است. در دوره با ساختار کلی WPS، PQR و Performance Qualification آشنا میشوید.
آشنایی با ASME Section V در آزمونهای غیرمخرب
در پروژههایی که مجموعه کدهای ASME حاکم است، Section V مرجع مهمی برای روشهای NDE محسوب میشود. فراگیر یاد میگیرد استفاده از روش آزمون باید همراه با الزامات کد ساخت و Acceptance Criteria مربوط انجام شود.
آشنایی با API 1104 برای خطوط لوله
برای افرادی که به بازرسی جوش خطوط لوله و Pipeline علاقه دارند، ساختار کلی API 1104 معرفی میشود. این استاندارد در حوزه جوشکاری خطوط لوله و تاسیسات مرتبط کاربرد دارد.
استانداردهای ISO در بازرسی و آزمون جوش
در بخش استانداردهای بینالمللی، مراجع مهمی مانند ISO 17635:2025 برای قواعد عمومی انتخاب و کاربرد آزمونهای غیرمخرب جوش، ISO 5817:2023 برای Quality Level ناپیوستگیهای اتصالات جوشی و ISO 9712:2021 برای Qualification و Certification پرسنل NDT معرفی میشوند.
آموزش WPS و PQR برای کنترل واقعی جوشکاری
خواندن WPS و کنترل پارامترهای اجرایی
WPS یا Welding Procedure Specification یکی از اسناد اصلی در بسیاری از پروژههای جوشکاری است. فرآیند، فلز پایه، Filler Metal، وضعیت جوشکاری، شرایط حرارتی و پارامترهای مجاز از اطلاعاتی هستند که بازرس باید بتواند آنها را پیدا و بررسی کند.
شناخت PQR و ارتباط آن با WPS
PQR یا Procedure Qualification Record اطلاعات ثبتشده هنگام Qualification یک Procedure را نگهداری میکند. در کلاس ارتباط PQR با WPS به شکل کاربردی و با نمونه مدارک توضیح داده میشود.
کنترل Welder Qualification در پروژه
تایید یک جوشکار به معنی مجاز بودن او برای اجرای همه فرآیندها، Positionها، ضخامتها و شرایط نیست. بازرس باید محدوده Qualification را با کار واقعی مقایسه کند.
آموزش نقشهخوانی جوش و Welding Symbols برای بازرس
خواندن علائم جوش روی نقشه اجرایی
بازرس باید بتواند نوع اتصال، محل جوش، اندازه، طول، سمت اجرا و اطلاعات تکمیلی اتصال را از روی نقشه و Welding Symbol تشخیص دهد.
تطبیق نقشه با اتصال واقعی کارگاه
در تمرینها اطلاعات نقشه با نمونه یا سناریوی اجرایی مقایسه میشوند تا کارآموز بتواند مغایرتهای ابعادی یا اجرایی را شناسایی کند.
شناخت Hold Point و Witness Point
مفاهیمی مانند Hold Point، Witness Point و Review Point در ارتباط با ITP و مراحل کنترل پروژه توضیح داده میشوند.
آشنایی بازرس جوش با تستهای مکانیکی و آزمایشهای مخرب
آزمون Tensile، Bend و Impact
بازرس الزاماً همه آزمونهای مکانیکی را شخصاً اجرا نمیکند، اما باید بداند هر آزمون چه اطلاعاتی درباره اتصال و Qualification ارائه میدهد.
Tensile Test، Guided Bend Test و Impact Test از آزمونهایی هستند که کاربرد و مفهوم نتایج آنها در سطح موردنیاز بازرس بررسی میشود.
Hardness Test و Macro Examination
آزمون سختی، ماکروگرافی و بعضی بررسیهای متالوگرافی نیز میتوانند براساس نوع پروژه یا Procedure Qualification مورد استفاده قرار گیرند.
ابزارها و تجهیزات کلاس عملی بازرسی جوش
بخش عملی زمانی موثر است که فراگیر ابزار را در دست بگیرد، روی نمونه واقعی اندازهگیری انجام دهد و بتواند نتیجه را توضیح دهد.
| ابزار یا تجهیز | کاربرد آموزشی |
|---|---|
| Bridge Cam Gauge | اندازهگیری ابعاد و پروفیل جوش |
| Fillet Weld Gauge | کنترل اندازه جوش گوشه |
| کولیس و فیلرگیج | اندازهگیری فاصله و ابعاد اتصال |
| چراغ و ابزار بازرسی | بررسی دقیقتر سطح اتصال |
| کیت PT | تمرین مراحل آزمون مایع نافذ |
| Yoke تست MT | آشنایی با Magnetic Particle Testing |
| دستگاه UT | آشنایی با تنظیم، کالیبراسیون و تحلیل سیگنال |
| بلوک مرجع UT | تمرین اصول کالیبراسیون |
| Film Viewer | تمرین تحلیل تصاویر و فیلمهای RT |
| نمونه جوش دارای ناپیوستگی | تمرین تشخیص، اندازهگیری و تحلیل عیب |
سناریوهای عملی برای یادگیری واقعی بازرسی جوش
تمرین Fit-Up و بازرسی قبل از جوشکاری
نقشه، WPS و یک نمونه اتصال در اختیار فراگیر قرار میگیرد و باید مواردی مانند Root Gap، زاویه پخ، Alignment، تمیزی، جنس قطعه و مدارک جوشکار را کنترل کند.
تمرین تشخیص عیب روی نمونه جوش
فراگیر یک نمونه دارای ناپیوستگی را بررسی میکند و باید نوع ناپیوستگی احتمالی، علت تشکیل و روش مناسب بررسی تکمیلی را مشخص کند.
تمرین انتخاب روش NDT
سناریوهایی با جنس، ضخامت، هندسه و نوع عیب متفاوت ارائه میشود و کارآموز باید از میان VT، PT، MT، UT یا RT روش مناسب را با دلیل فنی انتخاب کند.
تمرین تصمیمگیری براساس Acceptance Criteria
در تمرینهای پیشرفتهتر، نتیجه آزمون در اختیار فراگیر قرار میگیرد و او باید مشخص کند برای تصمیم پذیرش یا رد به کدام مدرک یا بند استاندارد نیاز دارد.
آموزش گزارشنویسی بازرسی جوش و NDT
تهیه گزارش VT و آزمونهای غیرمخرب
گزارشنویسی یکی از وظایف اصلی بازرس است. اگر یافتهها درست ثبت نشوند، حتی یک تشخیص فنی صحیح نیز ممکن است در ادامه پروژه قابل پیگیری نباشد.
اطلاعاتی مانند شماره اتصال، شماره نقشه، روش آزمون، محل ناپیوستگی، ابعاد، نتیجه ارزیابی، تاریخ و وضعیت پذیرش از موارد مهم گزارش هستند.
آموزش NCR و ثبت Non-Conformance
اگر اجرای کار با WPS، نقشه، Specification یا الزامات پروژه مطابقت نداشته باشد، ممکن است نیاز به ثبت NCR یا Non-Conformance Report وجود داشته باشد.
ویژگی گزارش فنی قابل دفاع
گزارش باید دقیق، قابل اندازهگیری و بدون عبارتهای مبهم باشد. بازرس باید مشخص کند چه چیزی مشاهده شده، کجا مشاهده شده و مغایرت با کدام الزام مرتبط است.
مدیریت مستندات QC جوشکاری
WPS، PQR، Welder Qualification، گزارشهای NDT، نقشهها، ITP، NCR و سوابق Repair از مدارکی هستند که ممکن است در یک پرونده کنترل کیفیت جوش نگهداری شوند.
وظایف بازرس جوش در محیط واقعی پروژه
- بررسی WPS و مدارک فنی جوشکاری
- کنترل محدوده صلاحیت جوشکار
- بررسی فلز پایه و مواد مصرفی
- کنترل Fit-Up و آمادهسازی اتصال
- بررسی Root Gap و زاویه پخ
- کنترل Preheat در صورت الزام
- بررسی Interpass Temperature
- بازرسی قبل از شروع عملیات جوشکاری
- کنترل شرایط حین اجرای پاسها
- بازرسی چشمی اتصال تکمیلشده
- اندازهگیری ابعاد و پروفیل جوش
- بررسی روش مناسب NDT براساس مدارک پروژه
- بررسی و تفسیر نتایج آزمونها در حدود مسئولیت
- تطبیق یافتهها با Acceptance Criteria
- ثبت عدم انطباقهای فنی
- پیگیری Repair Welding
- بازرسی مجدد قسمت تعمیرشده
- تنظیم گزارشهای کنترل کیفیت
- هماهنگی فنی با تیم اجرا، QC و مهندسی پروژه
چکلیست مهارتهای پایان دوره بازرسی جوش
- شناخت اصطلاحات و اجزای اتصال جوشی
- شناخت فرآیندهای پرکاربرد جوشکاری
- آشنایی با فلز پایه و مواد مصرفی
- درک HAZ و تاثیر سیکل حرارتی
- تحلیل علت ایجاد عیوب متداول جوش
- انجام بازرسی Fit-Up
- کنترل شرایط قبل از جوشکاری
- کنترل پارامترهای مهم حین اجرا
- بازرسی چشمی اتصال نهایی
- کار با گیجهای اندازهگیری جوش
- شناخت اصول Visual Testing
- آشنایی عملی با تست PT
- شناخت کاربرد و محدودیت MT
- درک اصول UT و مسیر صوت
- آشنایی با مبانی کالیبراسیون UT
- شناخت اصول RT
- آشنایی با تفسیر فیلم RTI
- انتخاب منطقی روش NDT
- خواندن WPS
- شناخت ارتباط WPS و PQR
- کنترل مدارک Welder Qualification
- خواندن Welding Symbols
- شناخت مفهوم Acceptance Criteria
- تنظیم گزارش بازرسی
- شناخت NCR و فرآیند Repair
بازار کار بازرسی جوش و کنترل کیفیت QC
بازرسی جوش در نفت، گاز و پتروشیمی
پایپینگ، خطوط لوله، مخازن و تجهیزات فرآیندی از حوزههایی هستند که کنترل کیفیت جوش، مستندات فنی و آزمونهای غیرمخرب در آنها اهمیت زیادی دارد.
بازرسی جوش سازه فلزی و ساختمان
در سازههای فولادی، اتصال تیر، ستون، ورق و سایر اجزا باید از نظر ابعاد، کیفیت اجرا و تطابق با نقشه و استاندارد پروژه بررسی شوند.
بازرسی جوش نیروگاه، کارخانه و صنایع سنگین
مخازن، لولهها، تجهیزات تحت فشار و قطعات صنعتی ممکن است تحت کدها و Specificationهای متفاوت ساخته شوند. بازرس باید بتواند مدرک حاکم بر پروژه را شناسایی و براساس آن فعالیت کند.
بازرسی در صنایع دریایی، خودرو و خطوط تولید
کشتیسازی، صنایع دریایی، ساخت تجهیزات، خودروسازی و خطوط تولید نیز از حوزههایی هستند که مهارتهای بازرسی، کنترل کیفیت و NDT در آنها کاربرد دارند.
دوره بازرسی جوش برای چه افرادی مناسب است؟
- افرادی که به دنبال آموزش بازرسی جوش از صفر هستند
- جوشکارانی که میخواهند وارد حوزه QC و Inspection شوند
- مهندسان مکانیک، مواد و متالورژی
- تکنسینها و نیروهای فنی پروژه
- کارشناسان کنترل کیفیت
- علاقهمندان به دورههای NDT
- نیروهای فعال در نفت، گاز، پتروشیمی و پایپینگ
- علاقهمندان به بازرسی سازههای فولادی
- افرادی که میخواهند WPS و PQR را کاربردی یاد بگیرند
- بازرسانی که به مرور عملی مباحث نیاز دارند
برای شروع دوره لازم نیست از قبل بازرس جوش باشید. آموزش از مبانی موردنیاز شروع میشود و سطح مباحث بهتدریج به موضوعات تخصصیتر میرسد.
روش برگزاری کلاس عملی بازرسی جوش
آموزش مفاهیم همراه با نمونه اتصال
هر موضوع ابتدا به زبان روشن و فنی توضیح داده میشود و سپس با نمونه جوش، تصویر، نقشه، WPS یا سناریوی صنعتی تکمیل میشود.
تمرین با ابزارهای واقعی بازرسی
در بخش عملی، فراگیر با گیجهای اندازهگیری، نمونههای دارای ناپیوستگی و تجهیزات مرتبط با سرفصل دوره کار میکند تا مفاهیم تئوری به مهارت قابل استفاده تبدیل شوند.
حل سناریوهای کنترل کیفیت پروژه
در مراحل پیشرفتهتر، اطلاعاتی مانند نقشه، WPS، نوع عیب یا نتیجه آزمون در اختیار فراگیر قرار میگیرد و او باید مسیر منطقی بررسی را مشخص کند.
تحلیل خطاهای فراگیر هنگام تمرین
اشتباهات هنگام تمرین بررسی میشوند تا مشخص شود مشکل از روش اندازهگیری، انتخاب آزمون، تحلیل Indication یا استفاده از معیار پذیرش نامناسب بوده است.
آمادگی برای ورود به بازار کار بازرسی جوش
تمرین فرمها و مدارک واقعی پروژه
بخش مهمی از فعالیت روزانه بازرس با اسناد انجام میشود. به همین دلیل فراگیر با ساختار WPS، PQR، گزارشهای NDT، نقشهها، ITP، NCR و مدارک صلاحیت جوشکار آشنا میشود.
مهارتهای موردنیاز بازرس جوش در استخدام
تشخیص یک عیب بهتنهایی کافی نیست. بازرس باید بتواند یافته را به شکل حرفهای به جوشکار، سرپرست، واحد QC و مهندس پروژه منتقل و مستند کند.
مسیر تخصصی بعد از دوره بازرسی جوش
پس از تسلط بر اصول پایه، میتوان براساس هدف شغلی در حوزههایی مانند UT، RTI، PT، MT، QC Welding، بازرسی Pipeline، بازرسی سازه فولادی و استانداردهای تخصصی جوش دانش بیشتری کسب کرد.
ارتباط بازرسی جوش با تعمیر تجهیزات جوشکاری
شناخت رفتار منبع تغذیه، پایداری قوس و تاثیر پارامترهای خروجی میتواند در درک بعضی مشکلات فرآیند جوشکاری مفید باشد. برای آشنایی با بخش تعمیرات و عیبیابی تجهیزات میتوانید مطالب مرتبط با تعمیر اینورتر جوشکاری را نیز مشاهده کنید.
البته وظیفه بازرس جوش با تعمیرکار دستگاه جوش متفاوت است؛ بازرس بیشتر بر کیفیت اتصال، تطابق فرآیند با مدارک، آزمون، معیار پذیرش و مستندسازی تمرکز دارد.
کلاس آموزش بازرسی جوش برای یادگیری واقعی پروژه
اگر به دنبال کلاس آموزش بازرسی جوش، دوره بازرس جوش، آموزش NDT، کلاس تست جوش یا آموزش کنترل کیفیت جوش هستید، ساختار این دوره بهگونهای طراحی شده است که مطالب از پایه شروع شوند اما در توضیحات تئوری متوقف نمانند.
در طول دوره با عیوب جوش، VT، PT، MT، UT، RT، RTI، WPS، PQR، استانداردهای بازرسی جوش، نقشهخوانی، ابزارهای اندازهگیری، گزارشنویسی و کنترل کیفیت QC آشنا میشوید و یاد میگیرید این مباحث در محیط پروژه چگونه به یکدیگر مرتبط میشوند.
با این روش، آموزش بازرسی جوش از مجموعهای از اصطلاحات پراکنده به یک مسیر منظم برای یادگیری کنترل کیفیت، آزمونهای غیرمخرب و فعالیت در پروژههای صنعتی تبدیل میشود.


