


آموزش جوشکاری آرگون TIG از مبتدی تا حرفهای و بازار کار
دوره آموزش جوشکاری آرگون یا TIG / GTAW یک کلاس مهارتی و کارگاهی برای افرادی است که میخواهند اجرای جوشهای دقیق، تمیز و کنترلشده را روی فلزات مختلف یاد بگیرند. مسیر آموزش از شناخت دستگاه TIG، ایمنی، الکترود تنگستن و گاز محافظ شروع میشود و سپس به تنظیم پارامترهای دستگاه، کنترل تورچ، فیلردهی، جوشکاری استیل، آلومینیوم و فولاد، اجرای اتصالهای مختلف و کنترل کیفیت جوش میرسد. ⚙️
در فرآیند Gas Tungsten Arc Welding، قوس الکتریکی بین الکترود تنگستن غیرمصرفی و قطعه کار تشکیل میشود. فلز پرکننده در صورت نیاز بهصورت جداگانه وارد حوضچه مذاب میشود و گاز محافظ، معمولاً آرگون، از ناحیه جوش در برابر تماس نامناسب با هوای محیط محافظت میکند.
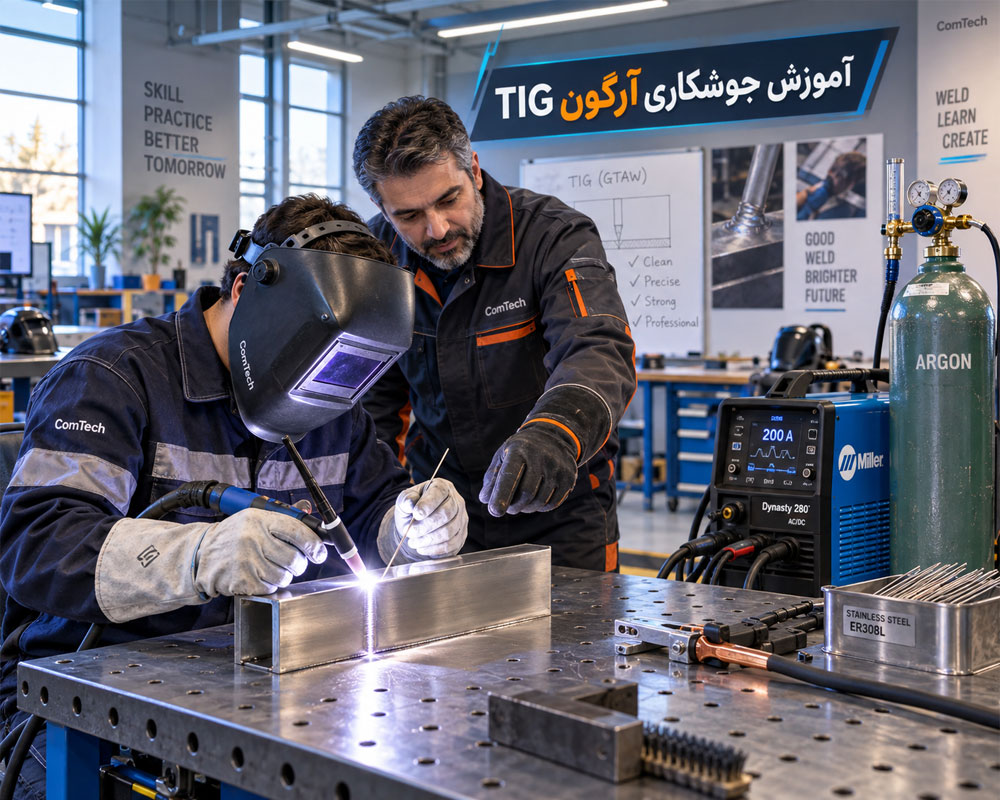
هنرجو در طول کلاس متوجه میشود که کیفیت جوش TIG فقط به تنظیم آمپر وابسته نیست. تمیزی فلز، نوع و قطر تنگستن، قطبیت، جریان AC یا DC، دبی گاز، طول قوس، زاویه تورچ، سرعت حرکت، نحوه افزودن Filler Metal و مدیریت Heat Input همگی بر کیفیت نهایی اتصال اثر دارند.
جوشکاری آرگون TIG چیست و چه کاربردی در صنعت دارد؟
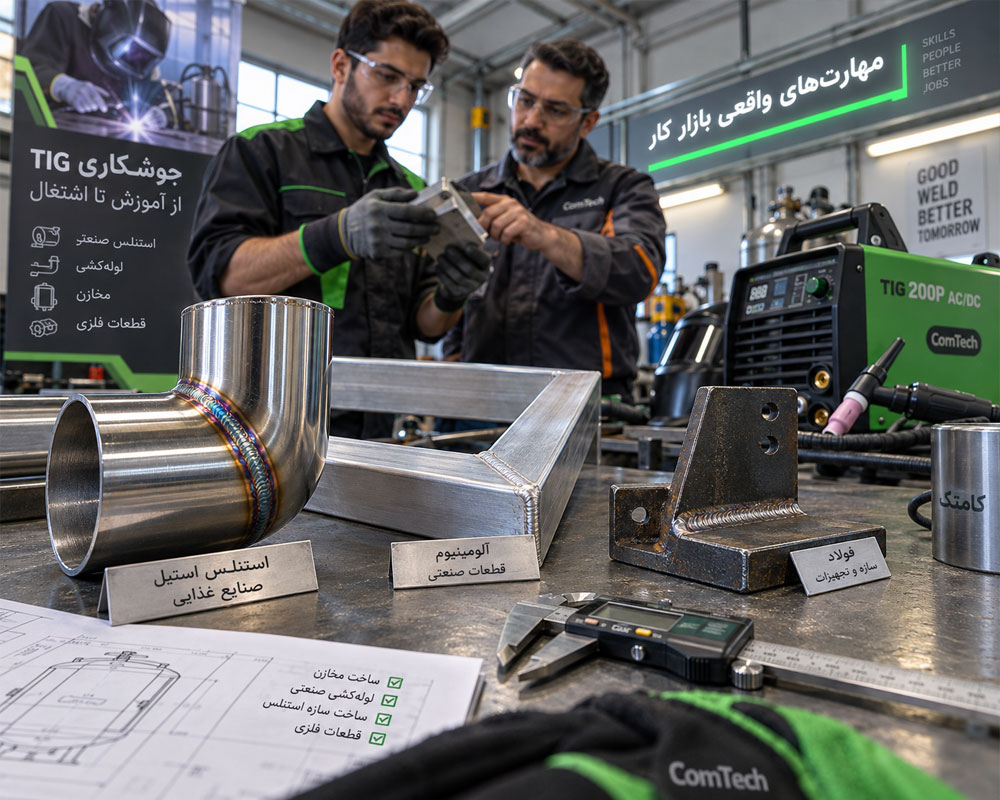
جوشکاری TIG به دلیل امکان کنترل دقیق قوس و حوضچه مذاب در ساخت قطعاتی که ظاهر، دقت و کنترل حرارتی اهمیت دارد کاربرد زیادی دارد. این فرآیند در ساخت تجهیزات استیل، لولهکشی صنعتی، صنایع غذایی، مخازن، تجهیزات فرایندی، قطعات آلومینیومی، تعمیرات تخصصی و ساخت قطعات فلزی مورد استفاده قرار میگیرد.
در نامگذاری ISO 4063، خانواده فرآیندهای جوشکاری قوسی با الکترود تنگستن غیرمصرفی در گروه 14 قرار میگیرد و TIG با فیلر توپر با شماره فرآیند 141 شناخته میشود. در محیطهای صنعتی ممکن است همین فرآیند را با اصطلاحهای TIG، GTAW یا Process 141 ببینید.
برای آشنایی با سایر روشهای این حوزه میتوانید صفحه آموزش جوش و برش را نیز بررسی کنید.
مسیر مهارتی دوره جوشکاری آرگون
| مرحله یادگیری | مهارت تمرینی در کلاس | خروجی عملی |
|---|---|---|
| مبانی TIG | شناخت قوس، تنگستن، گاز محافظ و ساختار دستگاه | راهاندازی اولیه دستگاه با رعایت ایمنی |
| آمادهسازی قطعه | تمیزکاری، Fit-Up، فیکس کردن و آمادهسازی لبه | آماده کردن صحیح اتصال قبل از ایجاد قوس |
| کنترل تورچ | طول قوس، زاویه دست، سرعت حرکت و کنترل حوضچه | ایجاد Bead یکنواختتر و کنترلشده |
| Filler Metal | هماهنگی دو دست و افزودن فیلر به حوضچه | کنترل حجم فلز جوش و پروفیل گرده |
| اتصالات صنعتی | Butt، Lap، Corner و T-Joint | اجرای نمونههای واقعیتر کارگاهی |
| کنترل کیفیت | Visual Testing، تشخیص عیب و اصلاح تکنیک | ارزیابی نمونه جوش توسط خود هنرجو |
مسیر یادگیری جوشکاری آرگون از صفر تا اجرای اتصال
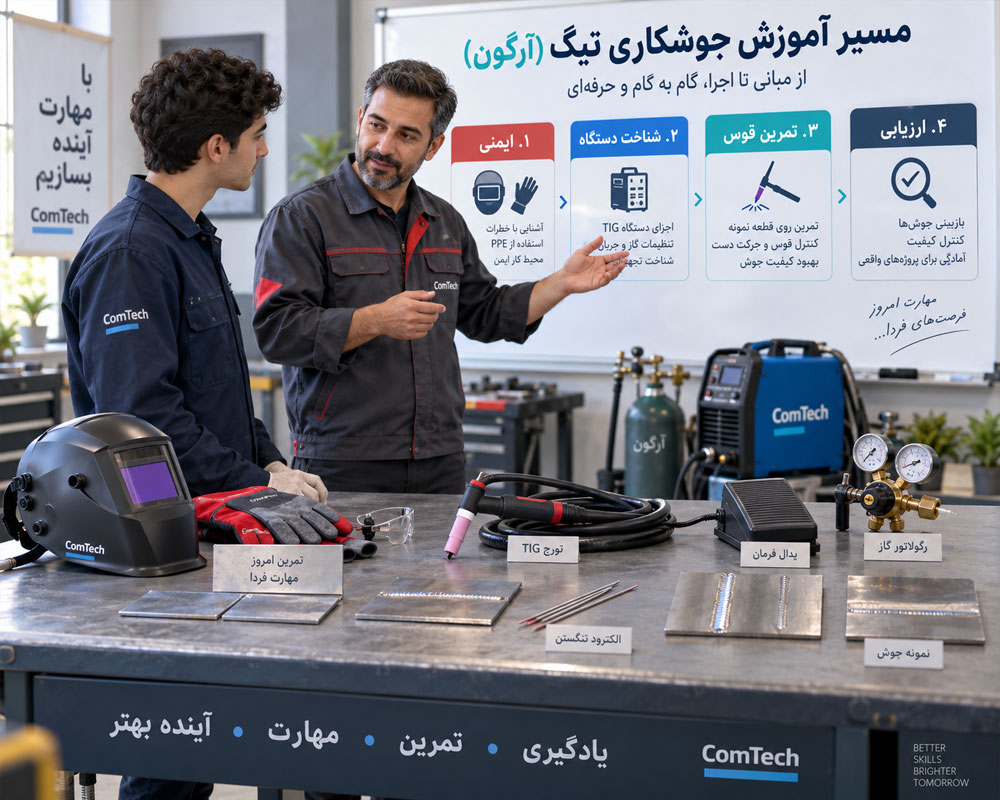
برنامه کلاس بهگونهای تنظیم میشود که فرد مبتدی قبل از ورود به اتصالهای دشوار، مهارت کنترل قوس و حوضچه را بهدرستی تمرین کند. این ترتیب باعث میشود کارآموز به جای حفظ کردن اعداد دستگاه، رابطه میان تنظیمات و رفتار واقعی جوش را درک کند.
- ایمنی کارگاه: شناخت خطرات برق، اشعه قوس، حرارت، دود، گاز تحت فشار و تجهیزات حفاظت فردی.
- شناخت دستگاه TIG: آشنایی با دستگاه، تورچ، کابل اتصال، رگلاتور، Flowmeter، پدال و کنترلهای پنل.
- انتخاب تنگستن: شناخت نوع و قطر الکترود و روش آمادهسازی متناسب با فرآیند.
- تنظیم دستگاه: انتخاب AC یا DC، جریان مناسب و سایر پارامترهای موجود روی دستگاه.
- کنترل قوس: تمرین Arc Length، Torch Angle و Travel Speed.
- ساخت حوضچه مذاب: مشاهده رفتار Puddle بدون استفاده از فیلر.
- تمرین فیلردهی: هماهنگی حرکت تورچ و Filler Rod.
- اجرای اتصال: تمرین روی Butt Joint، T-Joint، Lap Joint و Corner Joint.
- تمرین روی فلزات مختلف: استیل، فولاد و آلومینیوم متناسب با سطح دوره.
- بازرسی نمونه: مشاهده گرده، تشخیص عیب و اجرای مجدد با تنظیم اصلاحشده.
شناخت دستگاه جوش آرگون و تجهیزات TIG
اجزای اصلی دستگاه و تورچ جوشکاری آرگون
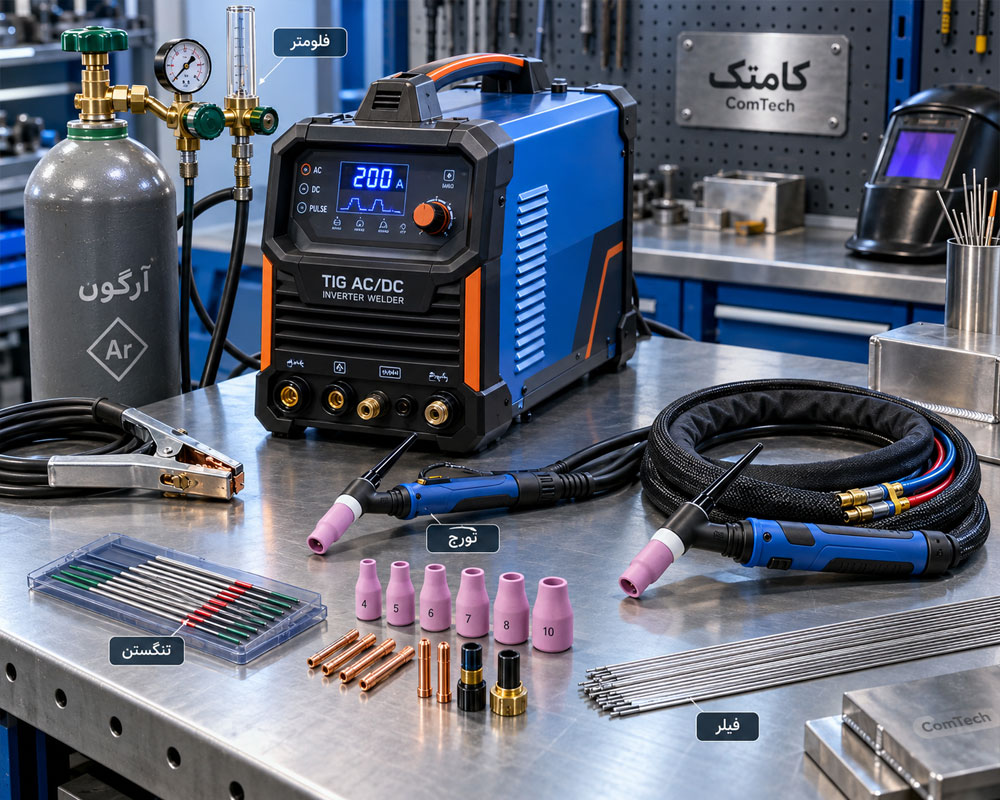
اولین مهارت فنی هنرجو، شناخت مسیر برق و گاز از دستگاه تا منطقه جوش است. این شناخت کمک میکند هنگام بروز مشکلاتی مانند Arc ناپایدار، اکسید شدن جوش، داغ شدن تورچ یا آلودگی تنگستن، علت مشکل سریعتر بررسی شود.
تجهیزات اصلی که در کلاس معرفی میشوند
- دستگاه TIG Inverter و تنظیمات پنل
- خروجی AC و DC در دستگاههای مربوط
- Torch هواخنک و آبخنک
- Tungsten Electrode
- Collet و Collet Body
- Ceramic Cup یا نازل سرامیکی
- Back Cap
- Gas Lens در تجهیزات مربوط
- کابل و Clamp اتصال قطعه
- رگلاتور و Flowmeter
- کپسول آرگون
- Filler Rod
- Foot Pedal یا Remote Control در دستگاههای مجهز
تفاوت تورچ هواخنک و تورچ آبخنک
تورچ هواخنک ساختار سادهتری دارد و حرارت خود را عمدتاً از طریق بدنه و هوای محیط دفع میکند. در آمپراژهای بالاتر یا Duty Cycle بیشتر، استفاده از تورچ آبخنک میتواند مدیریت حرارتی بهتری ایجاد کند. انتخاب تورچ باید با جریان کاری، مدت جوشکاری و مشخصات دستگاه هماهنگ باشد.
انتخاب و آمادهسازی الکترود تنگستن در TIG
تنگستن در جوشکاری TIG برخلاف سیم جوش MIG/MAG بهعنوان الکترود مصرفی وارد حوضچه نمیشود. نوع، قطر، شکل نوک و وضعیت سطح تنگستن روی Arc Start، پایداری قوس و تمرکز حرارت اثر دارد.
چه مواردی هنگام انتخاب تنگستن بررسی میشود؟
- نوع جریان AC یا DC
- محدوده آمپراژ
- قطر الکترود
- نوع فلز پایه
- نوع دستگاه و قابلیتهای آن
- روش Arc Starting
- شکل آمادهسازی نوک تنگستن
آلودگی تنگستن چگونه ایجاد میشود؟
اگر تنگستن با حوضچه مذاب یا سیم فیلر تماس پیدا کند، ممکن است آلوده شود. در این شرایط پایداری قوس کاهش پیدا میکند و احتمال ورود آلودگی به جوش افزایش مییابد. هنرجو یاد میگیرد آلودگی تنگستن را تشخیص دهد و قبل از ادامه کار، الکترود را به روش مناسب دوباره آماده کند.
تفاوت جوش آرگون AC و DC برای فلزات مختلف
انتخاب جریان مناسب یکی از پایههای تنظیم دستگاه جوش آرگون است. نوع جریان به جنس قطعه و شرایط فرآیند بستگی دارد.
کاربرد DC در جوشکاری TIG
در بسیاری از کاربردهای TIG روی فولاد کربنی، استنلس استیل، مس و تعدادی از آلیاژها از DC استفاده میشود. در جوشکاری متداول این فلزات، تنظیم DCEN امکان تمرکز مناسب حرارت روی قطعه را فراهم میکند.
کاربرد AC برای جوشکاری آلومینیوم
در TIG آلومینیوم معمولاً از جریان AC استفاده میشود. دلیل اصلی، نیاز به کنترل همزمان Heat Input و شکستن لایه اکسیدی سطح آلومینیوم است. دستگاههای AC/DC جدید امکان تنظیم برخی پارامترهایی مانند AC Balance و AC Frequency را نیز فراهم میکنند.
آمادهسازی سطح و Fit-Up قبل از جوشکاری آرگون
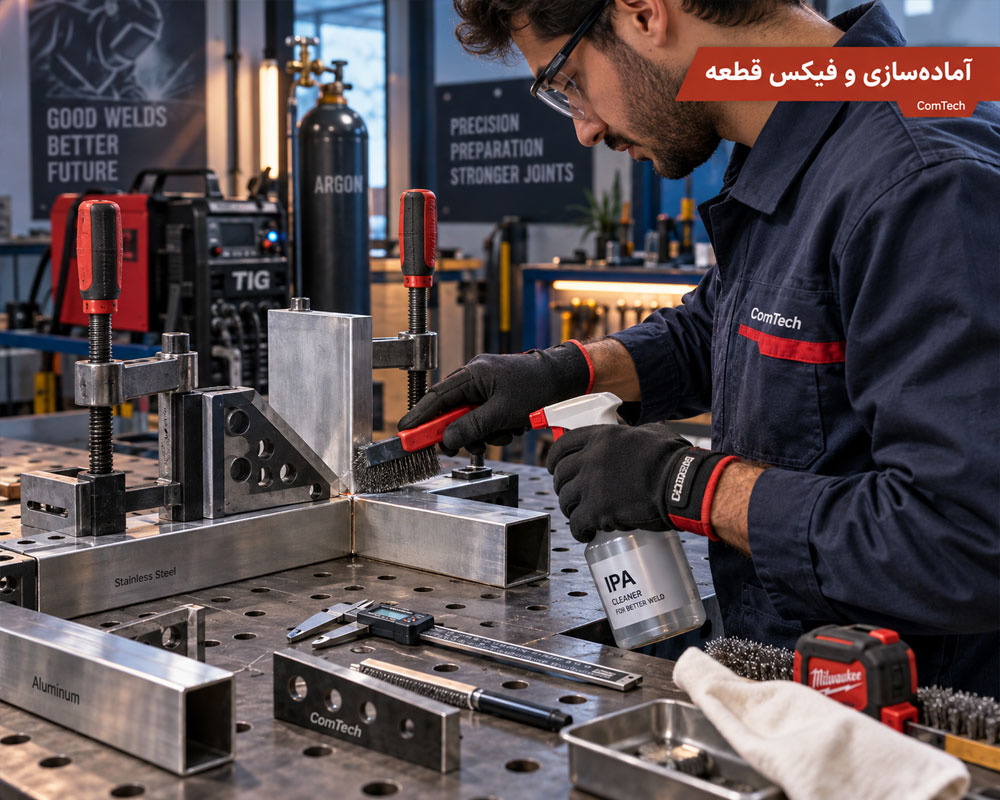
در جوشکاری TIG، تمیزی قطعه اهمیت زیادی دارد. روغن، گریس، رطوبت، رنگ، زنگزدگی و اکسید سطحی میتوانند وارد حوضچه شوند و باعث Porosity، آلودگی تنگستن، Arc ناپایدار و افت کیفیت جوش شوند.
مراحل آمادهسازی قطعه پیش از ایجاد قوس
- بررسی جنس و ضخامت قطعه
- پاک کردن روغن و آلودگی
- حذف رنگ و زنگ از محدوده اتصال
- آمادهسازی اکسید سطحی متناسب با نوع فلز
- برش دقیق لبهها
- ایجاد Bevel در صورت نیاز
- کنترل Root Gap و Root Face
- همراستا کردن قطعات
- استفاده از گیره و Fixture
- اجرای Tack Weld در محل مناسب
چرا Fit-Up در جوش TIG اهمیت زیادی دارد؟
Gap نامنظم یا Misalignment باعث میشود جوشکار مجبور شود در طول اتصال دائماً میزان Heat Input و Filler را تغییر دهد. Fit-Up دقیق، مخصوصاً در ورقهای نازک و لوله، کنترل حوضچه و Root Pass را سادهتر میکند.
کنترل تورچ و حوضچه مذاب در جوشکاری TIG
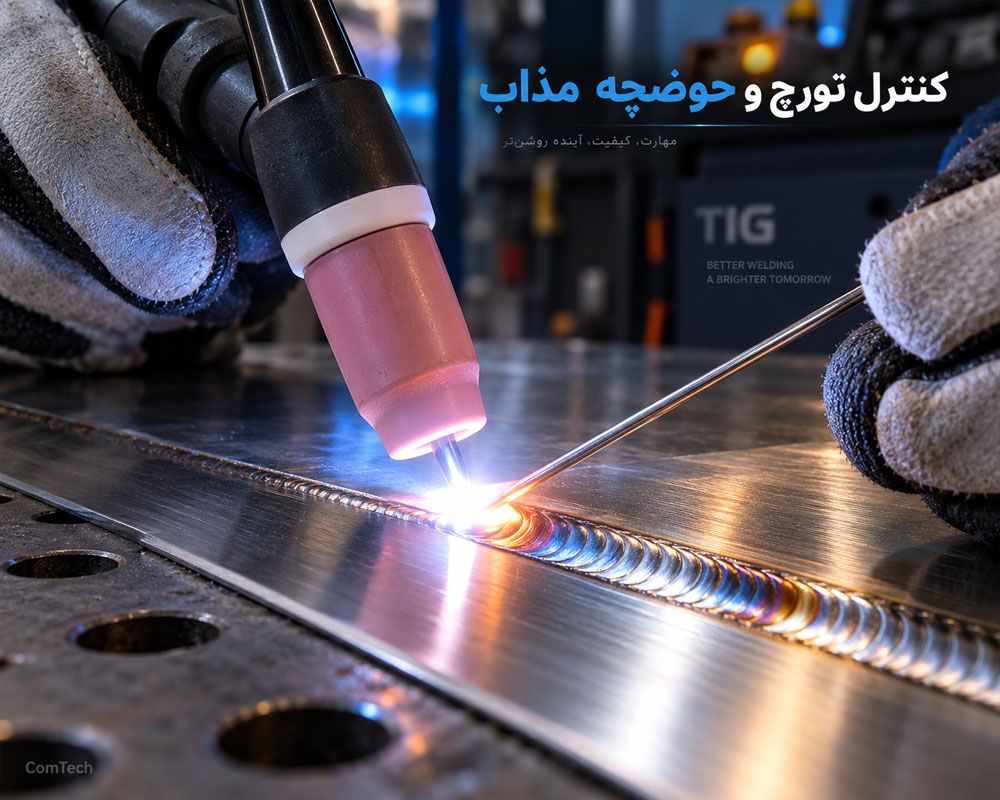
یکی از مهمترین بخشهای کلاس، ایجاد هماهنگی بین چشم و حرکت دست است. هنرجو باید بتواند همزمان Arc Length، Torch Angle، Travel Speed، Puddle و زمان افزودن Filler را کنترل کند.
طول قوس چه اثری روی جوش دارد؟
افزایش بیش از حد فاصله تنگستن تا قطعه میتواند قوس را پخشتر کند و میزان حفاظت گاز و تمرکز حرارت را تغییر دهد. نزدیک شدن بیش از حد نیز خطر برخورد الکترود با حوضچه را افزایش میدهد.
تمرین حرکت تورچ بدون Filler
در مراحل ابتدایی، هنرجو روی ایجاد حوضچه و حرکت یکنواخت بدون سیم جوش تمرکز میکند. پس از تثبیت کنترل دست، فیلردهی به تمرین اضافه میشود تا چند مهارت جدید بهطور همزمان باعث سردرگمی کارآموز نشوند.
آموزش فیلردهی و هماهنگی دو دست در جوش آرگون
در TIG، سیم پرکننده معمولاً مستقل از تورچ وارد حوضچه میشود. به همین دلیل هماهنگی دست نگهدارنده تورچ و دست Filler یکی از تفاوتهای مهم این فرآیند با جوشکاری الکترود یا MIG/MAG است.
روش صحیح اضافه کردن Filler Metal
- تشکیل حوضچه قبل از شروع فیلردهی
- وارد کردن نوک Filler به لبه مناسب Puddle
- جلوگیری از تماس سیم با تنگستن
- حفظ سیم در محدوده حفاظت گاز هنگام امکان
- هماهنگ کردن میزان فیلر با Travel Speed
- کنترل حجم رسوب برای جلوگیری از گرده بیش از حد برجسته
علت گرده نامنظم هنگام فیلردهی
ریتم نامنظم افزودن فیلر، تغییر سرعت حرکت، Arc Length متغیر و زاویه نادرست میتوانند ظاهر Bead را ناهماهنگ کنند. در کلاس، نمونه هنرجو بررسی میشود تا مشخص شود ایراد از کدام بخش تکنیک ایجاد شده است.
تمرین جوش آرگون روی استیل، آلومینیوم و فولاد
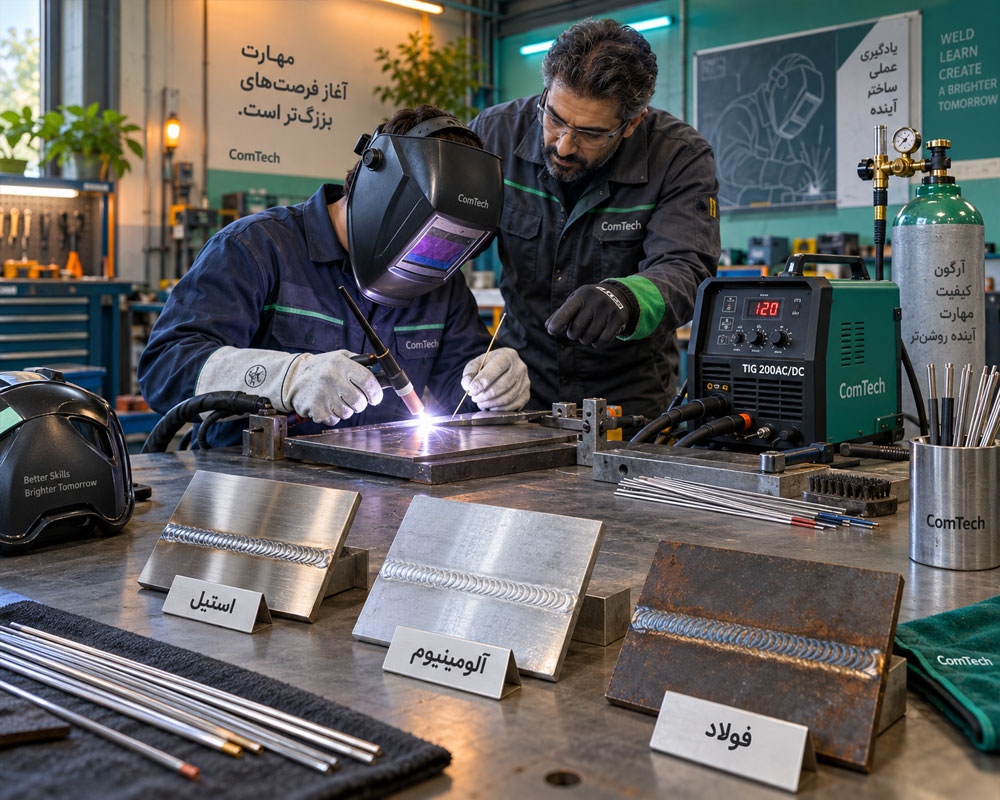
رفتار حرارتی فلزات یکسان نیست؛ بنابراین نمیتوان یک تنظیم ثابت دستگاه را برای تمام قطعات استفاده کرد. هنرجو یاد میگیرد نوع جریان، آمپر، سرعت حرکت، Filler، گاز و روش آمادهسازی را متناسب با فلز و اتصال بررسی کند.
| نوع فلز | تمرکز اصلی آموزش | نکته مهم کارگاهی |
|---|---|---|
| استنلس استیل | کنترل حرارت و اجرای جوش دقیق | کاهش Heat Input غیرضروری و کنترل اکسیداسیون |
| آلومینیوم | AC TIG و آمادهسازی سطح | شناخت لایه اکسیدی و رفتار حرارتی سریع قطعه |
| فولاد کربنی | نفوذ، Root Pass و اتصالهای متداول | آمادهسازی لبه و کنترل پاس روی قطعات ضخیمتر |
| مس و برخی آلیاژها | شناخت انتقال حرارت بالا | انتخاب روش باید با نوع آلیاژ و WPS هماهنگ باشد |
آموزش جوشکاری آرگون استیل با کنترل تغییر رنگ
یکی از جستوجوهای رایج هنرجویان، آموزش جوش آرگون استیل است. استنلس استیل به کنترل Heat Input و حفاظت مناسب گاز حساس است و افزایش بیش از حد حرارت میتواند محدوده تغییر رنگ اطراف جوش را افزایش دهد.
نکات مهم تمرین TIG روی استنلس استیل
- تمیز بودن سطح و ابزار
- انتخاب Filler مناسب گرید قطعه
- کنترل آمپر و Travel Speed
- ثابت نگه داشتن Arc Length
- کنترل دبی گاز محافظ
- جلوگیری از حرارتدهی غیرضروری
- کنترل رنگ و ظاهر منطقه جوش
Back Purging در لولههای استنلس استیل چیست؟
در برخی جوشهای لوله استنلس که کیفیت ریشه اهمیت دارد، از گاز محافظ در پشت اتصال یا Back Purging استفاده میشود تا اکسیداسیون شدید Root کاهش پیدا کند. ضرورت و روش Purge باید متناسب با پروژه، WPS و استاندارد مربوط تعیین شود.
آموزش جوش آرگون آلومینیوم با دستگاه AC/DC
آلومینیوم انتقال حرارت بالایی دارد و سطح آن با لایه اکسیدی پوشیده میشود که رفتار آن با فلز پایه متفاوت است. به همین دلیل، جوشکاری TIG آلومینیوم نیازمند آمادهسازی مناسب سطح و استفاده صحیح از قابلیت AC دستگاه است.
پارامترهای مهم در TIG آلومینیوم
- انتخاب AC
- انتخاب تنگستن مناسب دستگاه و جریان
- تنظیم آمپر براساس ضخامت و اتصال
- کنترل AC Balance در دستگاههای مجهز
- تنظیم AC Frequency در دستگاههای دارای این قابلیت
- انتخاب Filler مناسب آلیاژ
- تمیزکاری صحیح سطح
- کنترل Travel Speed
چرا آلومینیوم در شروع جوش رفتار متفاوتی دارد؟
هدایت حرارتی بالای آلومینیوم باعث میشود در ابتدای کار گرما با سرعت در قطعه پخش شود. با گرم شدن کل قطعه، شرایط حوضچه تغییر میکند و جوشکار ممکن است نیاز داشته باشد Heat Input یا سرعت حرکت را متناسب با شرایط واقعی کنترل کند.
جوشکاری ورق نازک با TIG بدون سوراخ شدن قطعه
یکی از مزیتهای مهم TIG قابلیت کنترل دقیق حرارت است، اما ورق نازک همچنان میتواند در اثر توقف طولانی، آمپر بالا یا Gap نامناسب دچار Burn Through و Distortion شود.
روش کنترل Heat Input در قطعات نازک
- استفاده از آمپر متناسب با ضخامت
- کوتاه نگه داشتن Arc Length
- کنترل Travel Speed
- Fit-Up دقیق قطعات
- استفاده صحیح از Tack Weld
- جلوگیری از تمرکز طولانی حرارت در یک نقطه
- استفاده از Pulse در شرایط مناسب
تمرین تشخیص مرز نفوذ و Burn Through
هنرجو روی نمونههای مختلف تمرین میکند تا تفاوت بین Heat Input ناکافی، نفوذ مناسب و حرارت بیش از حد را از روی Puddle و نتیجه اتصال تشخیص دهد.
آموزش جوشکاری پالس و تورچ آبخنک
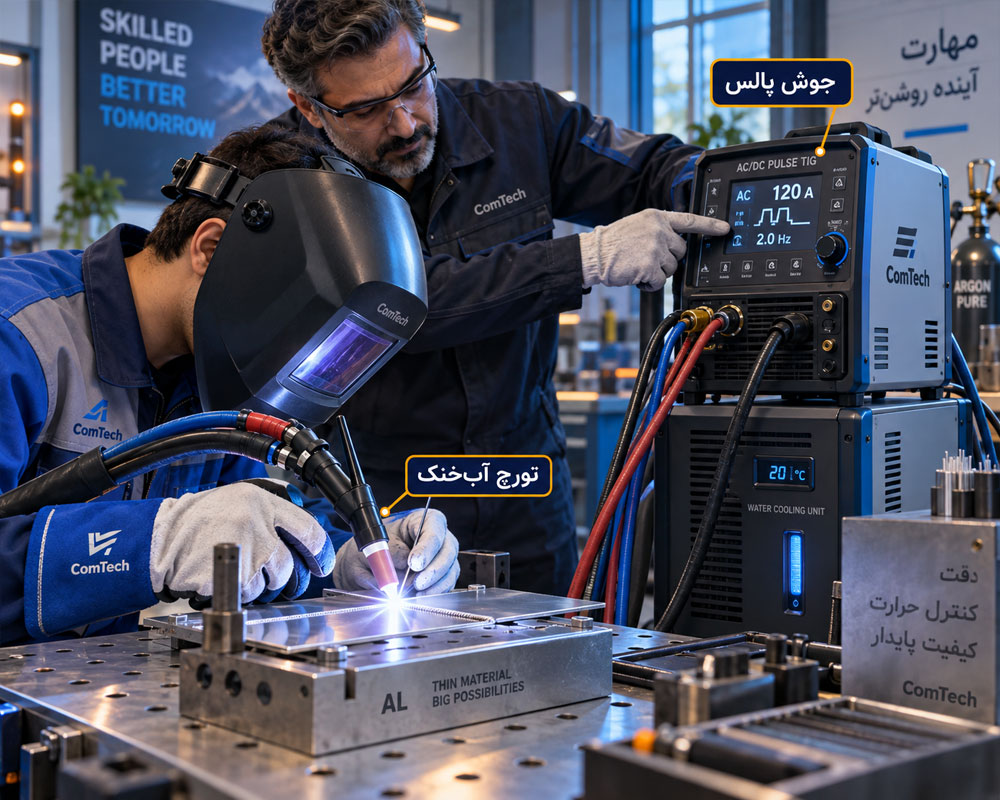
در بخش تکمیلی دوره، هنرجو با Pulse TIG و تجهیزات آبخنک آشنا میشود. هدف این بخش، درک کاربرد تجهیزات پیشرفتهتر و تأثیر پارامترهای پالس روی Heat Input و کنترل Puddle است.
Pulse TIG چیست و چه پارامترهایی دارد؟
در TIG Pulse، جریان بین سطوح مختلف تغییر میکند. بسته به دستگاه، پارامترهایی مانند Peak Current، Background Current، Pulse Frequency و Duty Cycle قابل تنظیم هستند.
کاربرد پالس برای جوشکاری ورق نازک
با تنظیم صحیح Pulse میتوان زمان اعمال Peak Current و دوره Background را کنترل کرد. این قابلیت در بعضی تمرینهای ظریف به مدیریت بهتر حوضچه و کاهش Heat Input متوسط کمک میکند.
تورچ آبخنک چه زمانی کاربرد دارد؟
در کارهای طولانیتر یا جریانهای بالاتر، گردش مایع خنککننده در تورچ میتواند دمای تجهیزات را بهتر کنترل کند. هنرجو با اتصالات رفت و برگشت مایع، Water Cooler و نکات نگهداری سیستم آشنا میشود.
اشتباهات رایج هنگام استفاده از تورچ آبخنک
- روشن نکردن Water Cooler پیش از جوشکاری
- کم بودن سطح مایع
- گرفتگی یا خمشدگی شیلنگ
- استفاده از مایع نامناسب
- بیتوجهی به نشتی اتصالات
تکنیکهای Arc Start و Arc End در دستگاه TIG
شروع و پایان نامناسب جوش میتواند کیفیت اتصال را کاهش دهد. دستگاههای TIG ممکن است قابلیتهایی مانند HF Start، Lift TIG، Upslope، Downslope، Pre-Flow و Post-Flow داشته باشند.
HF Start و Lift TIG چه تفاوتی دارند؟
در HF Start، قوس بدون تماس مستقیم تنگستن با قطعه آغاز میشود. در Lift TIG الکترود با روش کنترلشده با قطعه تماس پیدا میکند و هنگام بلند شدن قوس تشکیل میشود. قابلیت واقعی دستگاه تعیین میکند کدام روش در دسترس است.
Post-Flow چه کاربردی دارد؟
ادامه جریان گاز پس از خاموش شدن Arc از تنگستن داغ و محدوده انتهای جوش محافظت میکند. کوتاه کردن نامناسب Post-Flow میتواند باعث اکسید شدن تنگستن داغ شود.
اجرای انواع اتصال با جوشکاری آرگون
پس از تمرین Bead ساده، هنرجو وارد اجرای Jointهای متداول میشود. برای هر اتصال باید زاویه تورچ، محل تمرکز Arc و روش افزودن Filler تغییر کند.
اتصالات اصلی تمرینی در کلاس TIG
- Butt Joint یا اتصال لببهلب
- Lap Joint یا اتصال رویهم
- T-Joint یا اتصال سپری
- Corner Joint یا اتصال گوشه
- Fillet Weld
- Groove Weld در تمرینهای مربوط
تمرین Root Pass روی اتصال لببهلب
در سطح پیشرفته، هنرجو آمادهسازی لبه، Root Gap، Tack، کنترل Puddle و افزودن Filler را برای ایجاد پاس ریشه تمرین میکند.
جوشکاری لوله با آرگون و کنترل پاس ریشه
آموزش جوش آرگون لوله نیازمند تسلط اولیه روی کنترل تورچ و Filler است، زیرا با حرکت در محیط لوله زاویه دست و رفتار حوضچه دائماً تغییر میکند.
مراحل آمادهسازی لوله برای TIG
- برش صحیح لوله
- کنترل Squareness لبه
- ایجاد Bevel در اتصال مربوط
- کنترل Root Face
- تنظیم Root Gap
- Alignment قطعات
- Tack Welding
- بررسی مجدد Gap پیش از Root Pass
چرا Tack لوله اهمیت دارد؟
Tackهای نامناسب ممکن است Alignment یا Gap را تغییر دهند و در زمان اجرای Root Pass مشکل ایجاد کنند. به همین دلیل Tack بخشی از مهارت Fit-Up است، نه فقط روشی برای نگه داشتن دو قطعه کنار یکدیگر.
مقایسه آموزش TIG با جوشکاری CO2
هر دو فرآیند در صنعت کاربرد دارند، اما نحوه تشکیل قوس، تغذیه Filler و مهارت دست متفاوت است. هنرجویی که قصد فعالیت گسترده در ساخت و تولید دارد بهتر است تفاوت این دو روش را بشناسد.
| ویژگی | TIG / GTAW | MIG/MAG / GMAW |
|---|---|---|
| الکترود | تنگستن غیرمصرفی | سیم مصرفی پیوسته |
| Filler | در صورت نیاز جداگانه اضافه میشود | خود سیم نقش الکترود و Filler دارد |
| کنترل حوضچه | بسیار وابسته به هماهنگی دست و تورچ | وابسته به Wire Feed، Voltage و حرکت تورچ |
| سرعت رسوب | معمولاً پایینتر | معمولاً بالاتر |
| تمرکز آموزشی | کنترل دقیق حرارت، Arc و Filler | تنظیم Wire Feed، Voltage و Torch Travel |
برای مقایسه عملی این دو مسیر میتوانید صفحه آموزش جوشکاری CO2 را نیز مشاهده کنید.
بازرسی ظاهری و کنترل کیفیت جوش TIG
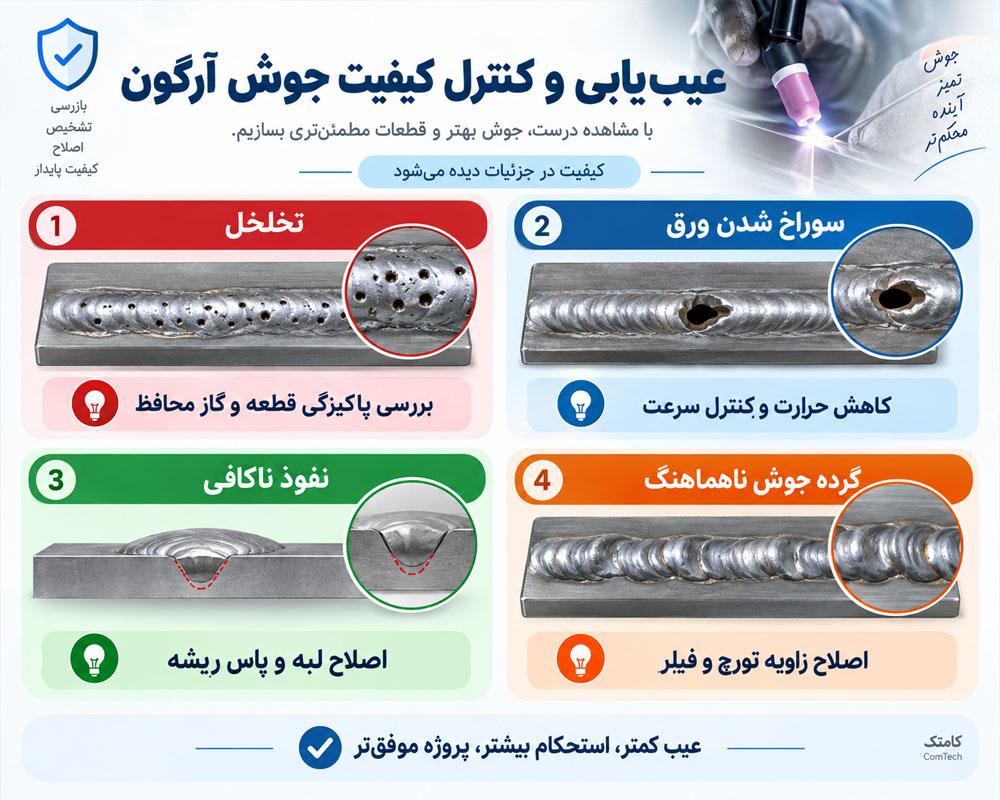
یک جوشکار حرفهای باید بتواند نمونه خودش را ارزیابی کند. در دوره، مبانی Visual Testing یا VT و نحوه مشاهده برخی عیوب سطحی آموزش داده میشود. هنرجو همچنین با کاربرد مقدماتی PT و مفهوم روشهای UT و RT آشنا میشود.
عیوب رایج در جوشکاری آرگون
| علامت یا عیب | مواردی که باید بررسی شوند | تمرین اصلاحی |
|---|---|---|
| Porosity | آلودگی، Gas Shielding، نشتی و وضعیت سطح | تمیزکاری و بررسی مسیر گاز |
| Burn Through | آمپر، Travel Speed، Gap و ضخامت | کنترل Heat Input |
| Incomplete Penetration | Joint Preparation، Gap و پاس ریشه | اصلاح Fit-Up و تکنیک Root |
| گرده ناهماهنگ | Torch Angle، Filler Rhythm و Travel Speed | تمرین هماهنگی دو دست |
| آلودگی تنگستن | تماس الکترود با Puddle یا Filler | آمادهسازی مجدد تنگستن |
| اکسید شدن شدید جوش | Gas Flow، Post-Flow، آلودگی یا Heat Input | بررسی حفاظت گاز و تنظیم حرارت |
چرا جوش زیبا الزاماً جوش سالم نیست؟
ظاهر یکنواخت یک اتصال نشانه خوبی است، اما نمیتواند وجود یا نبود تمام ناپیوستگیهای داخلی را مشخص کند. در پروژههای حساس، روش و معیار بازرسی باید براساس WPS، استاندارد، نقشه و الزامات پروژه تعیین شود.
آشنایی با PT، UT و RT در کنترل کیفیت جوش
هدف کلاس TIG تربیت بازرس NDT نیست، اما آشنایی با روشهای بازرسی به جوشکار کمک میکند اهمیت عیوبی را که ممکن است با چشم دیده نشوند بهتر درک کند.
PT چه کاربردی در جوشکاری دارد؟
Liquid Penetrant Testing میتواند برای شناسایی ناپیوستگیهای باز به سطح روی مواد مناسب استفاده شود. در آموزش مقدماتی، مراحل و محدودیتهای این روش توضیح داده میشود.
آشنایی با UT و RT
Ultrasonic Testing و Radiographic Testing از روشهای مهم NDT برای بررسی عیوب داخلی هستند. اجرای رسمی و تفسیر نتایج این آزمونها به آموزش، تجهیزات و صلاحیت مستقل بازرسی نیاز دارد.
کنترل کیفیت طبق ISO 5817 در جوشکاری TIG
ISO 5817:2023 برای جوشهای ذوبی در فولاد، نیکل، تیتانیوم و آلیاژهای آنها، سطوح کیفیت ناپیوستگیها را تعریف میکند. این استاندارد سه Quality Level با نامهای B، C و D دارد و سطح B دارای الزامات سختگیرانهتر است.
معیار پذیرش برای همه پروژهها یکسان نیست
وجود یک ناپیوستگی لزوماً به این معنی نیست که اتصال در تمام پروژهها مردود است. نوع پروژه، استاندارد مرجع، Quality Level، نوع بارگذاری و الزامات فنی تعیین میکنند چه معیاری برای Acceptance استفاده شود.
چرا جوشکار باید استاندارد را بشناسد؟
جوشکار ممکن است در پروژه با اصطلاحهایی مانند Acceptance Criteria، Quality Level، WPS و Welder Qualification روبهرو شود. شناخت پایه این مفاهیم باعث میشود اجرای کار فقط بر اساس تجربه شخصی نباشد.
خواندن WPS در جوشکاری آرگون صنعتی
WPS یا Welding Procedure Specification دستورالعمل اجرای جوش است و محدوده پارامترها و شرایطی را که باید در اجرای اتصال رعایت شوند مشخص میکند.
اطلاعاتی که هنرجو در WPS بررسی میکند
- Welding Process
- Base Material
- Filler Metal
- Tungsten Type و Diameter در صورت درج
- Shielding Gas
- Polarity
- Current Range
- Welding Position
- Joint Design
- Root Gap
- Preheat
- Interpass Temperature
- Travel Speed در صورت الزام
- تعداد و ترتیب Passها
تمرین اجرای اتصال طبق WPS آموزشی
در سطح حرفهای، نمونهای براساس WPS تمرینی آماده میشود تا هنرجو یاد بگیرد پیش از جوشکاری، مشخصات فنی را بخواند و دستگاه و اتصال را در محدوده تعیینشده آماده کند.
آشنایی با موقعیتهای جوشکاری در ISO 6947
ISO 6947:2019 موقعیتهای جوشکاری مورد استفاده در تولید و آزمون را تعریف میکند و این نسخه در سال 2024 دوباره تأیید شده و همچنان جاری است.
برخی Positionهای کاربردی در تمرین
- PA برای موقعیت تخت
- PB برای Fillet افقی ـ عمودی
- PC برای Butt افقی
- PF برای جوش عمودی رو به بالا
- PG برای جوش عمودی رو به پایین
- موقعیتهای مربوط به لوله در سطح پیشرفته
چرا Position روی تنظیم و تکنیک اثر دارد؟
در موقعیتهای غیرتخت، نیروی جاذبه رفتار Puddle را تغییر میدهد؛ بنابراین جوشکار باید Travel Speed، Heat Input و نحوه افزودن Filler را با وضعیت اتصال هماهنگ کند.
آمادگی برای آزمون صلاحیت جوشکار TIG
ISO 9606-1:2012 همچنان استاندارد منتشرشده برای Qualification جوشکاران در جوشکاری ذوبی فولاد است؛ این نسخه در سال 2023 تأیید شده و در حال حاضر پروژه بازنگری آن نیز در دست توسعه است.
Welder Qualification به چه عواملی وابسته است؟
دامنه صلاحیت جوشکار میتواند به متغیرهایی مانند فرآیند، نوع اتصال، ضخامت، Position و شرایط آزمون وابسته باشد. بنابراین داشتن مهارت عمومی TIG بهتنهایی جای Qualification موردنیاز یک پروژه را نمیگیرد.
تمرین نمونه آزمون در کلاس
در سطح مناسب هنرجو میتواند نمونهای با شرایط کنترلشده اجرا کند و مراحل Fit-Up، Tack، تنظیم دستگاه، Root، Fill، Cap و Visual Inspection را پشت سر هم انجام دهد.
ایمنی جوشکاری آرگون و کار با گاز محافظ
جوشکاری TIG اگرچه پاشش کمی دارد، همچنان با خطرات جدی اشعه قوس، برق، قطعه داغ، دود فلز، گاز فشرده و سنگزنی همراه است. ایمنی باید در تمام جلسات بخشی از تمرین عملی باشد. 🥽
چکلیست تجهیزات حفاظت فردی
- کلاه یا ماسک جوشکاری با فیلتر مناسب
- عینک ایمنی برای عملیات جانبی
- دستکش مناسب جوشکاری
- لباس کار مقاوم در برابر جرقه و حرارت
- کفش ایمنی
- حفاظت تنفسی در شرایط موردنیاز
- محافظ شنوایی هنگام سنگزنی و کار در محیط پرصدا
ایمنی کپسول آرگون و محیط بسته
آرگون گازی بیرنگ و بیبو است و در محیط بسته میتواند با جابهجا کردن اکسیژن، خطر کمبود اکسیژن ایجاد کند. کپسول باید مهار شود و استفاده از گاز در محیطهای محدود نیازمند تهویه، ارزیابی خطر و رعایت الزامات HSE است.
تجهیزات کارگاه آموزش جوشکاری آرگون
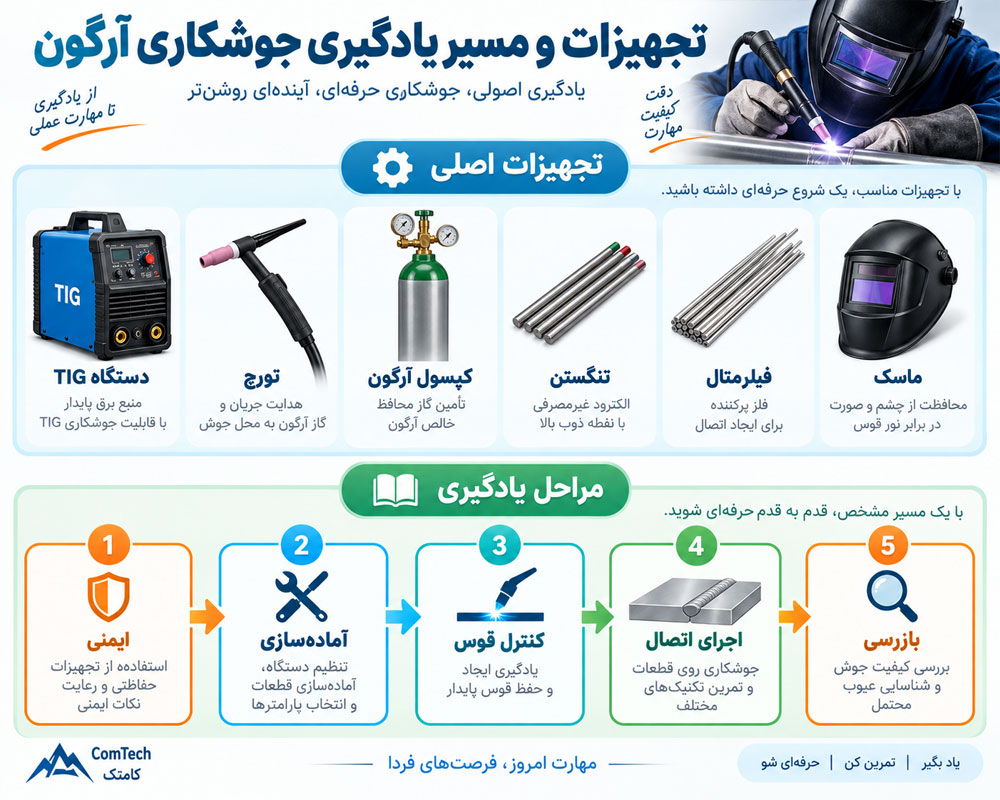
تمرین با تجهیزات واقعی باعث میشود هنرجو علاوه بر مباحث فنی، نحوه چیدمان، راهاندازی و نگهداری ابزار را نیز یاد بگیرد. 🛠️
ابزارهای اصلی مورد استفاده در تمرین TIG
- دستگاههای TIG Inverter
- دستگاه AC/DC برای تمرینهای مربوط به آلومینیوم
- تجهیزات Pulse در دستگاههای مجهز
- تورچ هواخنک
- تورچ آبخنک و Water Cooler
- الکترودهای تنگستن
- Ceramic Cup، Collet و متعلقات تورچ
- Filler Rodهای متناسب با تمرین
- کپسول آرگون
- Regulator و Flowmeter
- میز جوشکاری و Fixture
- گیره، گونیا و ابزار Fit-Up
- فرز و ابزار آمادهسازی سطح
- گیجهای کنترل جوش
- تجهیزات حفاظت فردی
سرویس اولیه تجهیزات جوش آرگون
هنرجو با بررسی نشتی گاز، سلامت کابلها، وضعیت Torch، Collet، Cup، تنگستن و مسیر Cooling آشنا میشود. شناخت این موارد کمک میکند مشکلات ساده تجهیزات با ایراد تکنیک جوشکاری اشتباه گرفته نشوند.
عیبیابی مشکلات رایج دستگاه و تورچ TIG
| علامت | موارد قابل بررسی | اقدام آموزشی |
|---|---|---|
| Arc ناپایدار | تنگستن، اتصال قطعه، Gas و تنظیمات | بررسی مرحلهای تجهیزات و تکنیک |
| تنگستن سریع اکسید میشود | Post-Flow، گاز یا نشتی | بررسی Gas Shielding |
| تورچ بیش از حد داغ میشود | Duty Cycle، آمپراژ و Cooling | بررسی ظرفیت تورچ |
| HF Start انجام نمیشود | تنظیم دستگاه، کابل و شرایط تجهیزات | تفکیک ایراد تنظیم از خرابی دستگاه |
| گاز خارج نمیشود | کپسول، رگلاتور، شیلنگ و Solenoid | بررسی مسیر گاز |
افرادی که میخواهند بخش الکترونیکی، مدار قدرت، IGBT و عیبیابی تجهیزات را تخصصیتر دنبال کنند میتوانند صفحه تعمیر دستگاه جوش را بررسی کنند.
روش برگزاری کلاس عملی جوشکاری آرگون
یادگیری TIG نیازمند تمرین مداوم دست است. به همین دلیل کلاس بر پایه توضیح کوتاه، نمایش عملی استاد، اجرای هنرجو و تحلیل نمونه برگزار میشود.
چرخه واقعی تمرین در کارگاه
- استاد تکنیک و تنظیمات اولیه را توضیح میدهد.
- روش اجرا روی قطعه نمایش داده میشود.
- هنرجو نمونه مشابه را اجرا میکند.
- ظاهر Bead و رفتار Arc بررسی میشود.
- عیبهای احتمالی مشخص میشوند.
- علت ایراد از بین تنظیم، Fit-Up یا Hand Skill پیدا میشود.
- تکنیک اصلاح میشود.
- نمونه دوم اجرا و با نمونه قبلی مقایسه میشود.
چرا تمرین تکراری در TIG ضروری است؟
ثابت نگه داشتن Arc Length، حرکت تورچ و ریتم افزودن Filler مهارتی حرکتی است. این هماهنگی تنها با مشاهده فیلم یا خواندن جزوه ایجاد نمیشود و نیازمند تکرار روی نمونه واقعی است.
پروژههای عملی دوره برای آمادگی بازار کار
پس از تثبیت مهارتهای پایه، تمرینها به نمونههایی نزدیکتر به محیط کار توسعه پیدا میکنند تا هنرجو چند مهارت را بهطور همزمان به کار بگیرد.
نمونه پروژههای آموزشی TIG
- جوش لببهلب ورق استیل
- اجرای T-Joint و Fillet Weld
- ساخت نمونه Corner Joint
- جوشکاری پروفیل و قطعات استیل
- تمرین ورق نازک
- اجرای نمونه آلومینیومی با AC
- تمرین Root Pass
- جوشکاری چندپاسه در سطح مربوط
- Fit-Up و جوشکاری لوله برای هنرجوی پیشرفته
- بازرسی ظاهری نمونه نهایی
پروژه از آمادهسازی تا Visual Inspection
در پروژه نهایی، هنرجو مراحل اندازهگیری، آمادهسازی قطعه، Fit-Up، Tack، انتخاب تنگستن و Filler، تنظیم دستگاه، اجرای جوش، تمیزکاری و Visual Inspection را پشت سر هم انجام میدهد.
بازار کار جوشکاری آرگون و TIG
مهارت TIG در بخشهایی از ساختوساز صنعتی و تولید که کنترل دقیق اتصال اهمیت دارد مورد استفاده قرار میگیرد. نوع فرصت شغلی به میزان مهارت، تجربه، جنس قطعات و استانداردهای پروژه وابسته است.
زمینههای کاری مرتبط با جوش آرگون
- ساخت تجهیزات استنلس استیل
- صنایع غذایی و تجهیزات بهداشتی
- ساخت مخزن و تجهیزات فرایندی
- جوشکاری لوله و تأسیسات صنعتی
- ساخت قطعات آلومینیومی
- ماشینسازی و تولید قطعات
- تعمیرات تخصصی فلزات
- ساخت تجهیزات آزمایشگاهی و صنعتی
- پروژههای دارای Welder Qualification
مهارت دست مهمتر از حفظ تنظیمات است
تنظیم مناسب دستگاه شرط لازم است، اما یک جوشکار TIG باید بتواند Puddle، Arc Length، Heat Input، Filler و Travel Speed را همزمان کنترل کند. به همین دلیل کیفیت تمرین از حفظ کردن جدول آمپر اهمیت بیشتری دارد.
تواناییهای هنرجو پس از دوره جوشکاری آرگون
میزان تسلط نهایی به تعداد تمرینها و سطح مهارتی هر هنرجو وابسته است، اما مسیر دوره برای توسعه تواناییهای زیر طراحی شده است:
- شناخت فرآیند TIG / GTAW و اجزای اصلی آن
- راهاندازی دستگاه جوش آرگون با رعایت ایمنی
- شناخت AC و DC و کاربرد کلی آنها
- انتخاب و آمادهسازی تنگستن
- تنظیم Gas Flow و بررسی Shielding
- کنترل Arc Length
- کنترل Torch Angle و Travel Speed
- تشکیل حوضچه مذاب بهصورت کنترلشده
- هماهنگی تورچ و Filler
- اجرای Butt Joint
- اجرای T-Joint و Fillet Weld
- اجرای Lap و Corner Joint
- آمادهسازی Root Gap و Bevel
- کنترل Heat Input روی ورق نازک
- تمرین TIG روی استنلس استیل
- آشنایی عملی با AC TIG آلومینیوم
- شناخت Pulse TIG
- کار با تورچ آبخنک در سطح آموزشی
- تشخیص آلودگی تنگستن
- تشخیص Porosity و Burn Through
- بررسی نفوذ و پروفیل جوش
- آشنایی با Visual Testing
- آشنایی مقدماتی با PT، UT و RT
- خواندن پارامترهای اصلی WPS
- آشنایی با موقعیتهای ISO 6947
- آشنایی با Quality Level در ISO 5817
- آشنایی با Welder Qualification
- اجرای پروژه عملی از Fit-Up تا بازرسی
چکلیست مهارت نهایی هنرجوی TIG
- میتواند اجزای دستگاه TIG را شناسایی کند.
- میتواند تجهیزات را با رعایت ایمنی راهاندازی کند.
- میتواند تنگستن را متناسب با تمرین آماده کند.
- میتواند وضعیت Gas Shielding را بررسی کند.
- میتواند Arc Length را کنترل کند.
- میتواند حوضچه مذاب را بدون Filler کنترل کند.
- میتواند فیلردهی را با حرکت تورچ هماهنگ کند.
- میتواند Butt Joint و Fillet Weld تمرینی اجرا کند.
- میتواند علت برخی عیوب ظاهری را تشخیص دهد.
- میتواند آلودگی تنگستن را شناسایی کند.
- میتواند روی ورق نازک Heat Input را بهتر کنترل کند.
- میتواند پارامترهای اصلی WPS آموزشی را بخواند.
- میتواند نمونه خودش را Visual Inspection کند.
- میتواند اصول HSE و کار ایمن با کپسول گاز را رعایت کند.
استانداردهای کاربردی در آموزش جوشکاری آرگون
برای آشنایی هنرجو با زبان فنی پروژههای صنعتی، مباحث دوره با استانداردهای مرتبط تطبیق داده میشوند. ISO 4063:2023 سیستم نامگذاری و شماره فرآیندهای جوشکاری را مشخص میکند. ISO 5817:2023 سطوح کیفیت ناپیوستگیهای جوش را پوشش میدهد و ISO 6947:2019 موقعیتهای جوشکاری را تعریف میکند. استاندارد ISO 9606-1:2012 نیز در حال حاضر برای Qualification جوشکاران فولاد منتشر و جاری است، هرچند نسخه بازنگریشده آن در دست توسعه قرار دارد.
چرا شناخت استاندارد برای ورود به پروژه صنعتی مهم است؟
هنرجو ممکن است در محیط کار با عبارتهایی مانند Process 141، WPS، Root Pass، Welding Position، Acceptance Criteria، Quality Level و Welder Qualification روبهرو شود. شناخت این اصطلاحات باعث میشود دستورالعمل پروژه دقیقتر فهمیده شود و انتخاب تنظیمات فقط بر اساس تجربه شخصی انجام نشود.
استاندارد و مهارت عملی باید در کنار هم باشند
استاندارد جایگزین مهارت دست نیست و مهارت دست نیز جایگزین WPS و الزامات پروژه نمیشود. یک جوشکار حرفهای باید مهارت اجرای جوش، شناخت فرآیند، کنترل کیفیت، ایمنی و دستورالعمل فنی پروژه را در کنار یکدیگر رعایت کند.


