


آموزش جوشکاری برق SMAW از پایه تا حرفهای
آموزش جوشکاری برق و قوس الکتریکی در آموزشگاه کامتک بهصورت کارگاهی، مرحلهبهمرحله و مبتنی بر تمرین عملی برگزار میشود. هنرجو آموزش را از شناخت دستگاه جوش، کابلها، انبر الکترود، Work Clamp و انواع الکترود آغاز میکند و بهتدریج وارد اجرای جوش روی ورق، پروفیل، اتصالات سازهای و در سطح پیشرفته لوله میشود.
محور اصلی کلاس، جوشکاری SMAW یا Shielded Metal Arc Welding است که در ایران بیشتر با نامهای جوشکاری برق، جوشکاری قوس الکتریکی و جوشکاری با الکترود دستی شناخته میشود. این فرآیند در ساخت سازههای فلزی، تعمیر ماشینآلات، نصب تجهیزات صنعتی، پروژههای ساختمانی، ساخت قطعات، تعمیرات کارگاهی و بسیاری از پروژههای اجرایی کاربرد دارد.
در کلاس فقط روشن کردن الکترود یا کشیدن یک خط جوش آموزش داده نمیشود. هنرجو یاد میگیرد چگونه نوع و قطر الکترود، آمپر، قطبیت، طول قوس، Work Angle، Travel Angle و سرعت حرکت را متناسب با ضخامت قطعه، نوع اتصال و وضعیت جوشکاری انتخاب کند و نتیجه تنظیمات خود را از روی حوضچه مذاب و شکل Weld Bead ارزیابی کند.
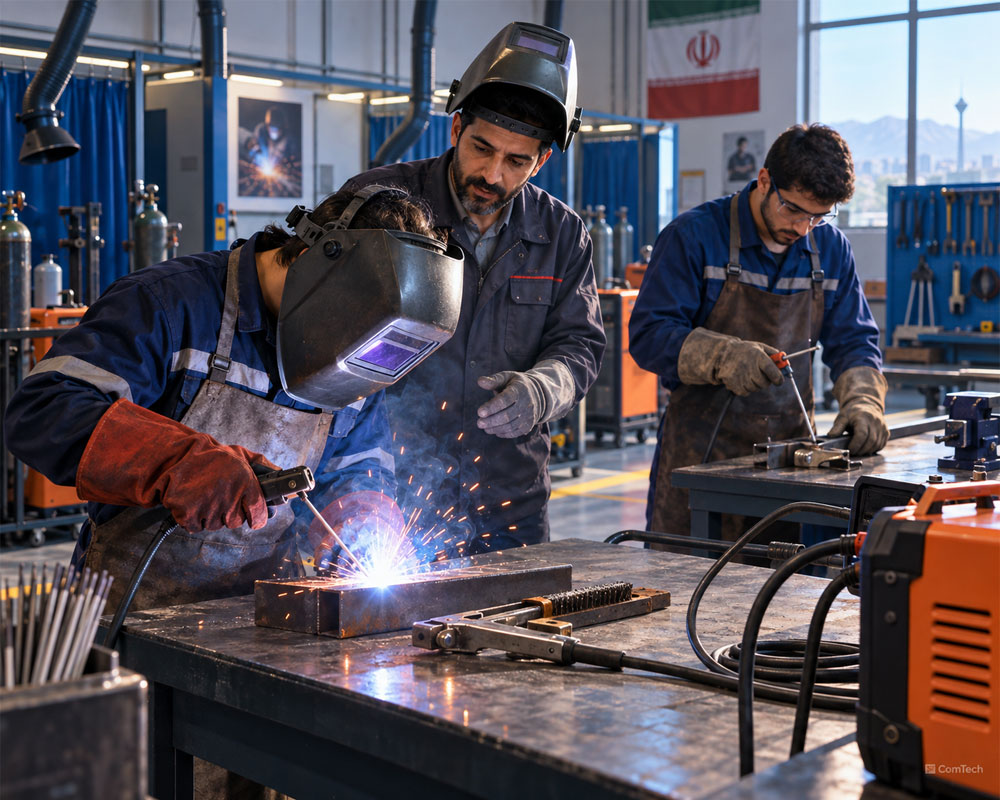
جوشکاری SMAW چگونه انجام میشود؟
در فرآیند SMAW یک قوس الکتریکی بین نوک الکترود روکشدار و قطعه کار ایجاد میشود. انرژی قوس، فلز پایه و مغزی الکترود را ذوب میکند و فلز مذاب الکترود به بخشی از Weld Metal تبدیل میشود. همزمان پوشش Flux الکترود نیز تجزیه و ذوب شده و گاز و سربارهای ایجاد میکند که از حوضچه جوش در برابر آلودگی محیطی محافظت میکند.
پس از سرد شدن جوش، Slag روی سطح گرده باقی میماند و باید قبل از اجرای پاس بعدی با چکش سرباره و برس سیمی بهطور کامل پاک شود.
چرا منبع تغذیه SMAW معمولاً Constant Current است؟
منابع تغذیه جوشکاری الکترود دستی معمولاً دارای مشخصه Constant Current یا CC هستند. در این ساختار، تغییر طبیعی طول قوس توسط دست جوشکار باعث تغییر شدید جریان نمیشود و کنترل فرآیند آسانتر خواهد بود. جوشکار عمدتاً جریان را روی دستگاه تنظیم میکند، درحالیکه ولتاژ قوس تا حد زیادی تحت تأثیر Arc Length قرار میگیرد.
آموزش ایجاد قوس و جلوگیری از چسبیدن الکترود
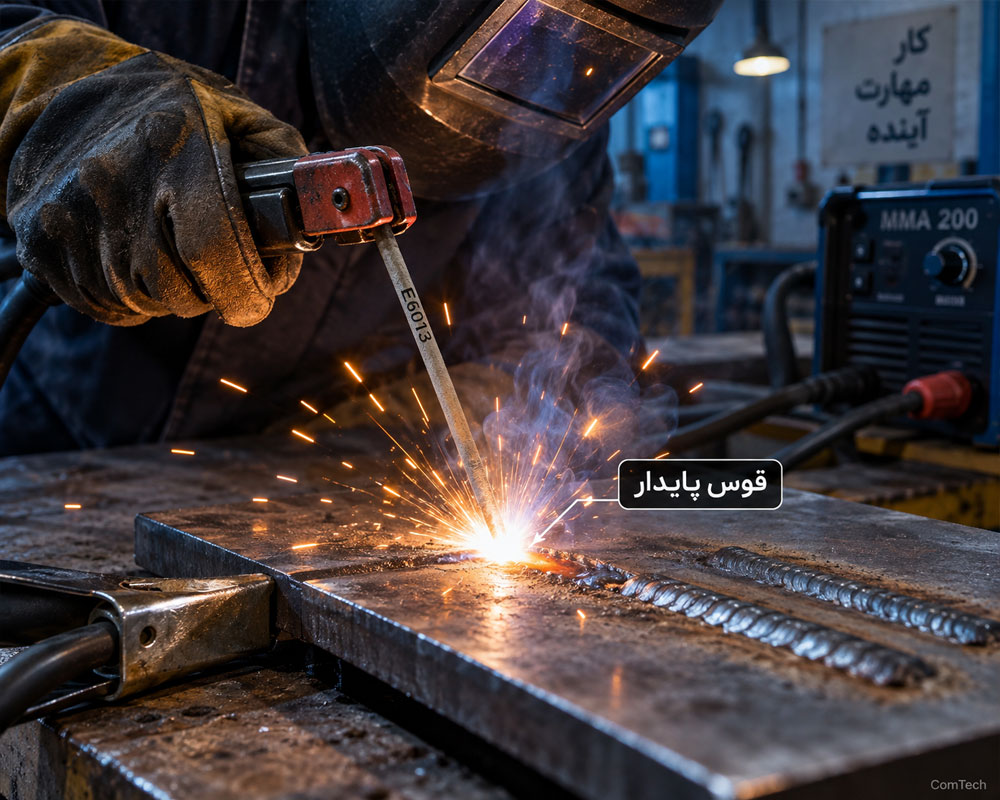
اولین مهارت عملی در کلاس آموزش جوشکاری برق ایجاد Arc و حفظ قوس پایدار است. هنرجو روش شروع قوس بهصورت ضربهای و خراشی را تمرین میکند و یاد میگیرد چرا برخی الکترودها هنگام شروع Arc به قطعه میچسبند.
کنترل Arc Length از روی صدا و حوضچه مذاب
فاصله زیاد نوک الکترود از قطعه میتواند باعث قوس بلند، پاشش بیشتر، ناپایداری Arc و شکل نامناسب گرده شود. فاصله بیش از حد کم نیز خطر چسبیدن الکترود و خاموش شدن قوس را افزایش میدهد. هنرجو همزمان به صدای Arc، رفتار حوضچه، شکل سرباره و ظاهر Bead توجه میکند.
تمرین Bead روی صفحه فولادی
پیش از اجرای اتصال، چندین خط جوش مستقیم روی Plate فولادی اجرا میشود تا هنرجو بتواند Arc Length، Travel Speed و Electrode Angle را تا حد ممکن ثابت نگه دارد. در مرحله بعد خطوط جوش کنار یکدیگر اجرا میشوند تا کنترل عرض گرده و میزان همپوشانی نیز تمرین شود.
شناخت دستگاه جوش اینورتر، ترانس و رکتیفایر
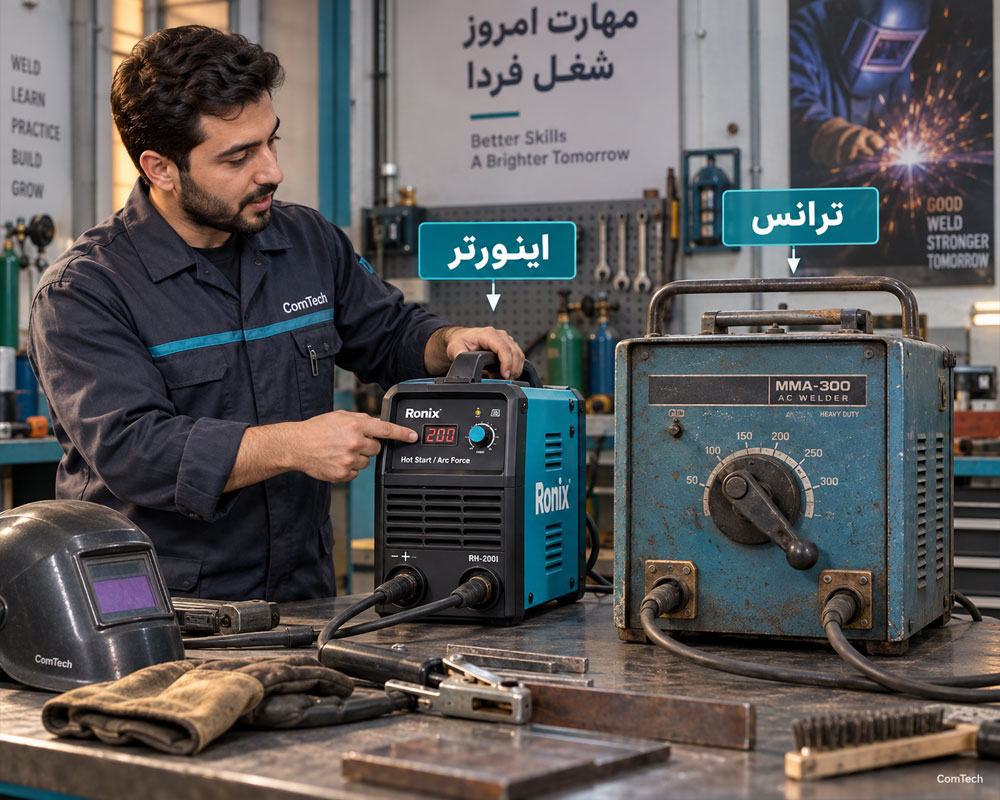
در دوره، هنرجو فقط کار با یک دستگاه مشخص را یاد نمیگیرد؛ بلکه ساختار عمومی منابع تغذیه جوشکاری را میشناسد تا هنگام مواجه شدن با دستگاههای مختلف بتواند تنظیمات و محدودیتهای آنها را تشخیص دهد.
تفاوت اینورتر جوشکاری با دستگاه ترانس قدیمی
اینورترهای جدید معمولاً وزن کمتر، کنترل الکترونیکی دقیقتر و امکانات کمکی بیشتری دارند. دستگاههای ترانسفورماتوری قدیمیتر عموماً ساختار سادهتر و وزن بیشتری دارند. رکتیفایرها نیز برای تبدیل AC به DC و ایجاد خروجی مناسب فرآیند جوشکاری به کار میروند.
افرادی که علاوه بر کاربری دستگاه قصد یادگیری مدارهای قدرت، IGBT، بخش کنترل و عیبیابی برد را دارند، میتوانند در ادامه مسیر از صفحه آموزش تعمیر دستگاه جوش استفاده کنند.
کاربرد Hot Start، Arc Force و Anti-Stick
- Hot Start: در بسیاری از دستگاهها برای تسهیل شروع Arc، جریان را برای مدت کوتاهی افزایش میدهد.
- Arc Force: هنگام کوتاه شدن شدید Arc به پایداری قوس و کاهش احتمال چسبیدن الکترود کمک میکند.
- Anti-Stick: اگر الکترود به قطعه بچسبد، خروجی دستگاه را محدود میکند تا جدا کردن الکترود آسانتر شود.
آموزش تنظیم آمپر دستگاه جوش برای الکترودهای مختلف
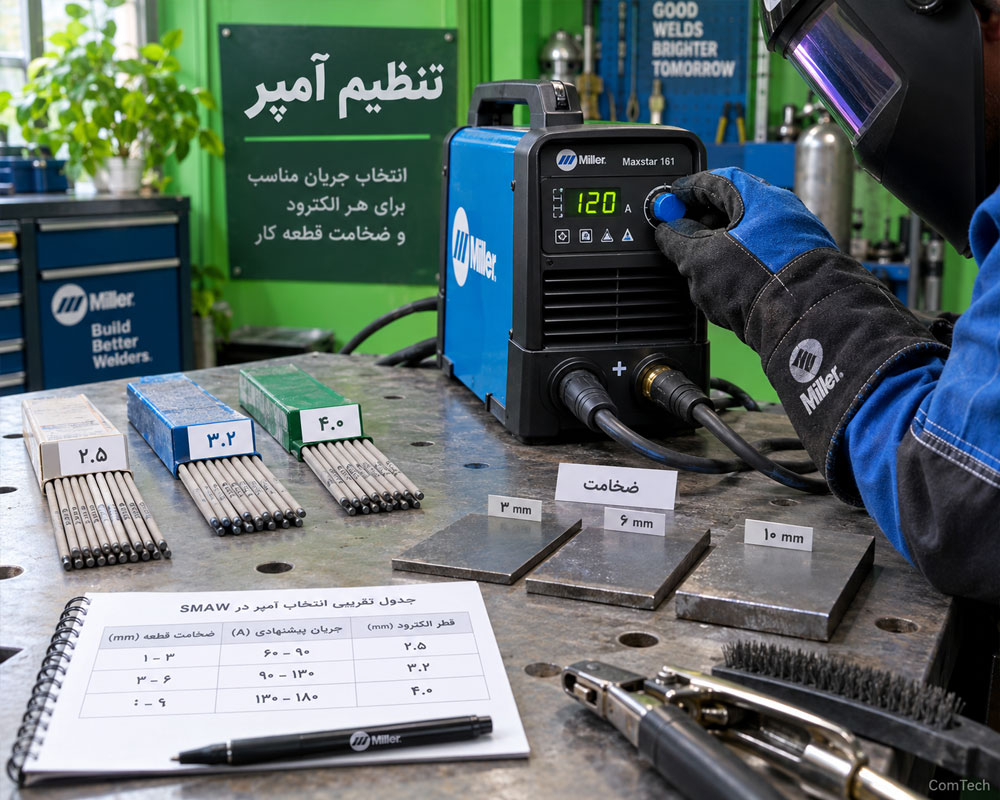
تنظیم آمپر دستگاه جوش یکی از مهمترین مهارتهایی است که در کلاس تمرین میشود. مقدار Current نباید فقط براساس یک جدول عمومی یا عدد حفظشده انتخاب شود؛ زیرا قطر و نوع الکترود، وضعیت جوشکاری، نوع اتصال، ضخامت قطعه و توصیه سازنده همگی در تعیین محدوده جریان مؤثر هستند.
علائم آمپر بیش از حد در جوشکاری برق
- پاشش زیاد و کنترل سختتر حوضچه
- افزایش احتمال Undercut
- ذوب سریعتر الکترود
- افزایش Heat Input در شرایط نامناسب
- تغییر نامطلوب شکل Weld Bead
علائم جریان کمتر از مقدار مناسب
- چسبیدن مکرر الکترود
- Arc ناپایدار
- احتمال Fusion ناکافی
- برجستگی بیش از حد گرده در برخی شرایط
- سخت شدن حرکت یکنواخت الکترود
تنظیم نهایی آمپر با مشاهده Weld Pool
هنرجو ابتدا براساس مشخصات الکترود و دستورالعمل تمرین یک مقدار اولیه انتخاب میکند، سپس Arc و حوضچه مذاب را بررسی کرده و در محدوده مجاز، جریان را اصلاح میکند. این روش باعث میشود تنظیم آمپر به یک مهارت تحلیلی تبدیل شود و نه صرفاً حفظ کردن چند عدد.
شناخت الکترودهای E6010، E6011، E6013 و E7018
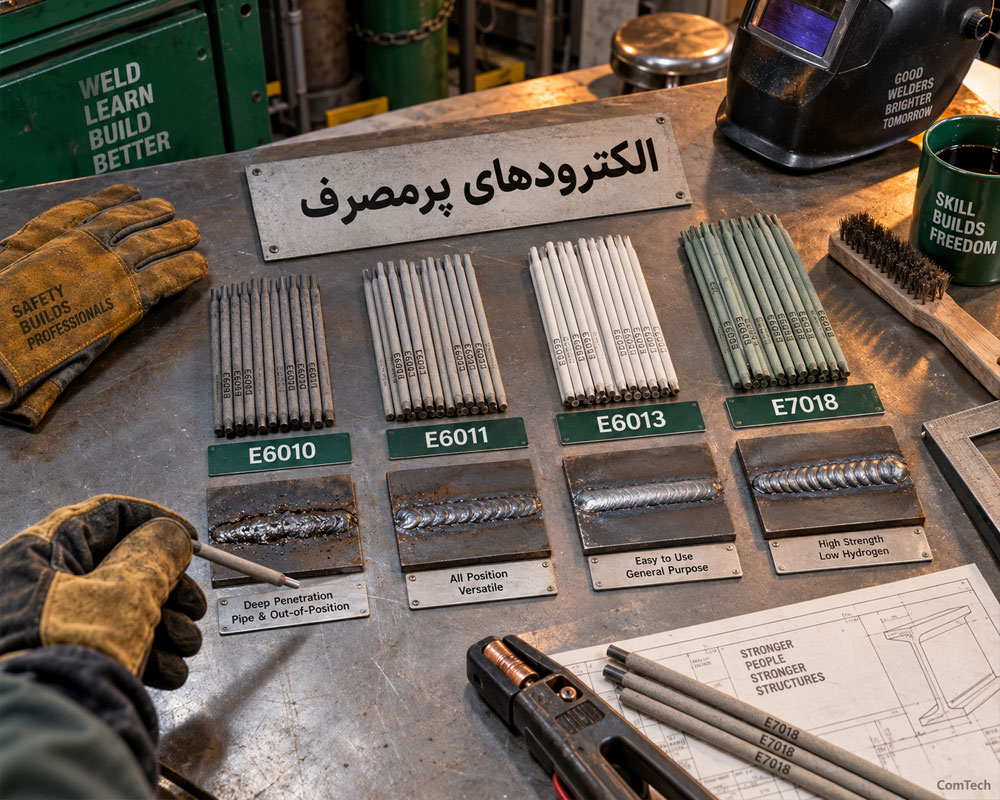
بخش مهمی از آموزش جوشکاری با الکترود به شناخت Filler Metal و انتخاب الکترود اختصاص دارد. کدهایی مانند E6010، E6011، E6013 و E7018 از نامگذاری رایج AWS برای الکترودهای فولاد کربنی هستند. در استانداردهای ISO نیز سیستم طبقهبندی مخصوص الکترودهای روکشدار وجود دارد و هنگام اجرای پروژه باید دقیقاً به استاندارد، WPS و دیتاشیت محصول مصرفی مراجعه شود.
مقایسه الکترودهای پرکاربرد جوشکاری SMAW
| الکترود | رفتار عمومی | قطبیت رایج | کاربرد آموزشی |
|---|---|---|---|
| E6010 | قوس قوی و نفوذ زیاد | عموماً DCEP | تمرین کنترل حوضچه و Root در کاربرد مناسب |
| E6011 | نفوذ مناسب و Arc فعال | AC و معمولاً DCEP | تمرین دستگاه AC و کاربردهای عمومی |
| E6013 | قوس نرم و شروع نسبتاً آسان | بسته به محصول AC یا DC | تمرین اولیه و ورقهای فولادی |
| E7018 | Low-Hydrogen و خواص مکانیکی مناسب | معمولاً DCEP یا AC مطابق دیتاشیت | تمرین سازهای، Multi-Pass و کنترل کیفیت |
چرا نوع جریان را باید از دیتاشیت الکترود بررسی کرد؟
نام الکترود اطلاعات مهمی ارائه میکند، اما برای تنظیم واقعی دستگاه باید برند، قطر، Classification کامل، محدوده آمپر، Position و Polarity توصیهشده توسط سازنده نیز بررسی شود. دو محصول با طبقهبندی مشابه ممکن است محدوده عملیاتی دقیقاً یکسانی نداشته باشند.
نگهداری الکترود E7018 و الکترودهای کمهیدروژن
مدیریت رطوبت الکترودهای Low-Hydrogen در پروژههای حساس اهمیت زیادی دارد. شرایط نگهداری، مدت قرار گرفتن بسته بازشده در محیط، دمای نگهداری و امکان Re-Drying باید براساس دستور سازنده، WPS و الزامات پروژه مشخص شود.
تفاوت الکترود سالم با الکترود رطوبتدیده
جذب رطوبت توسط پوشش برخی الکترودها میتواند مقدار هیدروژن قابل نفوذ در Weld Metal را افزایش دهد. این موضوع بهویژه در فولادها و اتصالات حساس به ترک هیدروژنی اهمیت دارد.
بررسی پوشش الکترود قبل از شروع کار
- پوشش نباید ترکخورده یا جداشده باشد.
- الکترود آلوده به روغن یا مواد خارجی برای جوش حساس استفاده نمیشود.
- شرایط نگهداری الکترود باید مطابق دستور سازنده باشد.
- گرم کردن دلخواه الکترود بدون دستورالعمل فنی روش صحیحی نیست.
آموزش قطبیت AC، DCEN و DCEP در جوشکاری
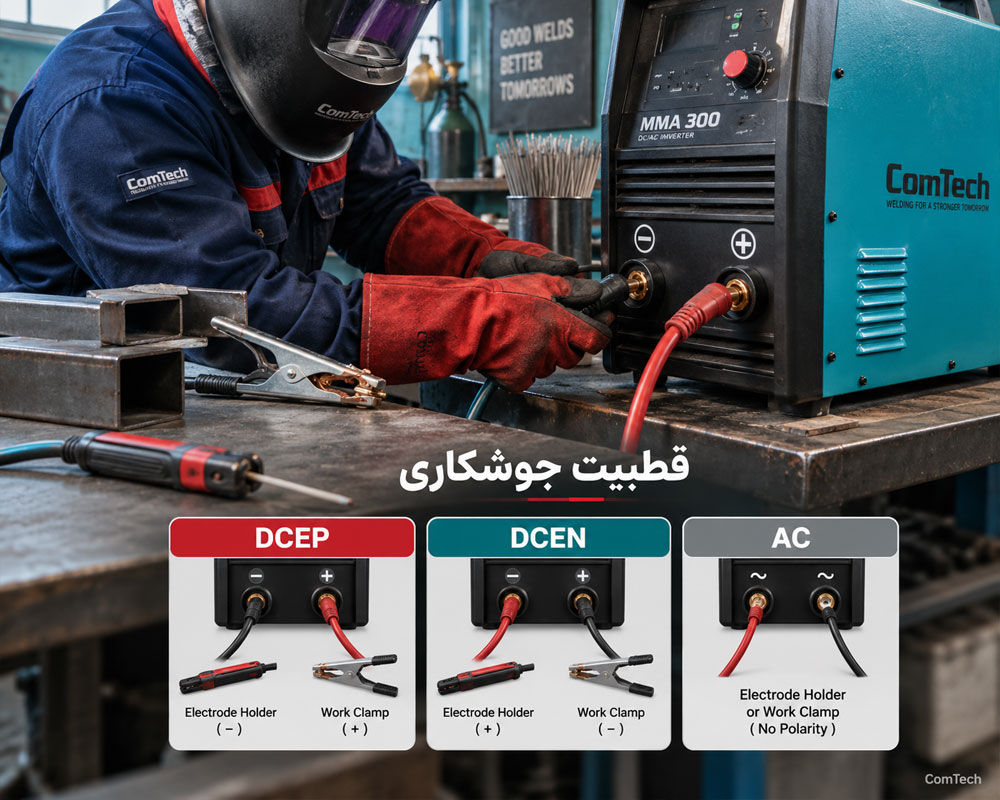
نوع جریان و قطبیت روی رفتار Arc، نرخ ذوب الکترود، پایداری قوس و شکل نفوذ تأثیر دارد. انتخاب قطبیت باید براساس مشخصات الکترود و WPS انجام شود و نمیتوان برای همه الکترودها یک اتصال ثابت در نظر گرفت.
تفاوت DCEP، DCEN و AC
- DCEP: انبر الکترود به قطب مثبت و Work Lead به قطب منفی متصل میشود.
- DCEN: انبر الکترود به قطب منفی و Work Lead به قطب مثبت متصل میشود.
- AC: جهت جریان بهصورت متناوب تغییر میکند.
Work Clamp با اتصال ارت حفاظتی یکسان نیست
یکی از نکات مهم آموزشی این است که Work Clamp یا کابل برگشت جریان جوشکاری با Protective Earth تجهیزات الکتریکی یک مفهوم نیست. Work Clamp بخشی از مدار جوشکاری است و باید روی سطح مناسب و تمیز قطعه یا مجموعه متصل شود؛ حفاظت ارت دستگاه نیز باید مطابق طراحی و الزامات الکتریکی تجهیزات برقرار باشد.
کنترل طول قوس در جوشکاری الکترود دستی
کنترل Arc Length پایه بسیاری از مهارتهای بعدی است. با کوتاه شدن الکترود در حین مصرف، دست جوشکار باید به شکل پیوسته جلو بیاید تا فاصله نوک الکترود از Weld Pool تقریباً در محدوده مناسب باقی بماند.
تشخیص طول قوس نامناسب از ظاهر جوش
هنرجو ارتباط میان طول Arc و صدای جوش، میزان Spatter، عرض گرده، رفتار Slag و پایداری حوضچه را روی نمونه واقعی بررسی میکند. هدف این نیست که یک فاصله عددی برای تمام الکترودها حفظ شود؛ بلکه باید رفتار مناسب الکترود مصرفی شناخته شود.
تمرین کاهش تدریجی طول الکترود
در تمرین Bead، هنرجو باید بدون توقفهای غیرضروری و بدون تغییر محسوس Arc Length، کوتاه شدن تدریجی الکترود را با حرکت دست جبران کند.
آموزش زاویه الکترود و سرعت حرکت صحیح
در جوشکاری برق، یک زاویه برای تمام اتصالات وجود ندارد. شکل Joint، محل قرارگیری قطعات، Position، نوع الکترود و تکنیک جوشکاری تعیین میکنند که Electrode Angle چگونه تنظیم شود.
تفاوت Work Angle و Travel Angle
Work Angle زاویه الکترود نسبت به اعضای تشکیلدهنده اتصال است. Travel Angle زاویه الکترود نسبت به مسیر حرکت جوشکار را مشخص میکند. هنرجو این دو مفهوم را روی Butt Joint، T-Joint و Lap Joint بهصورت عملی تمرین میکند.
اثر سرعت حرکت روی Weld Bead
حرکت بیش از حد سریع میتواند باعث گرده باریک، پر نشدن مناسب Joint یا Fusion ناکافی شود. حرکت بسیار آهسته نیز ممکن است باعث بزرگ شدن بیش از حد حوضچه، افزایش رسوب و Heat Input نامتناسب شود.
آمادهسازی ورق فولادی قبل از جوشکاری برق
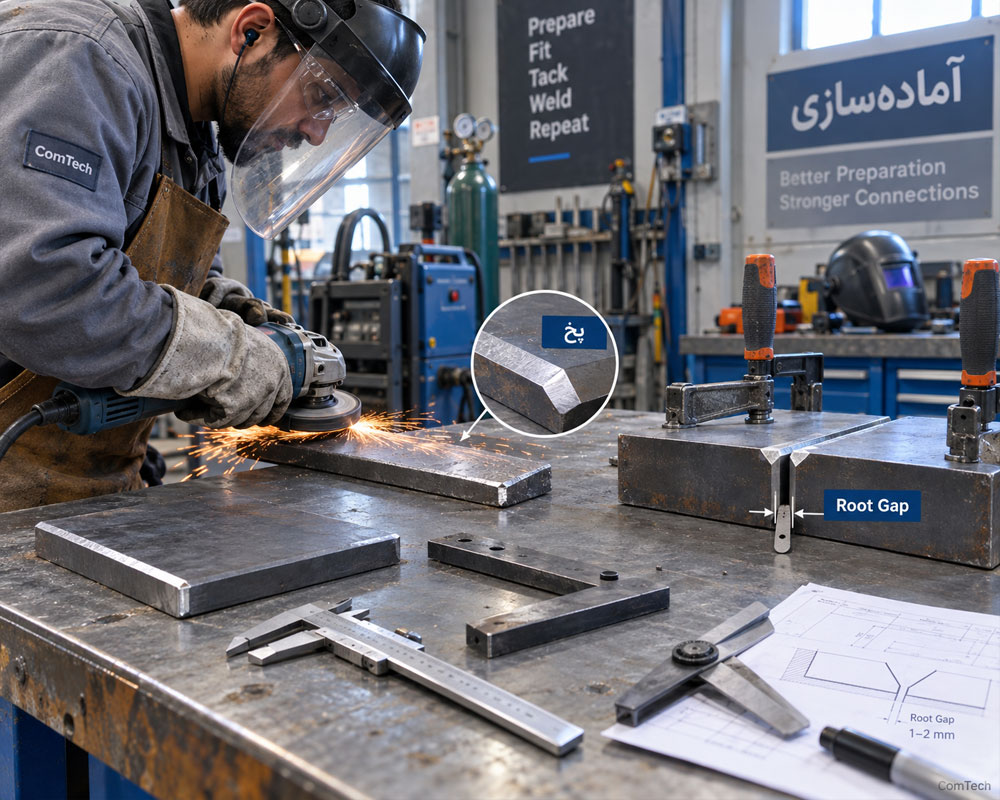
یک اتصال باکیفیت قبل از روشن شدن Arc آغاز میشود. بسیاری از مشکلاتی که در ظاهر به تنظیم دستگاه مربوط به نظر میرسند، در واقع نتیجه Fit-Up نامناسب، آلودگی سطح، فاصله ریشه اشتباه یا ناهمراستایی قطعات هستند.
مراحل آمادهسازی قطعه برای جوشکاری
- بررسی نقشه یا دستور کار
- اندازهگیری و علامتگذاری
- برش Plate یا Profile
- حذف رنگ، زنگ و آلودگی
- سنگزنی لبهها در صورت نیاز
- ایجاد Bevel مطابق اتصال
- تنظیم Root Gap و Root Face
- بررسی Alignment و Squareness
- اجرای Tack Weld
- کنترل مجدد ابعاد قبل از جوش اصلی
تمرین کار با فرز و ابزار آمادهسازی
کار صحیح با فرز، صفحه برش، صفحه ساب و ابزارهای اندازهگیری بخشی از مهارت جوشکار است. علاقهمندان به شناخت ساختار، سرویس و عیبیابی این تجهیزات میتوانند صفحه آموزش تعمیر ابزار برقی را نیز مطالعه کنند.
آموزش اتصالات Butt، Lap، T و Corner در جوشکاری
در کلاس عملی، اتصالات از نمونههای ساده آغاز شده و به Jointهای پیچیدهتر میرسند تا هنرجو بتواند محل تمرکز قوس، Work Angle و ترتیب جوش را در هر نوع اتصال تشخیص دهد.
اتصالات اصلی تمرینشده در کلاس
- Butt Joint: اتصال لببهلب
- Lap Joint: اتصال رویهم
- T-Joint: اتصال سپری
- Corner Joint: اتصال گوشه
- Edge Joint: اتصال لبه در کاربرد مناسب
انتخاب Joint براساس نقشه و شرایط سازه
انتخاب نوع اتصال فقط به ظاهر دو قطعه مربوط نیست. جهت بار، ضخامت، دسترسی جوشکار، فرآیند ساخت، نقشه، نوع Weld و الزامات طراحی در انتخاب Joint نقش دارند.
آموزش Fillet Weld روی فولاد کمکربن
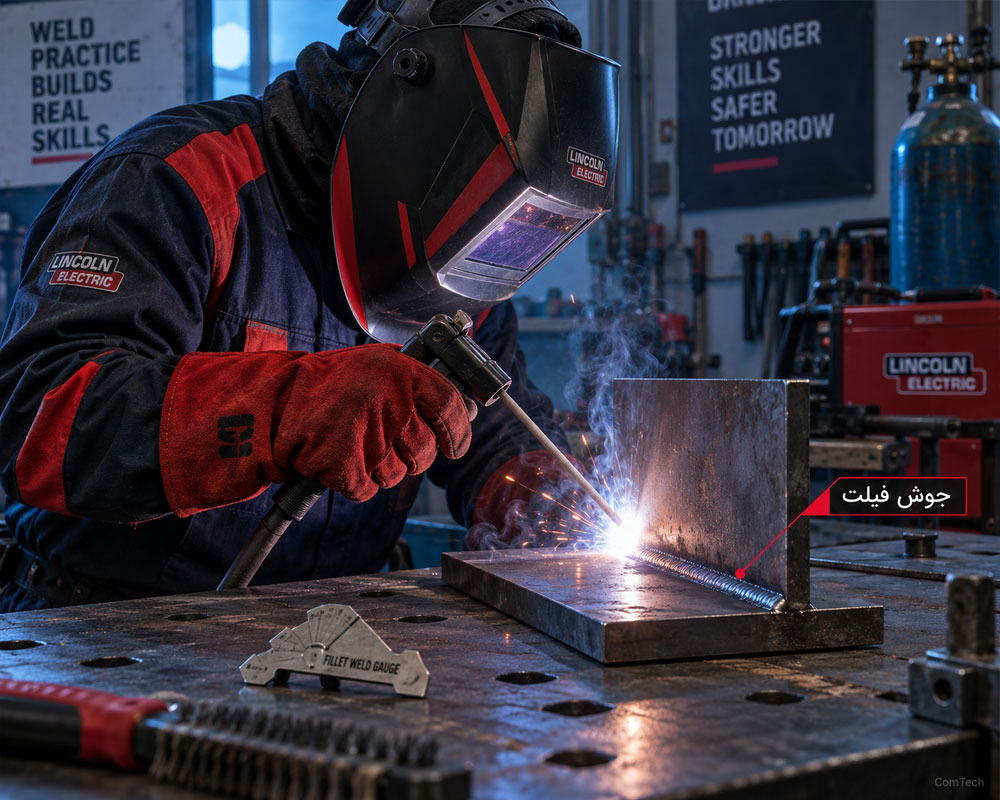
جوش Fillet یکی از پرکاربردترین جوشها در ساخت شاسی، چهارچوب، براکت و سازههای فلزی است. در کلاس، هنرجو ابتدا Fillet روی T-Joint و سپس روی Lap Joint را تمرین میکند.
تقسیم صحیح حرارت بین دو عضو اتصال
Work Angle باید به گونهای تنظیم شود که Arc روی محل مناسب متمرکز باشد. قرار گرفتن الکترود بیش از حد به سمت یکی از قطعات میتواند باعث Fusion نامتعادل و شکل نامناسب گرده شود.
اندازهگیری Leg و مشخصات Fillet
پس از اجرای نمونه، هنرجو فقط ظاهر جوش را بررسی نمیکند. با استفاده از Fillet Weld Gauge ابعاد قابل اندازهگیری جوش کنترل میشود و درباره Leg Size، Weld Face، Toe و Throat مفهومی بحث میشود.
آموزش Groove Weld و جوش لببهلب
بعد از تسلط نسبی روی Fillet، تمرین Groove Weld آغاز میشود. در این مرحله کیفیت آمادهسازی لبه، Root Opening، Alignment و ترتیب Passها اهمیت بیشتری پیدا میکند.
آمادهسازی اتصال جناغی
هنرجو Bevel Angle، Root Face و Root Gap را طبق نمونه تمرینی اندازهگیری میکند و قبل از جوش، Tackها و Alignment را کنترل میکند.
تفاوت CJP و PJP در مفهوم طراحی اتصال
هنرجو با مفهوم Complete Joint Penetration و Partial Joint Penetration آشنا میشود. میزان نفوذ موردنیاز باید از نقشه، WPS یا دستور مهندسی مشخص شود و چیزی نیست که جوشکار صرفاً براساس ظاهر اتصال تعیین کند.
آموزش جوشکاری چندپاس روی صفحات ضخیم
در Grooveهای بزرگ یا قطعات ضخیم، پر کردن اتصال با یک Pass معمولاً روش مناسبی نیست. بنابراین هنرجو با Multi-Pass Welding و ترتیب قرار گرفتن لایههای جوش آشنا میشود.
اجرای Root، Fill و Cap
- Root Pass: ایجاد لایه اولیه در ریشه اتصال
- Fill Pass: پر کردن بخش اصلی Groove
- Cap Pass: اجرای لایه نهایی سطح جوش
پاک کردن سرباره بین Passها
در SMAW پاکسازی Slag بین لایهها ضروری است. باقی ماندن سرباره در شیارها، کنارهها یا بین Beadها میتواند زمینه ایجاد Slag Inclusion را فراهم کند.
آموزش موقعیتهای استاندارد جوشکاری PA تا PG
مهارت جوشکار نباید به وضعیت Flat محدود شود. بعد از تثبیت مهارت پایه، تمرینهای Horizontal و Vertical آغاز میشوند و در سطح پیشرفته، تمرین Overhead نیز انجام میشود.
شناخت Positionهای متداول ISO
- PA: موقعیت تخت
- PB: Fillet افقی-عمودی
- PC: Butt افقی
- PF: Vertical Up
- PG: Vertical Down
تفاوت نامگذاری ISO با 1G تا 4G
در منابع و پروژههای مختلف ممکن است سیستم نامگذاری Position متفاوت باشد. به همین دلیل هنرجو با اصطلاحات رایج مانند 1G، 2G، 3G، 4G و 1F تا 4F نیز آشنا میشود و یاد میگیرد قبل از اجرا، استاندارد مرجع پروژه را بررسی کند.
آموزش جوشکاری Vertical Up با الکترود دستی
Vertical-Up یکی از تمرینهای مهم برای افزایش کنترل Weld Pool است. در این وضعیت جاذبه حرکت فلز مذاب و Slag را دشوارتر میکند و تنظیم صحیح Current، Arc Length، توقف در Sidewallها و سرعت حرکت اهمیت بیشتری پیدا میکند.
کنترل Sidewall Fusion در جوش عمودی
هنرجو تمرین میکند حرکت الکترود به شکلی باشد که دو لبه اتصال فرصت ذوب مناسب داشته باشند و در مرکز اتصال نیز Weld Pool بیش از اندازه بزرگ نشود.
تشخیص Undercut در Vertical Weld
بعد از هر تمرین، Weld Toeها بررسی میشوند و ارتباط Undercut با جریان، زاویه، سرعت حرکت و زمان توقف تحلیل میشود.
آموزش جوشکاری سقفی و کنترل Weld Pool
Overhead Welding در سطح پیشرفته و پس از ایجاد کنترل کافی روی موقعیتهای سادهتر تمرین میشود. در این وضعیت کوچک نگه داشتن حوضچه و حفظ کنترل Arc اهمیت زیادی دارد.
انتخاب پارامترهای مناسب برای Overhead
جریان و تکنیک باید در محدوده مجاز الکترود و WPS انتخاب شوند. افزایش یا کاهش آمپر نباید صرفاً براساس حدس انجام شود و رفتار Weld Pool باید همزمان مشاهده شود.
ایمنی جوشکاری بالای سر
لباس کار باید بهگونهای باشد که جرقه و فلز مذاب امکان ورود از یقه، آستین یا جیب را نداشته باشند. وضعیت بدن، کابلها و اطراف محل کار نیز قبل از شروع کنترل میشوند.
آموزش جوشکاری لوله با الکترود دستی SMAW
هنرجویانی که مراحل Plate Welding را با موفقیت طی کردهاند میتوانند وارد تمرین مقدماتی Pipe Welding شوند. در لوله، موقعیت Weld Pool در طول محیط تغییر میکند و کنترل زاویه الکترود پیچیدهتر است.
مراحل Fit-Up لوله قبل از جوش
- برش صحیح انتهای Pipe
- Bevel کردن لبه
- کنترل Root Face
- تنظیم Root Gap
- کنترل Hi-Lo یا Internal Misalignment
- اجرای Tack Weld مناسب
- کنترل مجدد Alignment
Root، Hot Pass، Fill و Cap در جوش لوله
متناسب با WPS تمرینی، هنرجو با هدف هر لایه آشنا میشود و یاد میگیرد که تکنیک اجرای Root با Fill یا Cap لزوماً یکسان نیست.
شناخت عیوب جوشکاری برق و روش رفع آنها
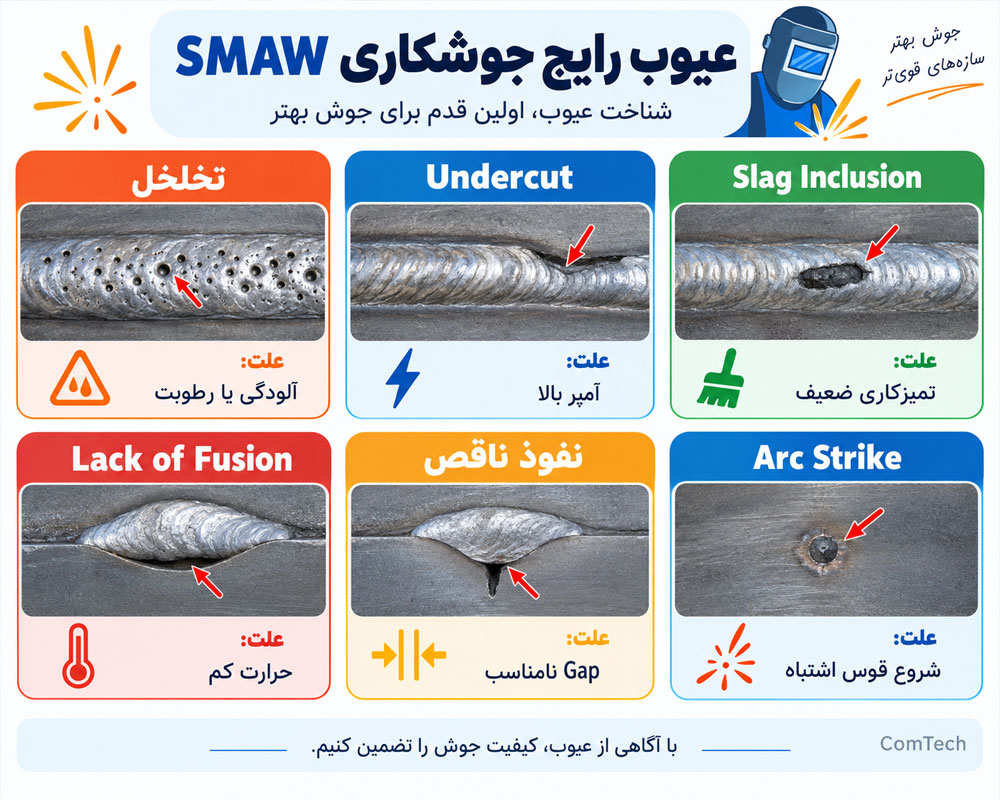
یکی از مهمترین بخشهای کلاس، بررسی نمونههایی است که دارای ناپیوستگی هستند. هنرجو باید بتواند ابتدا نشانه مشکل را ببیند، سپس دلایل محتمل را تحلیل کند و در نمونه بعدی تغییر هدفمند انجام دهد.
عیوب و ناپیوستگیهای رایج در SMAW
| ناپیوستگی | دلایل محتمل | تمرین اصلاحی |
|---|---|---|
| Porosity | آلودگی سطح، شرایط نامناسب الکترود یا Arc نامناسب | تمیزکاری و کنترل Arc |
| Undercut | جریان، زاویه یا سرعت حرکت نامتناسب | اصلاح Current و Travel |
| Slag Inclusion | پاکسازی ناقص یا تکنیک نامناسب بین لایهها | تمیزکاری شیارها و اصلاح Bead Placement |
| Lack of Fusion | Heat Input ناکافی یا تمرکز نامناسب Arc | اصلاح زاویه، جریان و سرعت |
| Incomplete Penetration | Joint Preparation یا پارامتر نامناسب | اصلاح Fit-Up و Procedure |
| Overlap | حوضچه بزرگ یا حرکت نامناسب | کنترل Weld Pool و Travel |
| Arc Strike | شروع Arc خارج از محل مجاز جوش | تمرین شروع Arc در محدوده مجاز |
| Crater | خاتمه نامناسب Pass | تمرین پایان Weld Bead |
روش واقعی رفع ایراد در کلاس
پس از مشاهده ناپیوستگی، فقط نام عیب گفته نمیشود. هنرجو همان Joint را با تغییر یک یا چند متغیر مشخص دوباره اجرا میکند تا تأثیر Amperage، Arc Length، Angle، Travel Speed و Preparation را مستقیماً مشاهده کند.
آموزش کنترل کیفیت ظاهری جوش با Weld Gauge
ظاهر صاف و یکنواخت یکی از نشانههای قابل بررسی جوش است، اما بهتنهایی برای تأیید کیفیت اتصال کافی نیست. اندازهها و ناپیوستگیهای قابل مشاهده باید با ابزار مناسب اندازهگیری و در پروژه واقعی با Acceptance Criteria مقایسه شوند.
کار با Fillet Gauge و Bridge Cam Gauge
در تمرین Visual Inspection، هنرجو با ابزار اندازهگیری مناسب مواردی مانند اندازه Fillet، Reinforcement، Undercut و Misalignment را بررسی میکند.
ثبت ناپیوستگی روی فرم بازرسی
محل تقریبی، طول و نوع ناپیوستگی روی Sketch یا فرم آموزشی ثبت میشود تا هنرجو از ابتدا با مستندسازی فنی آشنا شود.
آشنایی با ISO 5817 و معیار پذیرش جوش
ISO 5817 یکی از استانداردهای شناختهشده برای تعیین سطوح کیفیت ناپیوستگیهای جوش ذوبی در مواد فلزی مشخص است. این استاندارد سطوح کیفیت مختلفی تعریف میکند و در پروژه واقعی باید نسخه و Acceptance Criteria دقیق ذکرشده در مدارک پروژه بررسی شود.
تفاوت Imperfection با Defect
مشاهده یک ناپیوستگی الزاماً به معنی رد شدن اتصال نیست. یک Imperfection زمانی به مشکل پذیرش تبدیل میشود که نوع، اندازه یا تعداد آن از حد مجاز مشخصشده در استاندارد، کد یا Specification پروژه عبور کند.
تمرین اندازهگیری و مقایسه با Acceptance Criteria
در کلاس چند نمونه آموزشی اندازهگیری میشوند تا هنرجو تفاوت میان مشاهده ایراد و قضاوت براساس معیار پذیرش را درک کند.
آشنایی با تستهای VT، PT، MT، UT و RT جوش
جوشکار الزاماً بازرس NDT نیست، اما شناخت روشهای اصلی بازرسی به او کمک میکند اهمیت کیفیت داخلی اتصال را بهتر درک کند.
روشهای متداول NDT در صنعت جوش
- VT: بازرسی چشمی و ابعادی
- PT: آزمون مایع نافذ برای ناپیوستگیهای باز به سطح در مواد مناسب
- MT: آزمون ذرات مغناطیسی برای مواد فرومغناطیس
- UT: آزمون التراسونیک برای ارزیابی داخلی در کاربردهای مناسب
- RT: رادیوگرافی صنعتی توسط افراد و مجموعههای دارای صلاحیت لازم
آشنایی با Bend Test و Macro Examination
در بخش کنترل کیفیت مفهوم آزمونهای مخرب نیز معرفی میشود تا هنرجو بداند یک Weld میتواند از سطح زیبا به نظر برسد اما در مقطع یا زیر بار، مشکلات داخلی آن آشکار شود.
آموزش خواندن WPS برای جوشکاری صنعتی
هنرجوی سطح پیشرفته با WPS یا Welding Procedure Specification آشنا میشود. WPS سند اجرایی مهمی است که متغیرها و محدوده مجاز اجرای یک اتصال جوشی را مشخص میکند.
اطلاعات مهم WPS برای جوشکار SMAW
- Welding Process
- Base Metal
- Joint Design
- Filler Metal Classification
- قطر الکترود
- Current Type و Polarity
- محدوده Amperage
- Welding Position
- Preheat Temperature
- Interpass Temperature
- Joint Preparation
- تعداد و ترتیب Passها
- محدودیتهای Technique در صورت ذکر شدن
اجرای پروژه براساس WPS تمرینی
در تمرین نهایی، هنرجو قبل از روشن کردن دستگاه ابتدا WPS را میخواند، الکترود و تنظیمات را بررسی میکند و سپس اتصال را در محدوده تعیینشده اجرا میکند.
آموزش علائم جوشکاری و نقشهخوانی Weld Symbol
برای فعالیت حرفهای در ساخت و مونتاژ، جوشکار باید بتواند اطلاعات اصلی نقشه را بخواند. در دوره، مفاهیم اولیه Reference Line، Arrow، Weld Symbol، Dimension و محل Weld معرفی میشوند.
شناخت نماد Fillet و Groove Weld
هنرجو با علائم متداول Fillet، Groove و All-Around و همچنین مفهوم سمت Arrow و Other Side آشنا میشود.
تبدیل علامت روی نقشه به اتصال واقعی
در تمرین کارگاهی، یک Sketch ساده در اختیار هنرجو قرار میگیرد و او باید نوع Joint، محل Weld و ابعاد اصلی را تشخیص داده و قطعه را برای Fit-Up آماده کند.
آموزش Preheat و کنترل Interpass Temperature
پیشگرم برای تمام قطعات فولادی یک الزام ثابت نیست. نیاز به Preheat و مقدار آن به عواملی مانند نوع فولاد، ضخامت، طراحی اتصال، سطح هیدروژن، Heat Input و WPS وابسته است.
Preheat چه کاربردی دارد؟
در شرایط مشخص، پیشگرم میتواند نرخ سرد شدن را کنترل کرده و بخشی از راهکار مدیریت خطر ترک هیدروژنی باشد. مقدار دما باید از WPS یا دستور مهندسی دریافت شود و گرم کردن سلیقهای قطعه روش استانداردی نیست.
اندازهگیری دمای بین پاس
در تمرینهای Multi-Pass، مفهوم حداقل و حداکثر Interpass Temperature و روش کنترل دمای سطح در زمان مناسب معرفی میشود.
آموزش جوشکاری برق در محیط کارگاهی و فضای باز
SMAW به گاز محافظ خارجی وابسته نیست و به همین دلیل در بسیاری از عملیات Outdoor کاربرد زیادی دارد، اما این موضوع به معنی بیاثر بودن باد، باران، رطوبت و آلودگی محیط نیست.
کنترل شرایط محیط قبل از شروع Arc
- قطعه نباید بدون ارزیابی لازم خیس باشد.
- الکترود باید در شرایط مناسب نگهداری شده باشد.
- مواد قابل اشتعال از ناحیه Hot Work دور شوند.
- کابلها از مسیرهای آسیبپذیر عبور داده نشوند.
- تهویه محل کار بررسی شود.
خطر جوشکاری در محیط مرطوب
رطوبت میتواند خطر شوک الکتریکی را افزایش دهد. انجام جوشکاری در محل خیس یا شرایط ویژه محیطی نیازمند کنترلهای ایمنی متناسب است و نباید مانند یک تمرین معمولی کارگاه تلقی شود.
ایمنی جوشکاری برق، HSE و تجهیزات حفاظت فردی
خطرات جوشکاری فقط محدود به برقگرفتگی نیست. تشعشع Arc، فلز مذاب، دود جوش، آتش، جرقه، صدای سنگزنی و سطوح داغ همگی باید در ارزیابی خطر در نظر گرفته شوند.
وسایل حفاظت فردی جوشکار
- کلاه جوشکاری با فیلتر مناسب
- عینک ایمنی برای عملیات سنگزنی
- دستکش چرمی مناسب جوشکاری
- لباس مقاوم در برابر شعله
- کفش ایمنی مناسب
- محافظ گوش هنگام عملیات پرصدا
- حفاظت تنفسی در صورت نیاز براساس ارزیابی خطر
کنترل دود جوشکاری
تهویه عمومی یا Local Exhaust باید متناسب با نوع عملیات و مواد مصرفی در نظر گرفته شود تا دود تا حد ممکن از Breathing Zone جوشکار دور شود. قرار دادن صورت مستقیم در مسیر Plume دود یکی از عادتهایی است که در کلاس اصلاح میشود.
آموزش برش، سنگزنی و آمادهسازی قطعات فولادی
جوشکار حرفهای باید بتواند پیش از شروع Weld، قطعه را دقیق اندازهگیری و آماده کند. بخش عملی کلاس شامل کار اصولی با ابزارهای برش و سنگزنی نیز میشود.
مهارتهای آمادهسازی قبل از جوش
- انتخاب صفحه برش متناسب با ابزار و کاربرد
- بررسی سالم بودن Guard
- برش مستقیم Profile و Plate
- حذف زنگ و آلودگی
- ایجاد Bevel
- صاف کردن Edge در صورت نیاز
- تمیزکاری محل Tack و Weld
تمرین ساخت Bevel برای Groove Weld
هنرجو روی Plate تمرینی پخ ایجاد میکند، زاویه را بررسی میکند و سپس دو قطعه را با Root Opening تعیینشده Fit-Up میکند.
آشنایی با برش پلاسما برای آمادهسازی قطعات
Plasma Cutting یکی از روشهای متداول برش فلزات رسانا است. در بخش تکمیلی، هنرجو با منطق عملکرد Plasma Arc، اهمیت Air Supply، Current، Travel Speed و Torch Distance آشنا میشود.
اثر جریان و سرعت حرکت روی کیفیت Kerf
پارامترهای برش باید براساس مشخصات دستگاه، ضخامت و جنس قطعه انتخاب شوند. سرعت نامتناسب میتواند باعث افزایش Dross یا کاهش کیفیت لبه شود.
تمیزکاری لبه برش قبل از Fit-Up
پس از Plasma Cutting، در صورت نیاز Dross و Oxide از لبه برداشته میشود تا سطح مناسب برای Fit-Up و Welding ایجاد شود.
مقایسه SMAW با TIG، MIG/MAG و سایر فرآیندهای جوشکاری
در کنار آموزش تخصصی SMAW، هنرجو با فرآیندهای دیگر نیز آشنا میشود تا بداند برای هر پروژه یک فرآیند ثابت بهترین انتخاب نیست. مجموعه دورههای مرتبط در بخش آموزش جوش و برش سایت کامتک قابل بررسی است.
تفاوت جوشکاری TIG با SMAW
در GTAW یا TIG قوس توسط الکترود تنگستن غیرمصرفی ایجاد میشود و در صورت نیاز Filler Metal جداگانه به حوضچه اضافه میشود. گاز محافظ نیز از ناحیه Weld محافظت میکند. TIG برای اتصالاتی که کنترل دقیق، تمیزی و کیفیت ظاهری اهمیت زیادی دارد کاربرد گستردهای دارد.
چه زمانی TIG انتخاب مناسبی است؟
جوشکاری استنلس استیل، بسیاری از اتصالات آلومینیوم و قطعات ظریف از کاربردهای رایج TIG هستند؛ البته انتخاب فرآیند نهایی باید براساس جنس، ضخامت، کیفیت موردنیاز و شرایط تولید انجام شود.
تفاوت MIG/MAG با الکترود دستی
در فرآیند GMAW یا MIG/MAG سیم الکترود بهصورت پیوسته توسط Wire Feeder وارد Arc میشود و یک گاز خارجی از حوضچه محافظت میکند. نبود توقف مکرر برای تعویض الکترود میتواند نرخ تولید را در بسیاری از کاربردها افزایش دهد.
انتخاب فرآیند براساس شرایط پروژه
| فرآیند | ویژگی اصلی | نمونه کاربرد |
|---|---|---|
| SMAW | تجهیزات نسبتاً ساده و قابلیت استفاده در محیطهای مختلف | سازه، نصب، تعمیرات و کارگاه |
| GTAW | کنترل دقیق و کیفیت بالا | استنلس، آلومینیوم و قطعات حساس |
| GMAW | سیم پیوسته و Productivity مناسب | ساخت و تولید کارگاهی |
| SAW | قوس زیر Flux و نرخ رسوب بالا | قطعات ضخیم و خطوط جوش طولانی |
آشنایی با جوشکاری زیرپودری SAW
Submerged Arc Welding یک فرآیند با نرخ رسوب بالا است که Arc زیر لایهای از Flux قرار دارد. این روش بیشتر در تولید صنعتی، قطعات ضخیم، مخازن، تیرورق و خطوط جوش طولانی کاربرد دارد و میتواند بهصورت مکانیزه اجرا شود.
تفاوت Flux در SAW و SMAW
در SMAW مواد Flux بهصورت پوشش اطراف الکترود قرار دارند، اما در SAW Flux بهصورت جداگانه روی مسیر جوش قرار میگیرد و Arc در زیر آن تشکیل میشود.
چرا SAW جایگزین مستقیم SMAW نیست؟
دسترسی به Joint، Position، شکل قطعه، حجم تولید و نوع تجهیزات باعث میشوند هر فرآیند محدوده کاربرد مخصوص خود را داشته باشد.
آشنایی با جوشکاری پلاسما PAW
Plasma Arc Welding یا PAW فرآیند تخصصیتری است که در آن Arc توسط Orifice نازل محدود و متمرکز میشود. PAW بیشتر در کاربردهای دقیق، مکانیزه و خطوط تولید تخصصی مطرح است.
تفاوت قوس PAW و TIG
در PAW محدود شدن Arc توسط Nozzle باعث افزایش تمرکز قوس میشود. ساختار Torch، تنظیم گاز و تجهیزات آن نیز با TIG معمولی تفاوت دارد.
جایگاه PAW در مسیر آموزشی
PAW در این دوره بهصورت شناخت فرآیند معرفی میشود و آموزش عملی تخصصی آن نیازمند تجهیزات و برنامه آموزشی مستقل است.
آشنایی با جوشکاری مقاومتی نقطهای
Resistance Spot Welding برخلاف SMAW از یک Arc باز استفاده نمیکند. حرارت عمدتاً در اثر مقاومت الکتریکی در محل تماس ورقها هنگام عبور جریان بالا و اعمال فشار ایجاد میشود.
سه متغیر مهم Spot Welding
- Welding Current
- Weld Time
- Electrode Force
کاربرد Spot Welding در صنعت
این فرآیند در تولید قطعات ورقی، بدنه خودرو، کابینها و تولید سری کاربرد فراوان دارد.
کار با موتورجوش و Welder Generator در پروژه سیار
در محلهایی که شبکه برق مناسب در دسترس نیست، از Welder Generator یا موتورجوش استفاده میشود. این دستگاه برای تأمین مشخصات الکتریکی موردنیاز Welding طراحی شده است.
بررسیهای قبل از راهاندازی موتورجوش
- سطح روغن و سوخت
- وضعیت تهویه موتور
- سلامت کابل و کانکتورها
- Work Clamp
- ظرفیت دستگاه
- محدوده جریان الکترود
تفاوت موتورجوش با Generator عمومی
هر مولد برق عمومی الزاماً برای تغذیه مستقیم یک فرآیند جوشکاری طراحی نشده است. باید توان پیوسته، توان لحظهای، کیفیت خروجی و الزامات سازنده دستگاه جوش بررسی شوند.
سرویس اولیه و عیبیابی دستگاه جوش برای اپراتور
تعمیر برد دستگاه جوش یک تخصص مجزا است، اما جوشکار باید بتواند اشکالات ساده تجهیزات خود را تشخیص دهد تا مشکل کابل یا اتصال را به اشتباه خرابی دستگاه تصور نکند.
عیوب اولیه دستگاه و کابل جوشکاری
| علامت | علتهای محتمل | بررسی اولیه |
|---|---|---|
| قوس قطع و وصل میشود | اتصال ضعیف یا کابل آسیبدیده | کنترل Work Clamp و کانکتورها |
| کابل بیش از حد داغ میشود | سطح مقطع ناکافی یا اتصال با مقاومت بالا | بازرسی کابل و ترمینالها |
| الکترود مرتب میچسبد | جریان پایین، تکنیک یا اتصال نامناسب | کنترل Current، Arc و کابلها |
| دستگاه Thermal Trip میدهد | عبور از Duty Cycle یا تهویه ضعیف | کنترل زمان کار و مسیر هوا |
Duty Cycle دستگاه جوش چیست؟
Duty Cycle نشان میدهد دستگاه در شرایط تعریفشده توسط سازنده چه بخشی از یک دوره زمانی مشخص را میتواند در جریان معین زیر بار باشد. هنرجو یاد میگیرد اطلاعات پلاک و دفترچه دستگاه را بررسی کند و دستگاه را بیش از ظرفیت حرارتی آن تحت بار قرار ندهد.
ابزارهای مورد نیاز برای کلاس عملی جوشکاری برق
کارگاه باید به شکلی باشد که هنرجو فقط پشت دستگاه جوش قرار نگیرد و تمام مراحل واقعی کار از Preparation تا Inspection را تجربه کند.
تجهیزات اصلی تمرین SMAW
- دستگاه جوش اینورتر مناسب SMAW
- منبع AC/DC در صورت نیاز آموزشی
- Electrode Holder
- Work Clamp
- کابل جوشکاری مناسب
- الکترودهای مختلف برای تمرین
- Plate و Profile فولادی
- میز فلزی جوشکاری
- Clamp و گیره
- مینیفرز و سنگ فرز
- برس سیمی
- چکش سرباره
ابزار اندازهگیری و بازرسی
- Fillet Weld Gauge
- Bridge Cam Gauge
- کولیس
- گونیا
- زاویهسنج
- خطکش فلزی
- ابزار اندازهگیری دما در تمرین مربوط
- چراغ بازرسی
- ابزار مناسب Visual Inspection
مسیر یادگیری جوشکاری برق از مبتدی تا پیشرفته
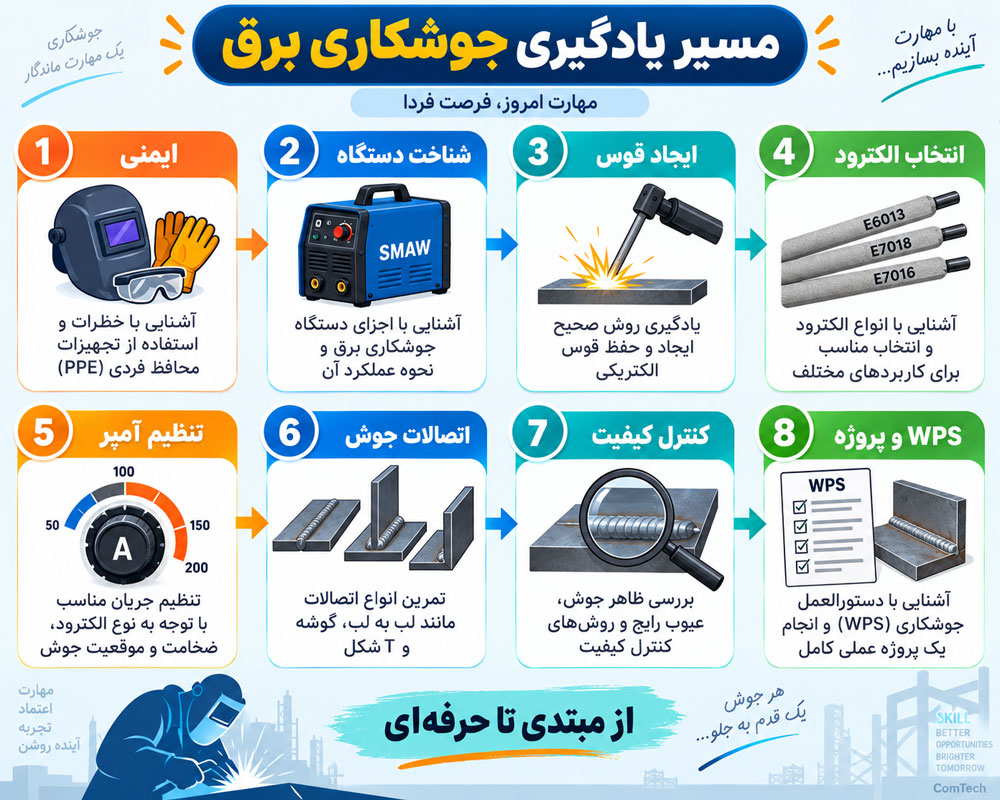
| مرحله | مهارت اصلی | تمرین عملی |
|---|---|---|
| پایه | ایمنی و شناخت تجهیزات | راهاندازی دستگاه |
| قوس | Arc Length و Current | Bead روی Plate |
| الکترود | انتخاب Classification و قطر | مقایسه چند الکترود |
| اتصال | Fillet و Butt | T-Joint و Groove |
| Position | PA، PB، PC و PF | Horizontal و Vertical |
| پیشرفته | Multi-Pass | Plate ضخیم |
| لوله | Pipe Fit-Up | Root، Fill و Cap |
| کیفیت | VT و Weld Gauge | تشخیص ناپیوستگیها |
| صنعتی | WPS و Welding Symbol | پروژه نهایی |
روش آموزش عملی جوشکاری برق در کامتک
روش یادگیری کلاس براساس چرخه نمایش مربی، اجرای هنرجو، بررسی نمونه، تحلیل ایراد و اجرای مجدد طراحی شده است. این ساختار باعث میشود هنرجو نتیجه تغییر تنظیمات و تکنیک خود را روی قطعه واقعی مشاهده کند.
اشکالیابی تکنیک هر هنرجو بهصورت جداگانه
اگر Weld Bead مناسب نباشد، ابتدا عامل محتمل بررسی میشود. ممکن است Current مناسب نباشد، Arc Length تغییر کند، Work Angle اشتباه باشد یا Travel Speed ثبات نداشته باشد.
تمرین تکراری برای ایجاد Hand Skill
جوشکاری یک مهارت حرکتی است. مطالعه مباحث فنی ضروری است، اما تا زمانی که هنرجو بارها Arc را روشن نکند، Weld Pool را مشاهده نکند و اتصال را تکرار نکند، Hand Skill شکل نمیگیرد.
پروژههای عملی دوره جوشکاری برق برای بازار کار
تمرینهای نهایی شبیه فعالیت واقعی کارگاه طراحی میشوند و فقط شامل ایجاد Weld نیستند. هنرجو باید اندازهگیری، برش، Preparation، Fit-Up، Tack، Welding و Visual Inspection را پشت سر هم انجام دهد.
نمونه پروژههای عملی هنرجویان
- ساخت چهارچوب فلزی
- ساخت پایه و براکت
- جوشکاری پروفیل
- اجرای T-Joint
- اجرای Butt Joint
- ساخت Corner Joint
- Multi-Pass روی Plate ضخیم
- تمرین تعمیر قطعه فولادی
- تمرین مقدماتی Pipe در سطح پیشرفته
پروژه نهایی از نقشه تا بازرسی
هنرجو باید ابعاد را مشخص کند، قطعات را آماده کند، Fit-Up و Tack انجام دهد، تجهیزات را تنظیم کند، اتصال را جوش دهد، Slag را پاک کند و در پایان Weld را از نظر ظاهری و ابعادی بررسی کند.
آشنایی با Qualification جوشکار براساس ISO 9606
ISO 9606-1 از استانداردهای شناختهشده آزمون صلاحیت جوشکار برای جوشکاری ذوبی فولاد است. در کلاس، هنرجو با مفهوم Welder Qualification و تفاوت آن با گواهی حضور یا پایان دوره آشنا میشود.
تفاوت مدرک آموزشی با Welder Qualification
گواهی پایان کلاس به معنی Qualification خودکار برای تمام پروژههای صنعتی نیست. در پروژهها ممکن است جوشکار ملزم باشد یک Test Piece مشخص را تحت شرایط کنترلشده اجرا کند و نتیجه طبق استاندارد یا الزامات قرارداد ارزیابی شود.
متغیرهای مؤثر بر محدوده Qualification
- Welding Process
- Plate یا Pipe
- نوع Weld
- Filler Metal Group
- Welding Position
- ضخامت نمونه
- قطر Pipe در آزمون مربوط
- جزئیات تعریفشده در استاندارد و روش آزمون
گواهینامه جوشکاری و تفاوت آن با مدرک ISO
سازمان ISO استاندارد تدوین و منتشر میکند و اصطلاح عمومی «مدرک ISO جوشکاری» نباید با Qualification جوشکار اشتباه گرفته شود. صلاحیت عملی جوشکار توسط مرجع یا مجموعهای که براساس الزامات مربوط صلاحیت انجام آزمون را دارد ارزیابی میشود.
آمادگی برای آزمون عملی جوشکاری
تمرین روی Position مشخص، کنترل Fit-Up، انتخاب صحیح Electrode، اجرای پایدار Pass و Visual Inspection میتواند هنرجو را برای شرکت در آزمونهای مهارتی تخصصی آمادهتر کند.
چرا سابقه تمرین قبل از Qualification مهم است؟
در Test Piece فرصت آزمون و خطای مداوم وجود ندارد؛ بنابراین تثبیت Hand Skill، کنترل Arc و آشنایی با Procedure پیش از شرکت در آزمون اهمیت دارد.
تواناییهای هنرجو پس از پایان دوره جوشکاری برق
- شناخت فرآیند SMAW و نحوه تشکیل Arc، Weld Pool و Slag
- راهاندازی دستگاه جوش و بررسی کابل و Work Clamp
- انتخاب الکترود متناسب با تمرین و Specification
- شناخت کاربرد عمومی E6010، E6011، E6013 و E7018
- انتخاب قطر الکترود متناسب با Joint و ضخامت
- تنظیم جریان جوشکاری در محدوده مناسب
- بررسی Polarity از روی دیتاشیت یا WPS
- ایجاد و حفظ Arc پایدار
- کنترل Work Angle و Travel Angle
- تنظیم Travel Speed
- مشاهده و کنترل Weld Pool
- آمادهسازی سطح فولاد
- کار با ابزارهای برش و سنگزنی
- اجرای T-Joint و Butt Joint
- اجرای Fillet Weld
- آمادهسازی Groove Joint
- اجرای Multi-Pass Weld
- پاکسازی Slag بین Passها
- شناخت Positionهای اصلی جوشکاری
- تمرین Vertical-Up در سطح مناسب
- آشنایی با Overhead Welding
- آشنایی با Pipe Fit-Up و Pipe Welding
- تشخیص Porosity و Undercut
- تشخیص Slag Inclusion و Lack of Fusion
- کار مقدماتی با Weld Gauge
- خواندن اطلاعات اصلی WPS
- شناخت Welding Symbolهای پایه
- آشنایی با Acceptance Criteria
- آشنایی با VT، PT، MT، UT و RT
- رعایت HSE و استفاده صحیح از PPE
- شناخت Duty Cycle دستگاه
- عیبیابی اولیه کابل و اتصالات
- اجرای پروژه کامل از Fit-Up تا Visual Inspection
چکلیست مهارت نهایی دوره آموزش جوشکاری برق
- میتواند دستگاه SMAW را بهدرستی راهاندازی کند.
- میتواند سلامت ظاهری کابل و کانکتورها را بررسی کند.
- میتواند الکترود مناسب تمرین را انتخاب کند.
- میتواند محدوده جریان توصیهشده را پیدا کند.
- میتواند Polarity را قبل از شروع بررسی کند.
- میتواند Arc را بدون چسبیدن مداوم الکترود حفظ کند.
- میتواند Bead نسبتاً یکنواخت اجرا کند.
- میتواند Travel Speed را کنترل کند.
- میتواند T-Joint را Fit-Up کند.
- میتواند Fillet Weld اجرا کند.
- میتواند اندازه Fillet را بررسی کند.
- میتواند Butt Joint را آماده کند.
- میتواند Slag را بین Passها پاک کند.
- میتواند Undercut و Porosity را شناسایی کند.
- میتواند علتهای محتمل Lack of Fusion را تحلیل کند.
- میتواند WPS آموزشی را بخواند.
- میتواند Welding Position را تشخیص دهد.
- میتواند نمونه خود را Visual Inspection کند.
- میتواند تجهیزات PPE مناسب را انتخاب و استفاده کند.
- میتواند پروژه عملی را با ترتیب صحیح اجرا کند.
بازار کار جوشکاری برق و فرصتهای شغلی SMAW
بازار کار جوشکاری برق محدود به یک صنعت نیست. SMAW همچنان در ساخت، نصب، تعمیر و نگهداری بسیاری از تجهیزات و سازههای فلزی استفاده میشود. بااینحال ارزش حرفهای جوشکار فقط به توانایی روشن کردن Arc وابسته نیست؛ کیفیت Weld، سرعت اجرای اصولی، توانایی خواندن نقشه، رعایت HSE و Qualification موردنیاز پروژه نیز اهمیت دارند.
زمینههای کاری جوشکار برق
- کارگاههای ساخت سازه فلزی
- شرکتهای نصب و مونتاژ
- تعمیر و نگهداری صنعتی
- کارخانههای تولید تجهیزات
- پروژههای ساختمانی
- ساخت شاسی و فریم
- تعمیر ماشینآلات و قطعات فلزی
- ساخت محصولات فلزی سفارشی
- پروژههای Pipe Welding پس از کسب مهارت تخصصی
- آزمونهای Qualification پروژهای
چرا نقشهخوانی و WPS ارزش شغلی جوشکار را بیشتر میکند؟
در کار حرفهای انتظار میرود جوشکار بتواند دستور کار را دقیق اجرا کند. شناخت Welding Symbol، Position، Joint Detail و WPS باعث میشود کار از حالت تجربی صرف خارج شده و به اجرای کنترلشده نزدیک شود.
اشتباهات رایج هنرجویان در شروع یادگیری جوشکاری
بخشی از سرعت پیشرفت هنرجو به حذف عادتهای اشتباه اولیه وابسته است. در کلاس این رفتارها از همان جلسات اول اصلاح میشوند.
خطاهایی که کیفیت تمرین را پایین میآورند
- افزایش بیدلیل آمپر برای جلوگیری از چسبیدن الکترود
- نگاه کردن فقط به نوک الکترود و ندیدن Weld Pool
- حرکت سریع دست بدون کنترل Sidewallها
- تغییر مداوم Arc Length
- جوشکاری روی سطح زنگزده یا آلوده بدون Preparation لازم
- شروع Arc خارج از محل Weld
- اجرای Pass جدید روی Slag باقیمانده
- بیتوجهی به نوع و قطر Electrode
- تغییر چند پارامتر بهصورت همزمان بدون تحلیل نتیجه
روش اصلاح تکنیک در تمرین
برای یادگیری مؤثر، بهتر است در هر تمرین یک یا دو متغیر بهصورت هدفمند تغییر کنند. بهعنوان مثال ابتدا Current ثابت نگه داشته شود و Travel Speed اصلاح شود؛ سپس نتیجه دو Weld با یکدیگر مقایسه شود.
روش ارزیابی پیشرفت هنرجو در دوره SMAW
پیشرفت در جوشکاری فقط با تعداد الکترود مصرفشده سنجیده نمیشود. نمونههای تمرینی باید براساس معیارهای مشخص بررسی شوند.
موارد بررسی در هر Weld تمرینی
| معیار | موضوع ارزیابی |
|---|---|
| Arc Control | پایداری طول قوس و کاهش Stick |
| Bead Profile | یکنواختی عرض و ظاهر گرده |
| Toe Condition | بررسی Undercut، Overlap و Transition |
| Slag Removal | پاکسازی صحیح بین Passها |
| Dimensions | کنترل اندازه در تمرین مربوط |
| Consistency | توانایی تکرار نتیجه مناسب در چند نمونه متوالی |
چرا تکرارپذیری مهمتر از یک Weld اتفاقی خوب است؟
اگر هنرجو فقط یک بار یک نمونه خوب تولید کند ولی نتواند نتیجه را تکرار کند، هنوز کنترل فرآیند تثبیت نشده است. هدف تمرین این است که نتیجه مناسب تا حد امکان قابل تکرار شود.
استانداردهای مورد استفاده در آموزش جوشکاری برق
در محتوای آموزشی، هنرجو با مفهوم و کاربرد استانداردهای مرتبط آشنا میشود. از جمله منابع مهم میتوان به ISO 2560 برای طبقهبندی الکترودهای روکشدار در دامنه مربوط، ISO 5817 برای سطوح کیفیت ناپیوستگیهای جوش، ISO 6947 برای Positionهای جوشکاری و ISO 9606-1 برای آزمون صلاحیت جوشکار فولاد اشاره کرد.
استاندارد در کلاس چگونه استفاده میشود؟
هدف از معرفی استاندارد این نیست که هنرجو شماره استانداردها را حفظ کند. او باید بداند در کار صنعتی اطلاعاتی مانند Electrode Classification، Welding Position، Acceptance Criteria و Qualification از اسناد فنی استخراج میشوند.
نسخه استاندارد پروژه باید همیشه کنترل شود
استانداردها ممکن است بازنگری یا جایگزین شوند. در پروژه واقعی باید نسخهای که در قرارداد، WPS، Specification یا مدارک مهندسی پروژه ارجاع شده است ملاک قرار گیرد.
جمعبندی مسیر عملی کلاس جوشکاری برق
در دوره آموزش جوشکاری برق SMAW مسیر یادگیری از ایمنی، شناخت دستگاه و ایجاد Arc آغاز میشود و سپس به انتخاب الکترود، تنظیم آمپر، کنترل Weld Pool، اجرای Fillet و Groove، جوش چندپاس، Positionهای مختلف، عیبیابی Weld، WPS و پروژه عملی میرسد.
هنرجویی که این مسیر را با تمرین کافی طی کند، بهجای وابستگی به تنظیمات از پیش آماده، منطق فرآیند را بهتر درک میکند و میتواند برای هر تمرین ابتدا شرایط قطعه و اتصال را بررسی کرده و سپس تنظیمات مناسب را انتخاب کند.


