


کلاس آموزش انواع جوشکاری از پایه تا پیشرفته
آموزش انواع جوشکاری در آموزشگاه کامتک بهصورت مرحلهای و کارگاهی طراحی شده است؛ یعنی هنرجو از شناخت فلزات، آمادهسازی قطعه، اصول ایمنی و ایجاد قوس شروع میکند و به اجرای اتصالات صنعتی، تنظیم پارامترهای دستگاه، تشخیص عیوب و کنترل کیفیت جوش میرسد. در این مسیر، فرآیندهای مهمی مانند SMAW، MIG/MAG، TIG، FCAW، SAW، جوشکاری مقاومتی، اکسیاستیلن، جوشکاری لیزری، پلاسما و روشهای اتصال حالت جامد معرفی و براساس سطح دوره تمرین میشوند.
هدف کلاس این نیست که هنرجو فقط نام روشهای جوشکاری را حفظ کند؛ بلکه باید بتواند براساس جنس فلز، ضخامت قطعه، طراحی اتصال، موقعیت جوشکاری، کیفیت موردنیاز، سرعت تولید و شرایط پروژه فرآیند مناسب را انتخاب کند.
در بخش عملی، تمرینها از ایجاد Arc و اجرای Bead ساده آغاز میشوند و به Fillet Weld، Butt Joint، Groove Weld، Multi-Pass Welding، جوشکاری ورق نازک، صفحات ضخیم، استیل، آلومینیوم و فلزات رنگین میرسند. در کنار مهارت دست، انتخاب Filler، تنظیم Current و Voltage، کنترل Heat Input، آمادهسازی Joint، بازرسی چشمی و کار با Weld Gauge نیز آموزش داده میشود.
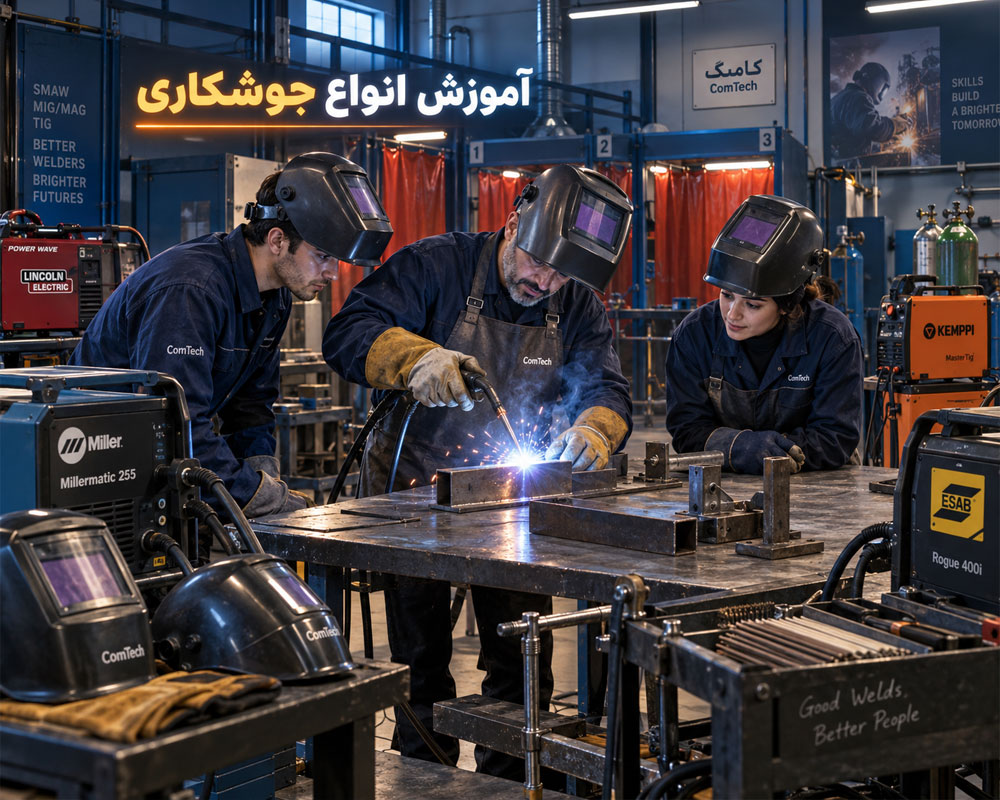
این دوره برای افرادی مناسب است که میخواهند جوشکاری را از صفر یاد بگیرند و همچنین برای افرادی که تجربه کارگاهی دارند اما قصد دارند تنظیم دستگاه، انتخاب الکترود و سیم جوش، Positionهای استاندارد، WPS، کنترل کیفیت و فرآیندهای مختلف را اصولیتر دنبال کنند.
هنرجویانی که علاقهمند به شناخت بخش الکتریکی تجهیزات صنعتی و مدارهای قدرت هستند، میتوانند در کنار این مهارت از مطالب دورههای آموزش برق نیز استفاده کنند.
شناخت انواع روش های جوشکاری و انتخاب فرآیند مناسب
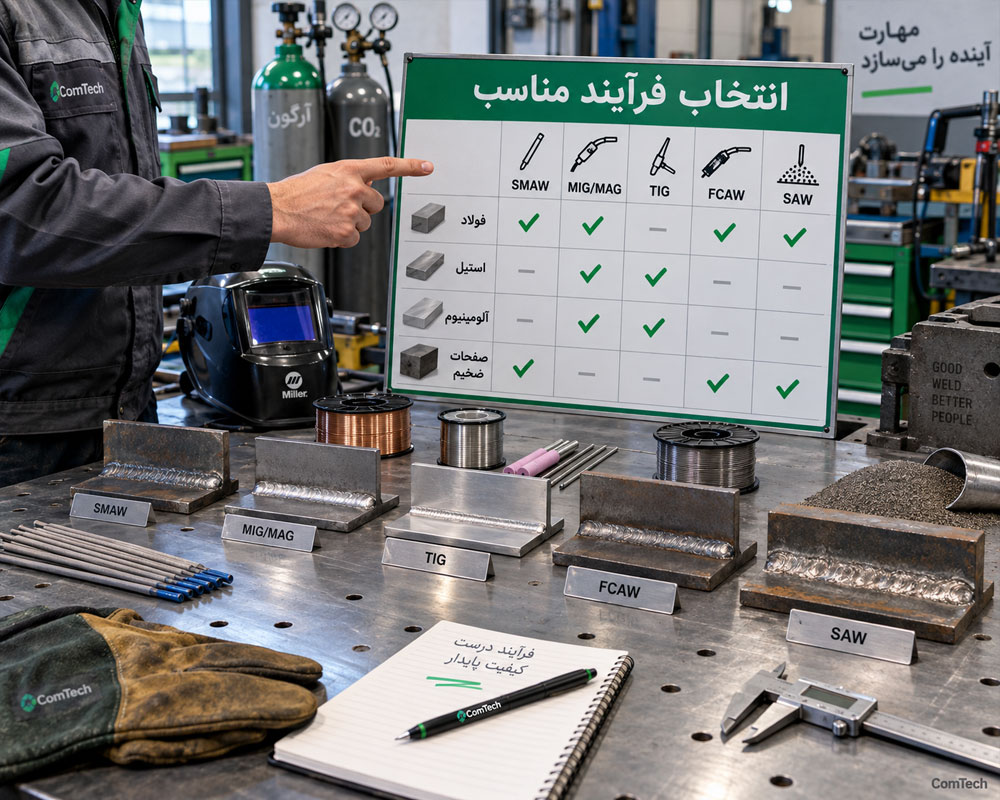
هیچ فرآیند جوشکاری را نمیتوان برای تمام پروژهها بهترین روش دانست. انتخاب صحیح به عواملی مانند فلز پایه، ضخامت، طراحی اتصال، دسترسی به محل Weld، Position، تیراژ تولید، شرایط محیطی، الزامات مکانیکی، ظاهر اتصال و هزینه تولید بستگی دارد.
| فرآیند | نام رایج | کاربرد آموزشی | ویژگی مهم |
|---|---|---|---|
| SMAW | جوشکاری برق | سازه، تعمیرات و فولاد | الکترود روکشدار و تجهیزات نسبتاً ساده |
| GMAW | MIG/MAG و جوش CO2 | خودرو، تولید و سازه | تغذیه پیوسته سیم جوش |
| GTAW | TIG یا آرگون | استیل، آلومینیوم و قطعات دقیق | کنترل دقیق Arc و Weld Pool |
| FCAW | سیم توپودری | سازه و تولید سنگین | نرخ رسوب بالا و سیم Flux-Cored |
| SAW | جوش زیرپودری | مخزن و صفحات ضخیم | تشکیل قوس زیر Flux |
| RSW | جوش نقطهای | ورق و بدنه خودرو | جریان زیاد همراه با نیروی الکترود |
| OAW | اکسیاستیلن | تعمیرات، Brazing و فلزکاری | تولید حرارت توسط شعله |
| LBW | جوشکاری لیزری | تولید دقیق و اتوماسیون | تمرکز بالای انرژی |
| FSW | اصطکاکی اغتشاشی | آلومینیوم و تولید صنعتی | اتصال حالت جامد بدون ذوب کامل فلز پایه |
تفاوت MIG و MAG در جوشکاری با سیم
MIG و MAG هر دو زیرمجموعه فرآیند GMAW هستند. تفاوت اصلی آنها به نوع گاز محافظ مربوط میشود. در MIG از گاز خنثی استفاده میشود، درحالیکه در MAG گاز فعال یا مخلوط حاوی گاز فعال بهکار میرود.
اصطلاح «جوش CO2» که در کارگاههای ایران رایج است، معمولاً به MAG با گاز دیاکسیدکربن یا مخلوطهای مناسب اشاره دارد و از نظر فنی نباید تمام فرآیندهای GMAW را MIG نامید.
استاندارد نام گذاری فرآیندهای جوشکاری
ISO 4063:2023 برای نامگذاری فرآیندهای جوشکاری، Brazing، Soldering و برش حرارتی و اختصاص شماره مرجع به فرآیندها کاربرد دارد. آشنایی با این ساختار هنگام خواندن WPS، نقشههای ساخت و مدارک فنی اهمیت پیدا میکند.
مسیر یادگیری جوشکاری از مبتدی تا سطح صنعتی
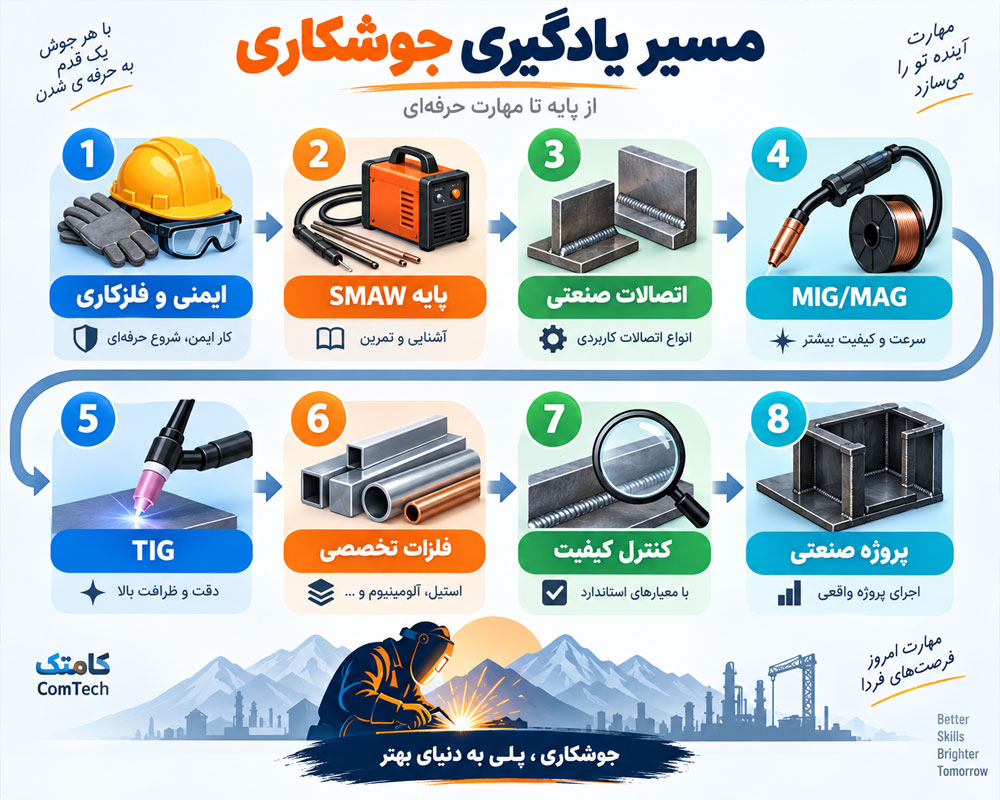
یادگیری جوشکاری زمانی نتیجه بهتری دارد که هنرجو مهارتها را با ترتیب صحیح تمرین کند. شروع همزمان چند فرآیند بدون تسلط بر Arc، Weld Pool، Joint و Position میتواند باعث سردرگمی شود.
به همین دلیل ابتدا ایمنی، فلزکاری، آمادهسازی اتصال، ایجاد قوس، کنترل حوضچه و اجرای اتصالات ساده آموزش داده میشوند و سپس هنرجو به سراغ MIG/MAG، TIG، فلزات تخصصی، WPS و کنترل کیفیت میرود.
مراحل عملی کلاس آموزش جوشکاری
| مرحله | موضوع آموزش | تمرین کارگاهی |
|---|---|---|
| ۱ | ایمنی و فلزکاری | برش، Grinding، تمیزکاری و Fit-Up |
| ۲ | SMAW پایه | ایجاد Arc و اجرای Bead |
| ۳ | اتصالات سازهای | Fillet، Butt و Groove Weld |
| ۴ | MIG/MAG | تنظیم Wire Feed، Voltage و Gas |
| ۵ | TIG | کنترل Torch، Tungsten و Filler |
| ۶ | فلزات تخصصی | استیل و آلومینیوم |
| ۷ | کنترل کیفیت | VT و اندازهگیری با Weld Gauge |
| ۸ | اجرای صنعتی | خواندن WPS و اجرای پروژه نهایی |
تکرار تمرین تا رسیدن به کنترل حوضچه جوش
در هر مرحله، نمونه اجراشده توسط هنرجو بررسی میشود. اگر Arc ناپایدار، شکل گرده نامناسب، نفوذ ناکافی یا ناپیوستگی مشاهده شود، پارامترهای دستگاه و تکنیک حرکت اصلاح شده و همان اتصال دوباره اجرا میشود.
آموزش فلزکاری و آماده سازی قطعه قبل از جوش
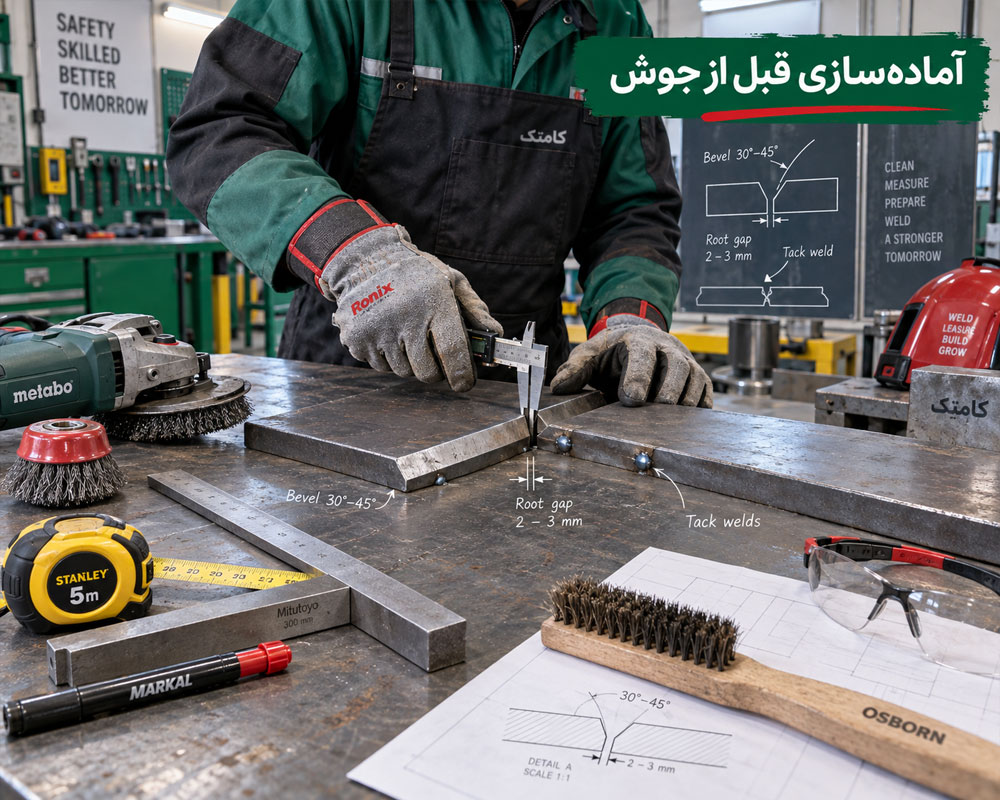
بخش قابلتوجهی از کیفیت جوش قبل از روشن کردن دستگاه تعیین میشود. برش نامناسب، Root Gap اشتباه، Alignment ضعیف، سطح چرب یا زنگزده و Tack Weld نامناسب میتوانند حتی با تنظیم صحیح دستگاه، نتیجه اتصال را تحت تأثیر قرار دهند.
برش تمیزکاری پخ زنی و Fit-Up اتصال
- اندازهگیری و علامتگذاری قطعات
- کار با متر، گونیا، کولیس و خطکش فلزی
- برش ورق، نبشی و پروفیل
- کار صحیح با فرز و مینیفرز
- حذف زنگ، رنگ، اکسید و آلودگی
- چربیزدایی سطح در فرآیندهای حساس
- ایجاد Bevel مناسب
- کنترل Root Face
- تنظیم Root Gap
- کنترل Alignment و Misalignment
- استفاده صحیح از Clamp و Fixture
- اجرای Tack Weld برای تثبیت اتصال
کنترل اتصال قبل از شروع جوشکاری
هنرجو یاد میگیرد قبل از ایجاد قوس، Joint را از نظر ابعاد و مونتاژ بررسی کند. بسیاری از مشکلات مربوط به Incomplete Penetration، Lack of Fusion و تغییر شکل از مرحله Fit-Up نامناسب شروع میشوند.
آموزش جوشکاری برق SMAW با الکترود دستی
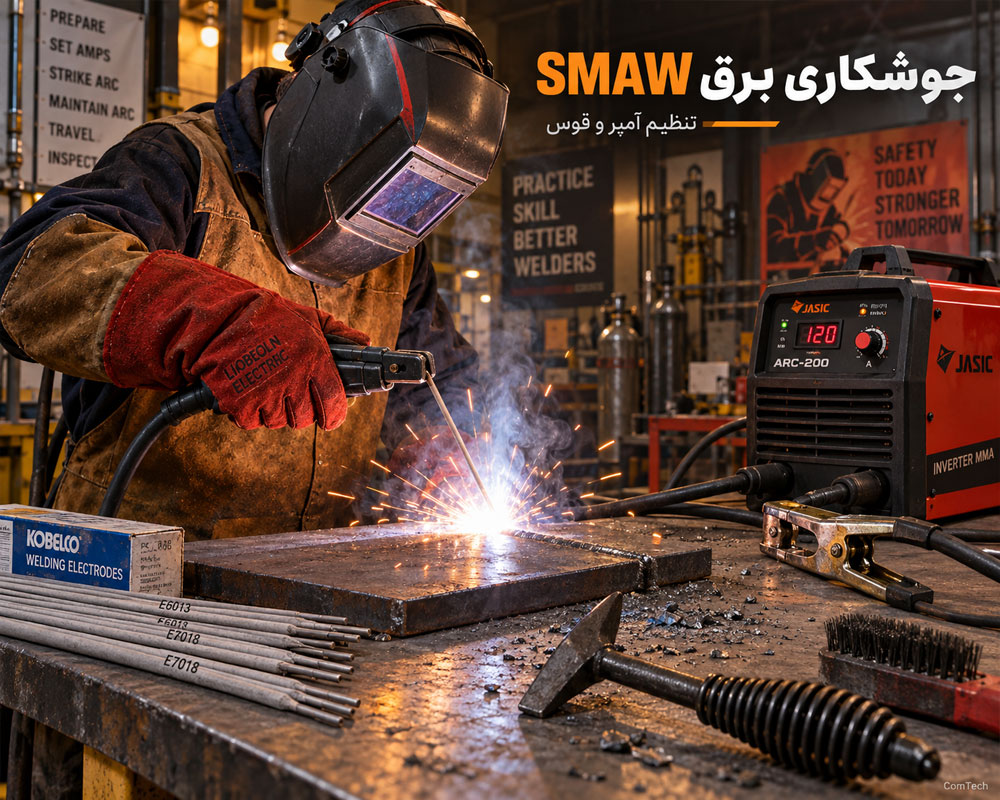
SMAW یا Shielded Metal Arc Welding یکی از مهمترین فرآیندها برای یادگیری اصول جوشکاری قوسی است. در این روش قوس بین الکترود روکشدار و فلز پایه تشکیل میشود و پوشش الکترود هنگام سوختن و ذوب شدن، گاز و Slag موردنیاز برای حفاظت از Weld Pool را ایجاد میکند.
شناخت الکترودهای 6013 و 7018 و تنظیم آمپر
در کلاس، هنرجو با الکترودهای متداول مانند E6013، E7018، E6010 و E6011 آشنا میشود و تفاوت آنها را از نظر کاربرد، رفتار قوس، نفوذ، قطبیت و شرایط نگهداری بررسی میکند.
- انتخاب قطر Electrode متناسب با ضخامت قطعه
- شناخت AC، DCEP و DCEN
- تنظیم Welding Current
- کنترل Arc Length
- کنترل Work Angle
- کنترل Travel Angle
- تنظیم Travel Speed
- شروع و پایان صحیح Pass
- پاکسازی Slag بین پاسها
تمرین ایجاد قوس بدون چسبیدن الکترود
تمرین اولیه با Strike کردن Arc و اجرای خطوط مستقیم آغاز میشود. هنرجو باید بتواند همزمان با کوتاه شدن الکترود، فاصله نوک الکترود تا حوضچه را حفظ کند تا قوس پایدار بماند.
آموزش جوش Fillet برای سازه های فلزی
Fillet Weld یکی از پرتکرارترین اتصالات در ساخت شاسی، چهارچوب، سازه فلزی، براکت، پایه و قطعات صنعتی است. در کلاس ابتدا T-Joint و Lap Joint آماده میشوند و سپس زاویه نگهداری الکترود و تقسیم حرارت بین دو عضو تمرین خواهد شد.
اندازه گیری ساق و گلویی جوش فیله
یک Fillet Weld فقط به دلیل ظاهر صاف، جوش قابل قبول محسوب نمیشود. اندازه Leg، پروفیل سطح، اتصال به Toe و الزامات Drawing یا WPS نیز باید بررسی شوند.
هنرجو با Fillet Weld Gauge نحوه کنترل ابعاد جوش را تمرین میکند.
رفع Undercut و Overlap در جوش Fillet
اگر در نمونه Undercut، Overlap یا Lack of Fusion مشاهده شود، عواملی مانند Current، زاویه الکترود، سرعت حرکت، Arc Length و توزیع حرارت بررسی میشوند تا علت احتمالی مشخص شود.
آموزش Butt Joint و Groove Weld چند پاسه
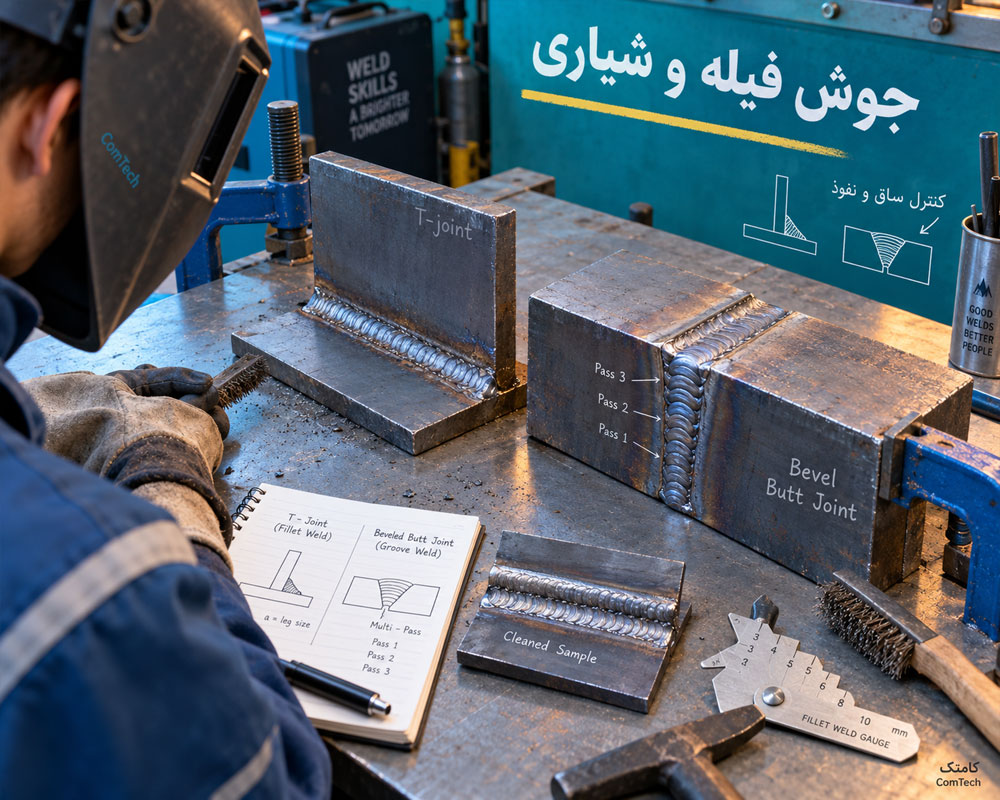
پس از تسلط اولیه بر Fillet، هنرجو وارد Butt Joint و Groove Weld میشود. در این مرحله Joint Preparation اهمیت بیشتری دارد و مفاهیم Root Gap، Bevel Angle، Root Face و Alignment بهصورت عملی بررسی میشوند.
اجرای Root Pass و Fill Pass و Cap Pass
در صفحات ضخیم، شیار معمولاً در چند Pass پر میشود. هنرجو با ترتیب لایهها شامل Root Pass، Hot Pass در کاربردهای مربوط، Fill Pass و Cap Pass آشنا میشود و روش پاکسازی بین پاسها را تمرین میکند.
کنترل Sidewall Fusion در جوش چند پاسه
هدف Multi-Pass فقط پر کردن فضای Groove نیست. هر Pass باید بهدرستی به دیواره شیار و Pass قبلی متصل شود. زاویه نامناسب، Heat Input ناکافی یا تمیزکاری ضعیف میتواند احتمال Lack of Fusion و Slag Inclusion را افزایش دهد.
آموزش موقعیت های جوشکاری تخت افقی عمودی و سقفی
جوشکار صنعتی باید بتواند رفتار حوضچه را در موقعیتهای مختلف کنترل کند. تمرین معمولاً از موقعیت Flat آغاز میشود و سپس Horizontal، Vertical و در سطح پیشرفته Overhead تمرین خواهد شد.
شناخت Positionهای PA تا PG در استاندارد ISO
ISO 6947:2019 موقعیتهای جوشکاری در تولید و آزمون را برای انواع اتصال تعریف میکند. اصطلاحاتی مانند PA، PB، PC، PD، PE، PF و PG هنگام خواندن WPS و مدارک پروژه اهمیت دارند.
تغییر زاویه و سرعت دست در Positionهای مختلف
یک تنظیم و تکنیک واحد برای تمام Positionها مناسب نیست. در موقعیت عمودی و سقفی، اثر جاذبه روی Weld Pool بیشتر احساس میشود و کنترل اندازه حوضچه، Travel Speed و Arc Length اهمیت بیشتری پیدا میکند.
آموزش جوشکاری MIG MAG و جوش CO2
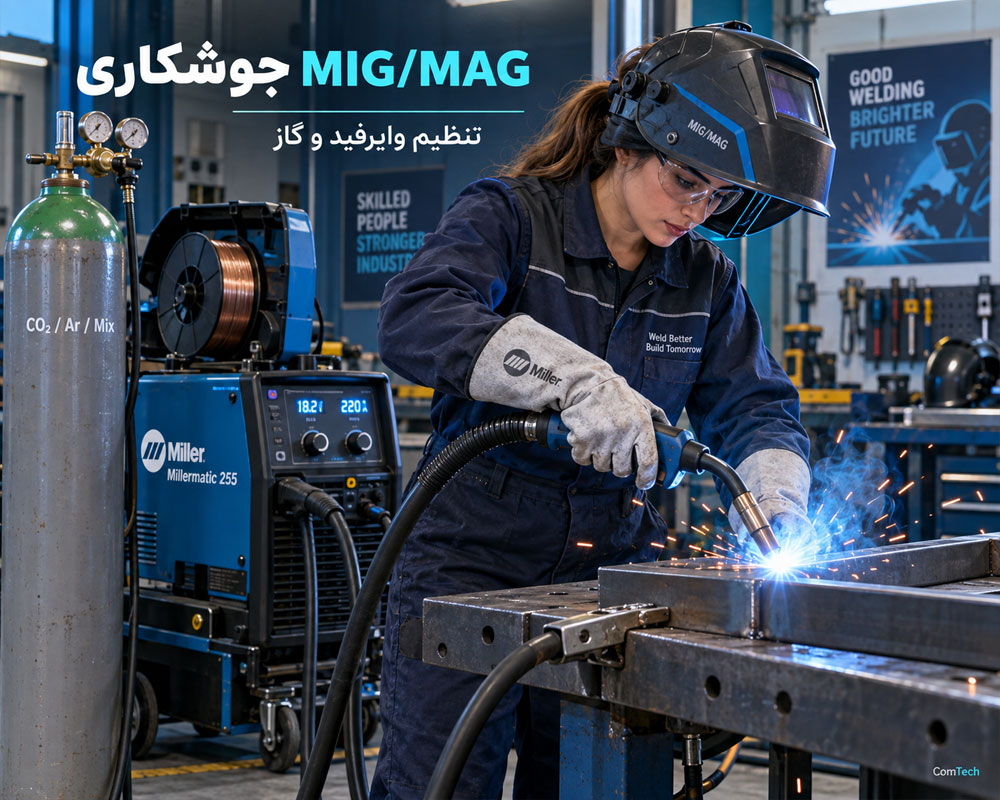
در فرآیند GMAW، سیم جوش بهصورت پیوسته توسط Wire Feeder وارد Torch میشود. سیم همزمان نقش Electrode و Filler را دارد و ناحیه Arc توسط گاز محافظ پوشانده میشود.
این روش در صنایع تولیدی، ساخت قطعات، بدنه خودرو، سازه فلزی و بسیاری از خطوط نیمهاتوماتیک کاربرد دارد.
تنظیم Wire Feed ولتاژ CTWD و گاز
هنرجو ارتباط بین پارامترهای اصلی را بررسی میکند:
- Wire Feed Speed
- Voltage
- Travel Speed
- CTWD یا فاصله نوک Contact Tip تا قطعه
- Gas Flow
- زاویه Torch
- نوع و قطر Wire
- Polarity مناسب
هدف این است که هنرجو بتواند تنظیم دستگاه را با توجه به ضخامت، سیم، گاز و رفتار Arc انجام دهد و صرفاً یک عدد ثابت را برای تمام پروژهها حفظ نکند.
شناخت Short Circuit و Spray Transfer
حالتهای انتقال فلز مانند Short Circuit، Globular، Spray و Pulsed Spray معرفی میشوند. امکان ایجاد هر Mode به نوع Power Source، سیم، گاز، جریان و سایر پارامترهای فرآیند وابسته است.
آموزش جوشکاری FCAW با سیم توپودری
FCAW یا Flux Cored Arc Welding از سیم لولهای حاوی مواد Flux استفاده میکند و بهدلیل نرخ رسوب مناسب، در بسیاری از پروژههای سازهای و تولید سنگین کاربرد دارد.
تفاوت Solid Wire و Flux-Cored Wire
هنرجو تفاوت سیم توپر و سیم توپودری، تشکیل Slag، الزامات Polarity و تفاوت سیمهای Self-Shielded و Gas-Shielded را در سطح کاربردی میآموزد.
پاکسازی Slag در جوش FCAW چند پاسه
در انواع FCAW که Slag تشکیل میشود، تمیزکاری کامل بین Passها اهمیت زیادی دارد. باقی ماندن Slag در شیار یا کنار Sidewall میتواند احتمال Inclusion را افزایش دهد.
آموزش جوشکاری آرگون TIG برای کارهای دقیق
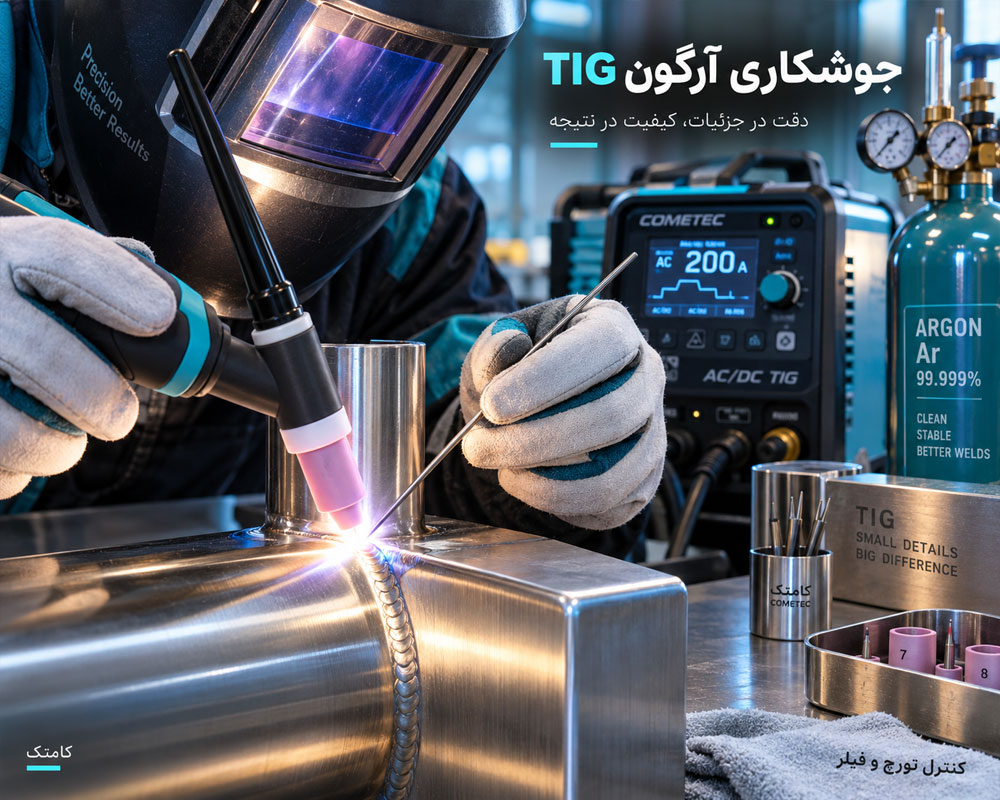
TIG یا GTAW از الکترود تنگستن غیرمصرفی برای ایجاد Arc استفاده میکند و در صورت نیاز Filler Rod بهصورت جداگانه به حوضچه اضافه میشود. این فرآیند برای استیل، آلومینیوم و بسیاری از اتصالات ظریف و دقیق کاربرد دارد.
شناخت TIG Torch تنگستن Filler و آرگون
- شناخت اجزای TIG Torch
- انتخاب Tungsten مناسب
- آمادهسازی صحیح نوک Tungsten
- شناخت Collet و Collet Body
- انتخاب Ceramic Cup مناسب
- تنظیم Shielding Gas
- کنترل فاصله Tungsten تا Weld Pool
- اضافه کردن منظم Filler Rod
- کنترل Post-Flow در کاربرد مناسب
هماهنگی تورچ و Filler در تمرین TIG
در TIG، دست Torch و دست Filler باید هماهنگ باشند. تمرینهای ابتدایی میتوانند ابتدا بدون Filler برای کنترل Arc و Pool انجام شوند و سپس اضافه کردن منظم Filler تمرین شود.
آموزش تنظیم DC TIG و AC TIG
نوع Current براساس جنس فلز و تجهیزات انتخاب میشود. در بسیاری از کاربردهای فولاد کربنی و Stainless Steel از DC TIG استفاده میشود، درحالیکه AC TIG یکی از روشهای اصلی جوشکاری آلومینیوم با GTAW است.
تنظیم Pulse Frequency و AC Balance
در دستگاههای پیشرفتهتر، تنظیماتی مانند Pulse Current، Background Current، Pulse Frequency، Duty Cycle، AC Frequency و AC Balance میتوانند برای کنترل رفتار قوس و Heat Input استفاده شوند.
تمام این تنظیمات باید متناسب با نوع دستگاه، Material، Tungsten و WPS انجام شوند.
جلوگیری از آلودگی Tungsten
تماس نوک Tungsten با Weld Pool یا Filler میتواند نوک الکترود را آلوده و قوس را ناپایدار کند. هنرجو نحوه جلوگیری از تماس و روش آمادهسازی مجدد Tungsten آلوده را تمرین میکند.
آموزش جوشکاری استیل با TIG MIG و SMAW
Stainless Steel در صنایع غذایی، دارویی، تجهیزات آشپزخانه صنعتی، پتروشیمی، لولهکشی و تجهیزات مقاوم به خوردگی کاربرد گسترده دارد.
در کلاس، گریدهای متداول مانند 304 و 316 معرفی میشوند تا هنرجو بداند عبارت «استیل» به یک فلز واحد محدود نمیشود.
انتخاب Filler و کنترل Heat Input در استیل
انتخاب Filler باید با Base Metal و الزامات پروژه هماهنگ باشد. کنترل Heat Input، Interpass Temperature، Shielding و سرعت حرکت در کاهش Distortion و اکسیداسیون شدید اهمیت دارد.
آموزش Back Purge در لوله استنلس استیل
در لولههای Stainless که کیفیت Root اهمیت دارد، مفهوم Back Purging برای حفاظت پشت جوش معرفی میشود. میزان و نحوه Purging باید براساس روش اجرایی و الزامات پروژه تعیین شود.
آموزش جوشکاری آلومینیوم با TIG و MIG
آلومینیوم به دلیل هدایت حرارتی نسبتاً بالا و وجود لایه اکسیدی سطح، رفتار متفاوتی با فولاد دارد. تمیزکاری، Filler مناسب، Shielding Gas و تنظیم حرارت از موضوعات مهم این بخش هستند.
تمیزکاری اکسید آلومینیوم قبل از Welding
سطح قطعه باید از روغن، گریس و آلودگی پاک شود. ابزار مورد استفاده برای تمیزکاری آلومینیوم نیز بهتر است بهطور اختصاصی برای همین فلز استفاده شود تا آلودگی آهنی به سطح منتقل نشود.
انتخاب AC TIG یا MIG برای آلومینیوم
TIG برای بسیاری از قطعات ظریف و کارهایی که کنترل دقیق اهمیت دارد مناسب است، درحالیکه MIG در کاربردهای تولیدی و ضخامتهای مناسب میتواند سرعت بالاتری فراهم کند. انتخاب نهایی به آلیاژ، ضخامت، Joint Design و مشخصات پروژه بستگی دارد.
آموزش جوشکاری مس و آلیاژهای مس
مس به دلیل هدایت حرارتی بالا، انرژی جوش را سریع از ناحیه اتصال دور میکند. بنابراین در قطعات ضخیم ممکن است نسبت به فولاد به انرژی و آمادهسازی متفاوتی نیاز داشته باشد.
انتخاب TIG MIG و Preheat برای مس
براساس نوع آلیاژ و ضخامت میتوان از TIG، MIG یا فرآیندهای تخصصی دیگر استفاده کرد. Preheat در بعضی کاربردها مفید یا ضروری است، اما مقدار آن باید از WPS یا الزامات فنی پروژه مشخص شود.
شناخت تفاوت مس خالص برنز و آلیاژهای مس
انتخاب Filler برای مس خالص، Bronze و سایر Copper Alloyها یکسان نیست. پیش از جوشکاری باید جنس دقیق Base Metal مشخص شود و مواد مصرفی متناسب با آن انتخاب شوند.
آموزش اتصال برنج با Welding و Brazing
برنج آلیاژی بر پایه مس و روی است. حرارت بالا میتواند باعث افزایش بخارات حاوی ترکیبات روی شود؛ بنابراین کنترل حرارت، انتخاب فرآیند و تهویه مؤثر در کار با Brass اهمیت زیادی دارد.
تفاوت Brazing با Fusion Welding برنج
در بعضی قطعات برنجی، Brazing میتواند نسبت به ذوب کامل Base Metal مناسبتر باشد. در Brazing فلز پایه ذوب نمیشود و Filler با دمای ذوب پایینتر، اتصال را ایجاد میکند.
این موضوع در مهارتهای ظریف فلزکاری نیز اهمیت دارد و هنرجویان علاقهمند به کار با فلزات گرانبها میتوانند مطالب آموزش طلا سازی را نیز بررسی کنند.
انتخاب Filler و Flux برای Brazing
مواد مصرفی باید براساس ترکیب فلز پایه، دمای کار، استحکام موردنیاز و شرایط سرویس انتخاب شوند. استفاده از Flux یا Filler نامناسب میتواند روی ترشوندگی، کیفیت سطح و استحکام اتصال اثر منفی بگذارد.
آموزش جوشکاری اکسی استیلن و کنترل شعله
در Oxyacetylene Welding حرارت توسط احتراق اکسیژن و استیلن ایجاد میشود. این مجموعه علاوه بر Welding، در Brazing، Heating و بعضی عملیات فلزکاری نیز کاربرد دارد.
شناخت کپسول رگولاتور شیلنگ و Torch
هنرجو با بخشهای اصلی سیستم شامل Cylinder، Regulator، Hose، Torch و تجهیزات ایمنی مربوط آشنا میشود. کنترل نشتی، شرایط نگهداری سیلندر و استفاده از تجهیزات ایمنی مناسب از مباحث ضروری این بخش هستند.
شناخت Neutral Oxidizing و Carburizing Flame
انواع شعله از نظر شکل و نسبت گازها معرفی میشوند و هنرجو میآموزد انتخاب Flame باید با نوع عملیات و فلز هماهنگ باشد.
مهارت Brazing لولههای مسی در بعضی رشتههای فنی دیگر نیز کاربرد دارد؛ برای نمونه در آموزش تعمیر یخچال اتصال صحیح لولههای مدار تبرید اهمیت زیادی دارد.
آموزش جوشکاری زیرپودری SAW برای صفحات ضخیم
در Submerged Arc Welding قوس زیر لایه Flux تشکیل میشود و معمولاً Arc مستقیماً قابل مشاهده نیست. SAW در جوشهای طولانی، تولید تیر، مخزن و صفحات ضخیم کاربرد دارد.
شناخت Wire Flux و سیستم حرکت SAW
ساختار کلی Power Source، Wire Feed، Flux Hopper، Travel Carriage و مسیر تشکیل Weld Pool معرفی میشود.
تفاوت SAW با SMAW و فرآیندهای دستی
SAW معمولاً مکانیزه یا اتوماتیکتر از SMAW است و قابلیت دستیابی به نرخ رسوب بالا را دارد. انتخاب Wire و Flux، طراحی Joint و پارامترهای دستگاه نقش مهمی در نتیجه فرآیند دارند.
آموزش جوشکاری نقطه ای Resistance Spot Welding
Resistance Spot Welding با عبور جریان بالا از محل تماس دو یا چند ورق و اعمال فشار توسط الکترودها، Nugget جوش را تشکیل میدهد. این فرآیند در صنعت خودرو، لوازم خانگی و تولید قطعات ورقی کاربرد گسترده دارد.
تنظیم Current زمان و نیروی الکترود
سه متغیر مهم در RSW شامل:
- Welding Current
- Weld Time
- Electrode Force
هستند. تغییر این پارامترها میتواند روی قطر Nugget، Expulsion، فرورفتگی سطح و استحکام اتصال اثر بگذارد.
کنترل سایش Electrode Tip
شکل و وضعیت سطح الکترود روی فشار و توزیع جریان اثر دارد. در بخش نگهداری، اهمیت Tip Dressing، تمیزکاری و بررسی وضعیت Electrode معرفی میشود.
آموزش جوشکاری لیزری و Fiber Laser Welding
Laser Beam Welding با تمرکز انرژی پرتو روی ناحیه اتصال، امکان ایجاد Weld با Heat-Affected Zone کنترلشده و سرعت بالا را در کاربردهای مناسب فراهم میکند.
سیستمهای Fiber Laser در بسیاری از تجهیزات صنعتی مدرن برای Welding، Cutting و Automation مورد استفاده قرار میگیرند.
شناخت Laser Source هد اپتیکی و Chiller
هنرجو با ساختار کلی سیستم شامل Laser Source، Optical Head، سیستم حرکت، Chiller، Shielding Gas، کنترلر و حفاظتهای ایمنی آشنا میشود.
ایمنی لیزر صنعتی قبل از کار عملی
آموزش جوشکاری اصطکاکی و Friction Stir Welding
جوشکاری اصطکاکی خانوادهای از فرآیندهای Solid-State Welding است که در آن برای ایجاد اتصال الزاماً فلز پایه بهطور کامل ذوب نمیشود.
تفاوت Friction Welding با FSW
در Rotary Friction Welding حرکت نسبی قطعات و فشار باعث ایجاد حرارت در سطح اتصال میشوند. در Friction Stir Welding یک ابزار چرخان غیرمصرفی در امتداد Joint حرکت کرده و با نرم کردن و جابهجایی پلاستیک Material، اتصال را شکل میدهد.
کاربرد FSW در آلومینیوم
FSW در بعضی سازههای آلومینیومی، صنایع حملونقل و کاربردهایی که کنترل Distortion اهمیت دارد استفاده میشود. اجرای عملی آن نیازمند دستگاه و Fixture تخصصی است.
شناخت روش های جوشکاری بدون Filler مصرفی
اصطلاح «جوشکاری بدون الکترود» برای همه فرآیندها دقیق نیست. برای مثال TIG الکترود تنگستن دارد اما Electrode مصرف نمیشود. در Spot Welding نیز الکترودهای مسی وجود دارند اما نقش Filler Metal ندارند.
مقایسه Laser Resistance Friction و Ultrasonic Welding
در این بخش هنرجو با فرآیندهایی آشنا میشود که الزاماً از سیم یا الکترود مصرفی برای ایجاد اتصال استفاده نمیکنند و انرژی اتصال ممکن است از لیزر، مقاومت الکتریکی، اصطکاک یا ارتعاش مکانیکی تأمین شود.
انتخاب روش اتصال براساس طراحی محصول
در تولید صنعتی، جنس فلز تنها معیار انتخاب نیست. تیراژ، Automation، طراحی Joint، دسترسی ابزار، Distortion، سرعت سیکل تولید و هزینه تجهیزات نیز روی انتخاب فرآیند اثر دارند.
آشنایی با Plasma Arc Welding یا PAW
Plasma Arc Welding از قوس محدود و متمرکزتری نسبت به GTAW معمولی استفاده میکند و در بعضی کاربردهای دقیق و سیستمهای مکانیزه مورد استفاده قرار میگیرد.
شناخت Pilot Arc و Torch پلاسما
ساختار کلی Torch، Orifice، Pilot Arc و گازهای مورد استفاده معرفی میشوند تا تفاوت فنی PAW و TIG برای هنرجو قابل درک باشد.
کاربرد PAW در تولید دقیق
PAW در پروژههایی که تمرکز قوس، کنترل مناسب انرژی و تکرارپذیری اهمیت دارد قابل استفاده است. بخش عملی این مبحث به وجود تجهیزات تخصصی در کارگاه بستگی دارد.
آشنایی با جوشکاری زیرآب و مسیر غواصی صنعتی
Underwater Welding یک تخصص مستقل، پرریسک و حرفهای است و نباید بهعنوان ادامه ساده آموزش جوشکاری سطحی در نظر گرفته شود.
AWS D3.6M:2017 الزامات مرتبط با جوشکاری سازهها و اجزای زیر آب را در شرایط مرتبط پوشش میدهد.
تفاوت Wet Welding و Dry Hyperbaric Welding
در Wet Welding فرآیند در تماس مستقیم با آب انجام میشود. در روش Dry یا Hyperbaric، محیط کنترلشدهتری پیرامون محل اتصال ایجاد میشود. انتخاب روش به طراحی پروژه، عمق، شرایط سازه و الزامات مهندسی بستگی دارد.
پیش نیازهای تخصصی جوشکاری زیر آب
آموزش عیوب جوش و روش پیدا کردن علت Defect
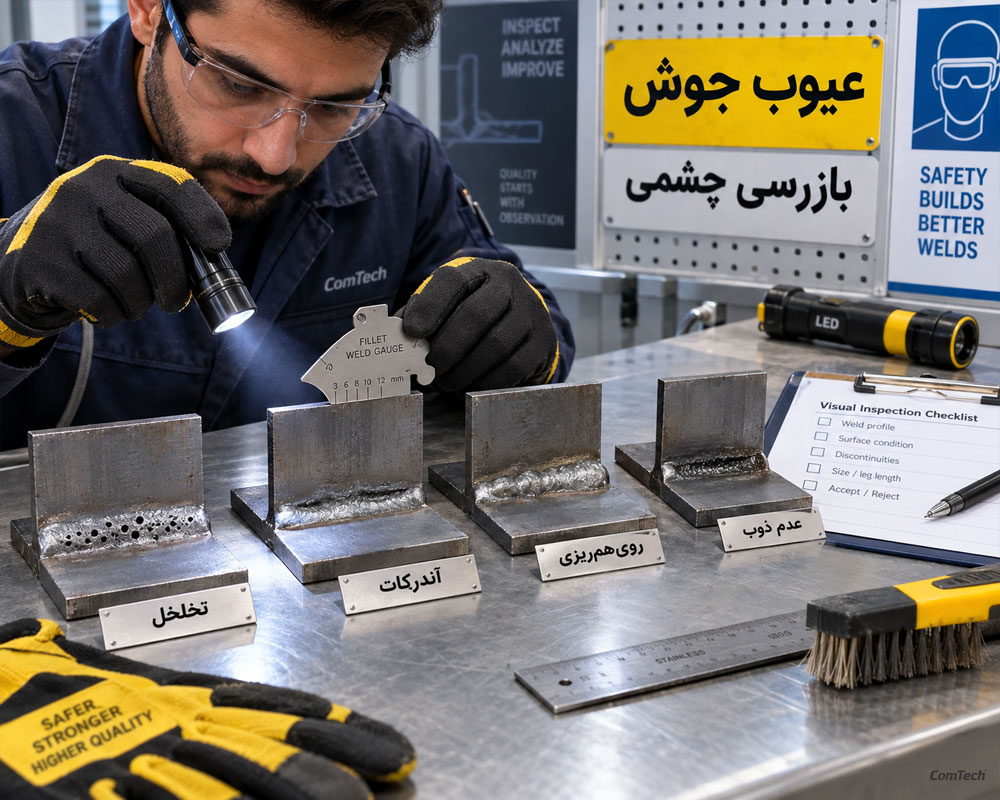
یکی از مهارتهای مهم جوشکار حرفهای این است که فقط Defect را نبیند، بلکه بتواند ارتباط آن را با Joint Preparation، Consumable، تنظیم دستگاه، Shielding و تکنیک جوشکار تحلیل کند.
عیوب رایج جوشکاری و عوامل ایجاد آنها
| ناپیوستگی | عوامل احتمالی | موضوع بررسی |
|---|---|---|
| Porosity | آلودگی، رطوبت یا Shielding نامناسب | تمیزکاری، گاز و Consumable |
| Undercut | Heat Input یا Travel نامتناسب | Current، Voltage و حرکت دست |
| Lack of Fusion | انرژی کم، زاویه نامناسب یا آلودگی | تمرکز Arc و آمادهسازی |
| Incomplete Penetration | Root Gap یا پارامتر نامناسب | Joint Design و Heat Input |
| Slag Inclusion | تمیزکاری یا تکنیک ضعیف | پاکسازی و Pass Sequence |
| Overlap | Travel Speed و زاویه نامناسب | کنترل Weld Pool |
| Crater | پایان نامناسب Pass | تکنیک پایان Weld |
| Spatter | Arc ناپایدار یا تنظیم نامناسب | Voltage، Current، Wire و Polarity |
اجرای دوباره نمونه بعد از تشخیص علت
هنرجو پس از مشاهده ناپیوستگی باید علت احتمالی را مشخص کند و سپس Sample را با تنظیم اصلاحشده مجدداً اجرا کند. این تمرین باعث میشود عیبیابی بهجای حفظ کردن جدولها، به یک مهارت عملی تبدیل شود.
آموزش بازرسی چشمی VT و اندازه گیری جوش
Visual Testing یا VT یکی از اولین مراحل کنترل بسیاری از اتصالات است. بازرسی چشمی تنها مشاهده Weld نهایی نیست و میتواند از قبل از شروع Welding آغاز شود.
بازرسی قبل حین و بعد از Welding
- بررسی تمیزی Base Metal
- کنترل Joint Preparation
- بررسی Root Gap و Alignment
- کنترل Filler و Electrode
- بررسی کیفیت بین Passها
- کنترل شکل Weld Profile
- مشاهده Undercut، Overlap و Porosity سطحی
- بررسی ابعاد Weld
کار با Weld Gauge و ابزار اندازه گیری
- اندازه Fillet Leg
- بررسی Reinforcement
- اندازهگیری Undercut
- کنترل Misalignment
- کنترل Bevel Angle
- اندازهگیری Root Gap
- بررسی Weld Profile
آموزش استاندارد ISO 5817 برای کیفیت جوش
ISO 5817:2023 برای جوشهای ذوبی فولاد، نیکل، تیتانیوم و آلیاژهای آنها در دامنه مشخص استاندارد، سطوح کیفیت B، C و D را برای Imperfectionها تعریف میکند. سطح B در این ساختار بالاترین سطح الزامات بین این سه Level است.
تفاوت Imperfection با Weld مردود
مشاهده یک ناپیوستگی بهتنهایی به معنی Reject شدن اتصال نیست. نوع، اندازه و تعداد Imperfection باید با Acceptance Criteria، Drawing، WPS و Code یا Standard پروژه مقایسه شود.
چرا ظاهر زیبا سلامت داخلی Weld را تضمین نمی کند
آشنایی با تست های NDT در کنترل جوش
هدف کلاس عمومی جوشکاری، تربیت بازرس NDT نیست؛ اما جوشکار حرفهای باید بداند هر روش آزمون غیرمخرب چه کاربرد کلی دارد.
شناخت VT PT MT UT و RT
- VT: بازرسی چشمی و ابعادی سطح اتصال
- PT: شناسایی ناپیوستگیهای باز به سطح روی مواد مناسب و غیرمتخلخل
- MT: آزمون ذرات مغناطیسی برای مواد فرومغناطیس
- UT: استفاده از امواج فراصوت برای بررسی ناپیوستگیهای داخلی در کاربرد مناسب
- RT: رادیوگرافی صنعتی که باید توسط افراد و مجموعههای دارای صلاحیت و کنترل ایمنی مربوط انجام شود
آشنایی با Bend Test Macro و Tensile Test
روشهای مخرب مانند Bend Test، Tensile Test و Macro Examination نیز معرفی میشوند تا هنرجو بداند ارزیابی کیفیت یک Weld میتواند فراتر از ظاهر سطح باشد.
آموزش خواندن WPS برای اجرای جوشکاری صنعتی
WPS یا Welding Procedure Specification سندی است که مشخص میکند یک Weld در محدوده تعیینشده باید با چه فرآیند، Material، Filler، Position و پارامترهایی اجرا شود.
اطلاعات اصلی WPS که جوشکار باید بخواند
- Welding Process
- Base Material
- Filler Metal
- Electrode یا Wire Classification
- Joint Design
- Welding Position
- Polarity
- Current Range
- Voltage Range در فرآیند مربوط
- Wire Feed Speed در فرآیند مربوط
- Shielding Gas
- Gas Flow در صورت درج
- Preheat Temperature
- Interpass Temperature
- Travel Speed
- Pass Sequence
- تکنیکهای ویژه درجشده در دستورالعمل
اجرای Sample براساس WPS تمرینی
در تمرین پیشرفته، هنرجو ابتدا اطلاعات WPS آموزشی را میخواند و سپس اتصال را در محدوده تعیینشده اجرا میکند. این روش کمک میکند تنظیم دستگاه از حالت حدس و سلیقه شخصی خارج شود.
آموزش علائم جوشکاری در نقشه های صنعتی
توانایی خواندن Welding Symbol برای فعالیت در کارگاههای ساخت، سازه و تولید اهمیت زیادی دارد. هنرجو باید بتواند از روی Drawing محل اتصال، نوع Weld و اندازه موردنیاز را تشخیص دهد.
شناخت Arrow Reference Line و Welding Symbol
مفاهیم اولیه شامل:
- Arrow
- Reference Line
- Fillet Symbol
- Groove Symbol
- Arrow Side
- Other Side
- اندازه Weld
- طول جوش
- Pitch در Weldهای منقطع
معرفی میشوند.
تبدیل نقشه جوش به قطعه واقعی
در تمرین کاربردی، چند Drawing ساده در اختیار هنرجو قرار میگیرد تا نوع Joint را تشخیص دهد، قطعات را Fit-Up کرده و برای Welding آماده کند.
آموزش Preheat Interpass و Heat Input
Preheat و Interpass Temperature برای تمام فولادها عدد یکسانی ندارند. نوع Material، ضخامت، Carbon Equivalent، Filler، Hydrogen Level، Joint Restraint و WPS در مقدار موردنیاز مؤثر هستند.
تاثیر Heat Input روی Weld و HAZ
Heat Input نامناسب میتواند روی اندازه Weld Pool، HAZ، Cooling Rate، Distortion و در بعضی مواد روی خواص اتصال تأثیر بگذارد.
هنرجو رابطه Current، Voltage و Travel Speed را بهصورت کاربردی بررسی میکند تا بداند افزایش یا کاهش هر متغیر چگونه میتواند انرژی ورودی را تغییر دهد.
اندازه گیری Preheat و Interpass Temperature
روش استفاده از ابزار مناسب اندازهگیری دما معرفی میشود تا هنرجو قبل از شروع Pass و بین لایهها بتواند شرایط قطعه را با الزامات WPS مقایسه کند.
ایمنی جوشکاری برق گاز لیزر و سنگ زنی
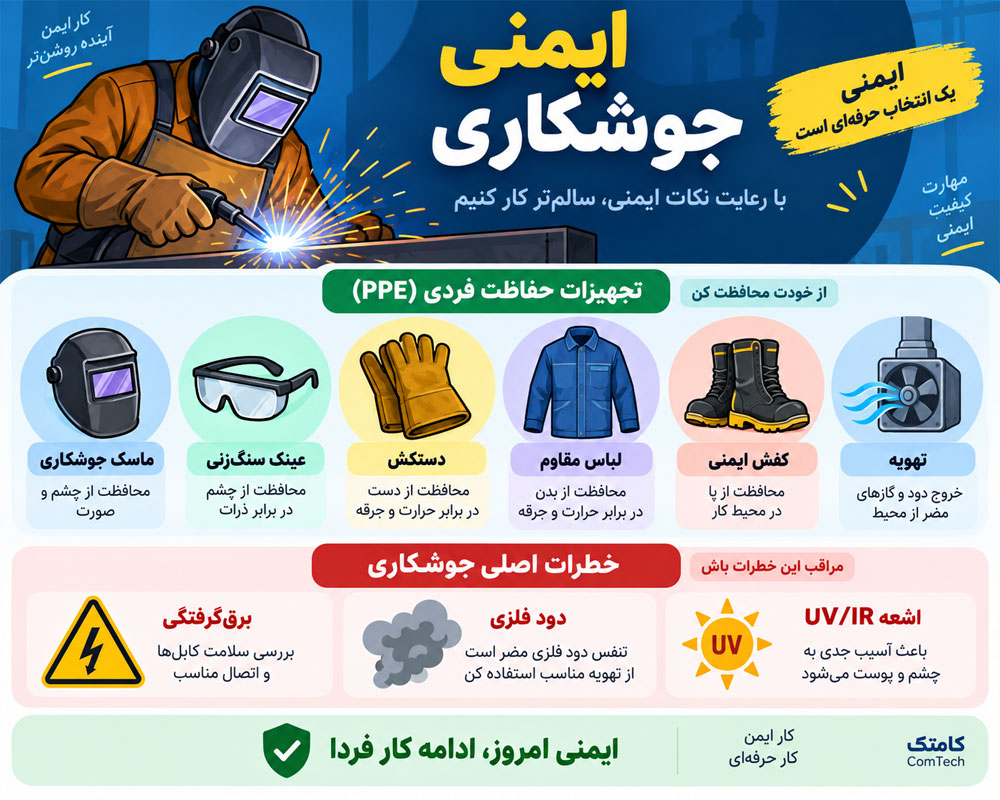
جوشکاری و عملیات مرتبط با خطراتی مانند برقگرفتگی، سوختگی، UV و IR، دود فلزی، پرتاب ذرات، صدای زیاد، آتشسوزی، انفجار، گازهای فشرده و آسیب چشمی همراه هستند.
تجهیزات حفاظت فردی مورد نیاز جوشکار
- Helmet یا ماسک جوشکاری مناسب فرآیند
- Lens با Shade مناسب
- عینک ایمنی برای Grinding
- Face Shield در عملیات مربوط
- دستکش مخصوص جوشکاری
- لباس مقاوم در برابر شعله
- کفش ایمنی
- محافظ گوش در محیط پرصدا
- تهویه عمومی یا موضعی مناسب
- حفاظت تنفسی در شرایطی که ارزیابی خطر آن را الزامی کند
کنترل دود جوش و تهویه موضعی
در محیطهای موردنیاز، Local Exhaust باید دود را تا حد امکان نزدیک منبع جمعآوری کند تا Fume وارد Breathing Zone جوشکار نشود.
ابزارهای مورد نیاز کارگاه آموزش جوشکاری
یادگیری حرفهای فقط به دستگاه جوش محدود نمیشود. هنرجو باید ابزارهای آمادهسازی، مونتاژ، اندازهگیری، بازرسی و ایمنی را نیز بشناسد.
تجهیزات اصلی برای تمرین Welding
- دستگاه SMAW Inverter
- دستگاه MIG/MAG
- Wire Feeder
- MIG/MAG Torch
- دستگاه AC/DC TIG
- TIG Torch
- Tungsten Electrode
- کپسول گاز مناسب
- Regulator و Flowmeter
- الکترودهای SMAW
- Solid Wire
- Flux-Cored Wire
- TIG Filler Rod
- میز جوشکاری
- Clamp و گیره
- فرز و مینیفرز
- چکش سرباره
- برس سیمی
- ابزار برش و آمادهسازی
ابزار اندازه گیری و بازرسی جوش
- Fillet Weld Gauge
- Bridge Cam Gauge
- کولیس
- خطکش فلزی
- گونیا
- زاویهسنج
- ابزار اندازهگیری دما
- چراغ بازرسی
- آینه بازرسی در کاربرد مناسب
- تجهیزات PT یا MT در کارگاه تخصصی
روش آموزش پروژه محور در کارگاه جوشکاری کامتک
در هر موضوع ابتدا مربی روش آمادهسازی و اجرای Joint را نمایش میدهد. سپس هنرجو همان تمرین را انجام داده و Sample از نظر ظاهر، ابعاد، Fusion و ناپیوستگیهای قابل مشاهده بررسی میشود.
عیب یابی نمونه جوش هر هنرجو
برای پیدا کردن علت Weld نامناسب، بررسی بهصورت مرحلهای انجام میشود:
- بررسی Base Metal و Joint Preparation
- بررسی Fit-Up و Tack Weld
- بررسی دستگاه و کابلها
- کنترل Electrode، Wire یا Filler
- کنترل Gas و Shielding در فرآیند مربوط
- بررسی Current، Voltage و Wire Feed
- بررسی Angle، Arc Length و Travel Speed
- اجرای مجدد Sample
تکرار پروژه تا تثبیت مهارت جوشکاری
پروژه های عملی دوره آموزش جوشکاری
پروژهها براساس سطح هنرجو انتخاب میشوند تا مهارتهای برش، اندازهگیری، Fit-Up، تنظیم دستگاه، Welding و Inspection در یک تمرین واقعی کنار هم قرار گیرند.
نمونه پروژه های قابل اجرا در کلاس
- ساخت چهارچوب با پروفیل فولادی
- ساخت پایه و براکت فلزی
- اجرای T-Joint
- اجرای Lap Joint
- اجرای Fillet Weld
- آمادهسازی Butt Joint
- اجرای Groove Weld پخدار
- Multi-Pass Welding روی Plate
- ساخت قطعه با MIG/MAG
- تمرین TIG روی Stainless Steel
- تمرین Aluminum Welding در سطح مناسب
- تعمیر یا بازسازی Sample فلزی
- کنترل ابعاد و ثبت نتیجه بازرسی
اجرای پروژه از برش تا Inspection
در پروژه نهایی، هنرجو باید Material را اندازهگیری و برش دهد، Joint را آماده کند، Fit-Up انجام دهد، دستگاه را تنظیم کند، Weld را اجرا کند و در پایان Visual Inspection و اندازهگیری را انجام دهد.
انتخاب فرآیند جوشکاری براساس جنس فلز
| فلز پایه | فرآیندهای رایج آموزشی | تمرکز اصلی |
|---|---|---|
| فولاد کم کربن | SMAW، MAG، FCAW | Fusion، Penetration و Position |
| Stainless Steel | TIG، MIG/MAG، SMAW | Heat Input و Shielding |
| آلومینیوم | AC TIG، MIG | Oxide Layer و Heat Control |
| مس | TIG، MIG و فرآیندهای تخصصی | هدایت حرارتی بالا |
| برنج | Brazing و روش متناسب با آلیاژ | کنترل حرارت و Fume |
چرا یک تنظیم برای همه فلزها مناسب نیست
ویژگیهایی مانند Thermal Conductivity، Melting Range، Oxide Layer، Alloy Composition، ضخامت و طراحی اتصال در Materialهای مختلف متفاوت هستند. به همین دلیل Gas، Filler، Current Type، Polarity و Heat Input باید براساس پروژه انتخاب شوند.
تمرین انتخاب فرآیند قبل از Welding
در سناریوهای تمرینی، Material، ضخامت، Joint و کیفیت موردنیاز به هنرجو اعلام میشود و او باید فرآیند مناسب، Consumable و تنظیمات اولیه را پیشنهاد کند.
آموزش گواهی و آزمون صلاحیت جوشکار
بین گواهی پایان دوره آموزشی و Welder Qualification تفاوت وجود دارد. پایان یک دوره مهارتی میتواند نشاندهنده شرکت و آموزش هنرجو باشد، اما صلاحیت جوشکار برای یک پروژه صنعتی معمولاً با آزمون عملی براساس Code یا Standard موردنظر ارزیابی میشود.
آشنایی با ISO 9606-1 برای آزمون جوشکار فولاد
ISO 9606-1:2012 استاندارد منتشرشده مربوط به آزمون صلاحیت جوشکار در Fusion Welding فولاد است. محدوده Qualification میتواند به عواملی مانند فرآیند، نوع اتصال، Filler، ضخامت، قطر و Position وابسته باشد.
تفاوت مدرک آموزشی با Qualification پروژه
ISO شخصاً برای هنرجوی یک آموزشگاه «مدرک جوشکاری» صادر نمیکند. آزمون صلاحیت باید توسط مجموعه یا مرجع مربوط و طبق استاندارد و الزامات پروژه انجام شود.
مهارت های هنرجو پس از دوره انواع جوشکاری
- شناخت فرآیندهای اصلی Welding و کاربرد هرکدام
- انتخاب فرآیند مناسب براساس Material و پروژه
- آمادهسازی قطعه با برش، Cleaning و Bevel
- اجرای Tack Weld و Fit-Up اصولی
- تنظیم دستگاه SMAW و انتخاب الکترود
- کنترل Arc Length و Travel Speed
- اجرای Fillet Weld روی T-Joint و Lap Joint
- آمادهسازی Butt Joint و Groove
- اجرای Multi-Pass Welding
- تنظیم MIG/MAG و Wire Feed
- تنظیم Shielding Gas در فرآیندهای مربوط
- کنترل Torch Angle در GMAW و GTAW
- کار با TIG و هماهنگی Torch و Filler
- شناخت AC TIG و DC TIG
- آمادهسازی Stainless و Aluminum
- آشنایی با FCAW و SAW
- آشنایی با Resistance Spot Welding
- شناخت Laser Welding و FSW
- تشخیص Porosity و Undercut
- تشخیص Lack of Fusion
- شناخت مشکلات Penetration
- کار با Weld Gauge
- خواندن اطلاعات اصلی WPS
- شناخت Welding Symbol
- آشنایی با VT، PT، MT، UT و RT
- شناخت Welding Positionها
- رعایت اصول HSE و PPE
- اجرای پروژه از Fit-Up تا Inspection
چک لیست آمادگی برای بازار کار جوشکاری
- نوع اتصال را تشخیص میدهد.
- میتواند قطعات را اندازهگیری و آماده کند.
- روش مناسب Cleaning را میشناسد.
- میتواند Root Gap و Alignment را کنترل کند.
- فرآیند مناسب را متناسب با پروژه پیشنهاد میدهد.
- Consumable متناسب با کار را تشخیص میدهد.
- پارامترهای اولیه دستگاه را تنظیم میکند.
- قوس و Weld Pool را کنترل میکند.
- Fillet Weld اجرا میکند.
- Butt Joint را برای Welding آماده میکند.
- در سطح آموزشدیده Multi-Pass اجرا میکند.
- ناپیوستگیهای ظاهری را تشخیص میدهد.
- با Weld Gauge اندازهگیری انجام میدهد.
- WPS ساده را میخواند.
- Welding Position را تشخیص میدهد.
- اصول PPE و ایمنی را رعایت میکند.
- میتواند نتیجه نامناسب Weld را تحلیل کند.
- پروژه را مرحلهبهمرحله اجرا میکند.
بازار کار جوشکاری در صنایع ساختمانی و تولیدی
مهارت جوشکاری در حوزههای متنوعی از جمله ساخت سازه فلزی، کارخانهها، خطوط تولید، تعمیر ماشینآلات، خودروسازی، تجهیزات صنعتی، تأسیسات، مخزنسازی، صنایع غذایی، لولهکشی صنعتی و تولید قطعات فلزی کاربرد دارد.
انتخاب تخصص مناسب باید براساس علاقه، سطح مهارت، صنعت هدف و الزامات شغلی انجام شود.
انتخاب شاخه تخصصی جوشکاری برای بازار کار
- SMAW: سازه، تعمیرات و پروژههای کارگاهی
- MIG/MAG: تولید، خودرو و ساخت قطعات
- TIG: استیل، آلومینیوم و کارهای دقیق
- FCAW: ساخت و تولید سنگین
- SAW: تولید صنعتی و صفحات ضخیم
- RSW: ورقکاری و صنعت خودرو
- Laser Welding: تولید دقیق و Automation
- Pipe Welding: مسیر تخصصی جوشکاری لوله
- Welding Inspection: مسیر تخصصی کنترل کیفیت و بازرسی
ترکیب مهارت Welding با نقشه خوانی صنعتی
جوشکاری زمانی به یک مهارت صنعتی کاملتر تبدیل میشود که هنرجو بتواند Drawing، Welding Symbol، WPS و Acceptance Criteria را نیز در سطح متناسب با وظایف خود بخواند.
استانداردهای کاربردی در آموزش حرفه ای جوشکاری
برای آشنایی هنرجو با ادبیات فنی صنعت، استانداردهای مرتبط در حد کاربرد کارگاهی معرفی میشوند.
| استاندارد | موضوع | کاربرد برای هنرجو |
|---|---|---|
| ISO 4063:2023 | نامگذاری فرآیندهای Welding و Allied Processes | شناخت کد و نام فرآیند در مدارک فنی |
| ISO 5817:2023 | Quality Level برای Imperfectionها در دامنه استاندارد | درک معیارهای کیفیت Weld |
| ISO 6947:2019 | Welding Position | شناخت PA، PB، PC، PF و سایر Positionها |
| ISO 9606-1:2012 | Qualification Testing جوشکار فولاد | آشنایی با مفهوم آزمون صلاحیت جوشکار |
یادگیری استانداردها با مثال واقعی کارگاه
هدف کلاس حفظ کردن بندهای استاندارد نیست. مفاهیم استاندارد در کنار Sample، Welding Position، Drawing، Weld Gauge و WPS توضیح داده میشوند تا هنرجو بداند هر اصطلاح در محیط واقعی کار چه کاربردی دارد.


