


کلاس آموزش جوشکاری CO2 از پایه تا حرفهای و ورود به بازار کار
آموزش جوشکاری CO2 در کامتک یک دوره مهارتی و کارگاهی برای یادگیری جوشکاری قوسی با سیم مصرفی و گاز محافظ است. آموزش از شناخت دستگاه، تجهیزات ایمنی، سیم جوش و گاز محافظ شروع میشود و سپس هنرجو وارد تنظیم پارامترها، کنترل تورچ، اجرای انواع اتصال، جوشکاری صفحات نازک و ضخیم، جوش چندپاسه، تشخیص عیوب و کنترل کیفیت میشود. ⚙️
در این کلاس هدف فقط روشن کردن دستگاه و ایجاد گرده جوش نیست. هنرجو یاد میگیرد Voltage، Wire Feed Speed، جریان جوش، Gas Flow، زاویه تورچ، CTWD و Travel Speed چگونه روی قوس، نفوذ، پاشش و شکل گرده اثر میگذارند و برای هر ضخامت و نوع اتصال چه تغییراتی باید انجام شود.
اصطلاح «جوشکاری CO2» در بازار ایران بسیار رایج است، اما زمانی که برای جوشکاری فولاد از CO2 یا مخلوطهای فعال آرگون و CO2 استفاده میشود، نام فنی فرآیند MAG است. در ISO 4063، فرآیند 135 به MAG با سیم توپر و فرآیند 131 به MIG با سیم توپر مربوط میشود. اصطلاح GMAW نیز نام عمومی این خانواده فرآیندها در سیستم نامگذاری آمریکایی است.
دوره از مباحث پایه مانند تشکیل قوس، قطبیت، سیم جوش و Shielding Gas آغاز میشود و در ادامه به تنظیم دستگاه، تکنیک Push و Pull، اتصالات Butt و Fillet، جوشکاری موقعیتی، عیبیابی جوش و اجرای پروژههای عملی میرسد. بخش مهمی از زمان آموزش در کارگاه سپری میشود تا هنرجو هر موضوع را روی قطعه واقعی تمرین کند.
برای آشنایی با سایر شاخههای این رشته میتوانید صفحه آموزش جوش و برش را نیز بررسی کنید.
تفاوت MIG و MAG و جوشکاری CO2 چیست؟
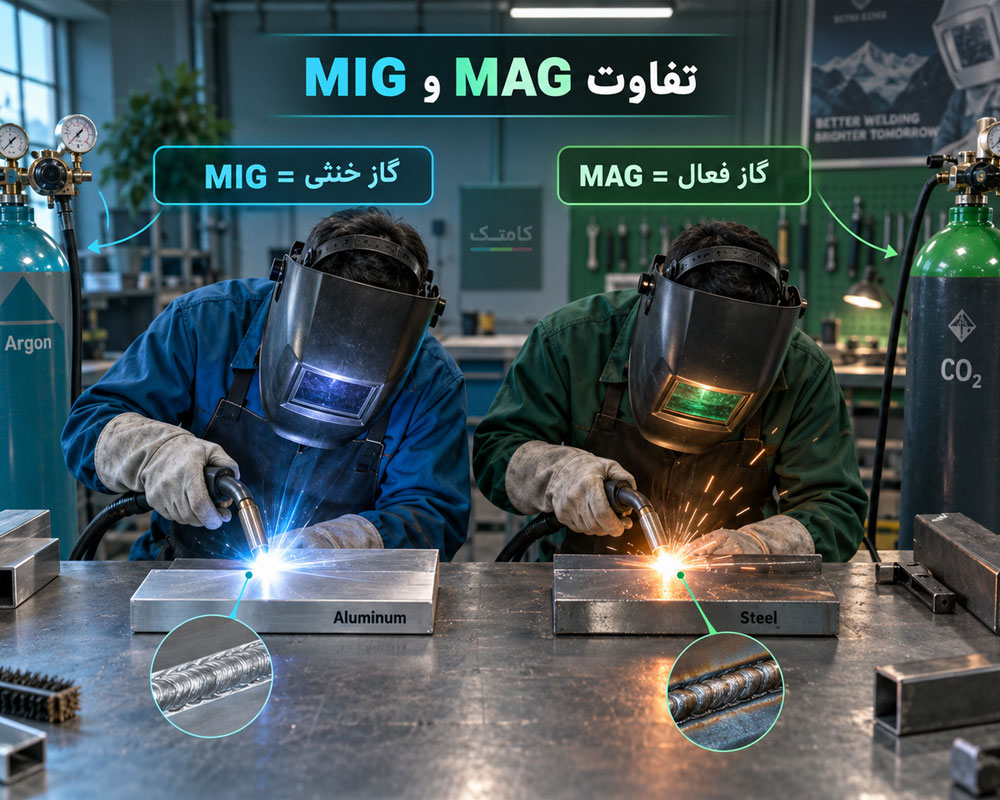
MIG و MAG هر دو از خانواده جوشکاری قوسی با الکترود سیمی پیوسته هستند. سیم از داخل تورچ وارد منطقه جوش میشود، همزمان جریان الکتریکی از Contact Tip به سیم انتقال پیدا میکند و گاز محافظ از اطراف قوس و حوضچه مذاب محافظت میکند.
تفاوت گاز محافظ در MIG و MAG
- MIG: از گاز محافظ خنثی مانند آرگون یا هلیوم استفاده میکند و برای فلزاتی مانند آلومینیوم و برخی آلیاژهای غیرآهنی کاربرد دارد.
- MAG: از گاز فعال مانند CO2 یا مخلوط آرگون و CO2 استفاده میکند و در جوشکاری فولادهای کربنی و کمآلیاژ بسیار رایج است.
- GMAW: اصطلاح عمومی Gas Metal Arc Welding برای این خانواده از فرآیندهای جوشکاری است.
- ISO 4063-131: فرآیند MIG با سیم توپر.
- ISO 4063-135: فرآیند MAG با سیم توپر.
چرا در بازار به MAG میگویند جوش CO2 یا MIG؟
در بسیاری از کارگاهها هر دستگاه جوش سیمی با نام MIG یا CO2 شناخته میشود، درحالیکه نوع گاز محافظ تعیین میکند فرآیند از نظر فنی MIG است یا MAG. دانستن این تفاوت هنگام خواندن WPS، نقشههای صنعتی، مدارک جوشکاری و استانداردها اهمیت بیشتری پیدا میکند.
شناخت دستگاه جوش CO2 و اجزای سیستم MIG/MAG
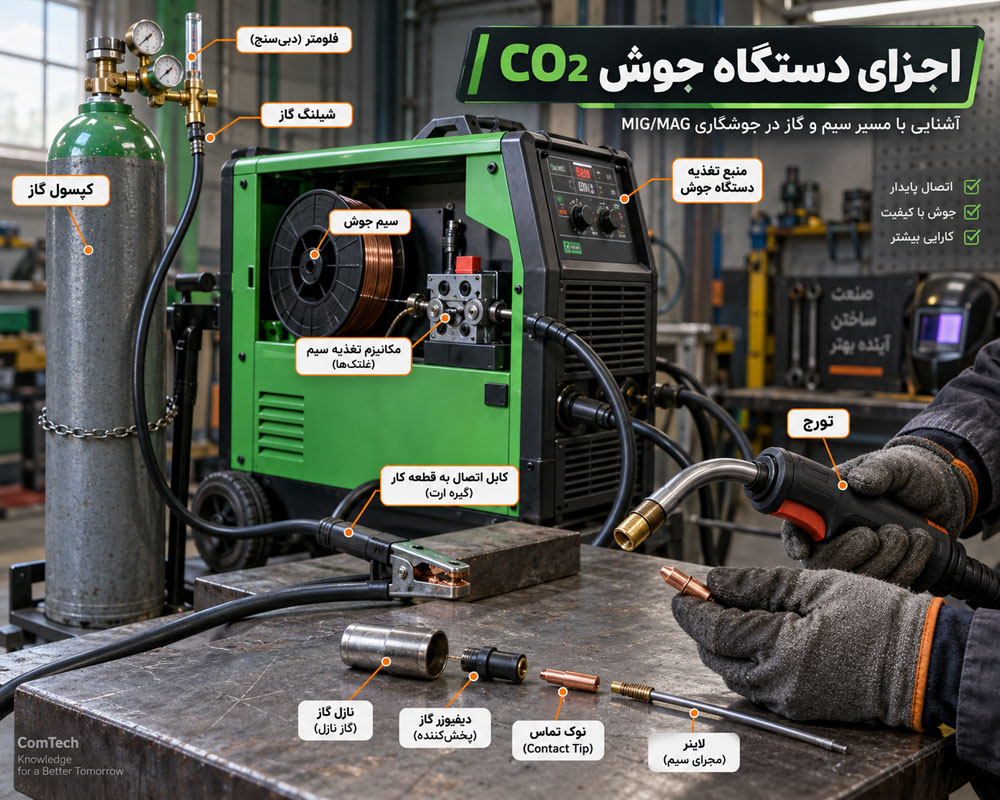
قبل از اجرای جوش، هنرجو مسیر کامل برق، سیم و گاز را در دستگاه میشناسد. این شناخت در عیبیابی مشکلاتی مانند تغذیه نامنظم سیم، Burn Back، ناپایداری قوس، تخلخل یا قطع شدن گاز بسیار کاربردی است.
قطعات اصلی دستگاه جوش MIG/MAG
- منبع تغذیه جوشکاری
- Wire Feeder یا واحد تغذیه سیم
- قرقره سیم جوش
- Drive Roll یا غلطک سیمکش
- تورچ MIG/MAG
- Contact Tip
- Gas Nozzle
- Gas Diffuser
- Liner تورچ
- کابل اتصال قطعه کار
- کپسول گاز محافظ
- Regulator و Flowmeter
- شیلنگ و مسیر انتقال گاز
باز کردن تورچ و شناخت قطعات مصرفی
در تمرین کارگاهی، اجزای تورچ باز و بسته میشوند تا هنرجو عملکرد Contact Tip، Nozzle، Diffuser و Liner را درک کند. Tip فرسوده میتواند انتقال جریان به سیم را ناپایدار کند و Liner کثیف، فرسوده یا خمشده نیز ممکن است باعث حرکت نامنظم سیم شود.
انتخاب سیم جوش مناسب برای فولاد، استیل و ضخامتهای مختلف
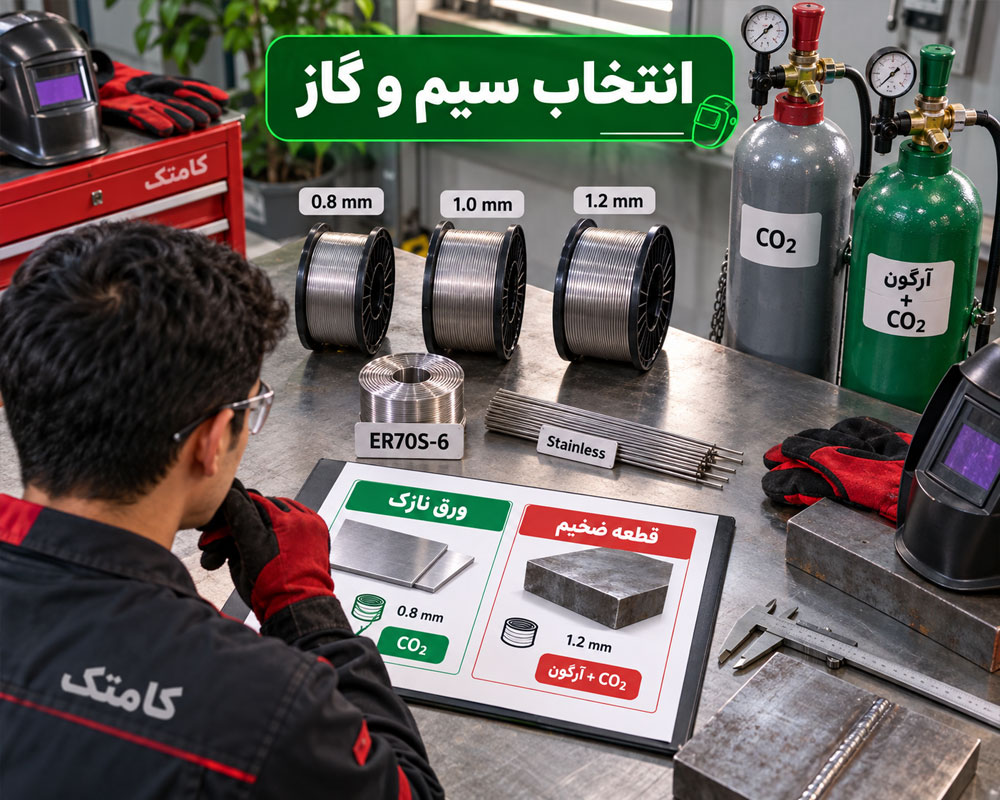
انتخاب Filler Wire فقط بر اساس قطر سیم انجام نمیشود. جنس فلز پایه، خواص مکانیکی موردنیاز، ضخامت قطعه، نوع گاز، وضعیت جوشکاری و اطلاعات WPS همگی در انتخاب سیم نقش دارند.
در تمرینات متداول فولاد کربنی، سیمهای خانواده ER70S و بهویژه ER70S-6 کاربرد زیادی دارند. برای استنلس استیل یا فلزات دیگر باید Filler متناسب با گرید، فرآیند و دستورالعمل جوشکاری انتخاب شود.
تأثیر قطر سیم روی تنظیم دستگاه CO2
قطر سیم روی محدوده جریان، نرخ رسوب، Wire Feed Speed، قابلیت جوشکاری ضخامتهای مختلف و رفتار حوضچه مذاب اثر دارد. هنرجو با قطرهای متداول مانند 0.8، 1.0 و 1.2 میلیمتر آشنا میشود.
راهنمای آموزشی انتخاب قطر سیم
| نوع تمرین | قطر سیم متداول | تمرکز آموزشی |
|---|---|---|
| ورق فولادی نازک | 0.8 میلیمتر | کنترل Heat Input و جلوگیری از Burn Through |
| فولاد با ضخامت متوسط | 0.8 تا 1.0 میلیمتر | هماهنگی Voltage و Wire Feed |
| قطعات ضخیمتر | 1.0 تا 1.2 میلیمتر | نفوذ، نرخ رسوب و Multi-Pass |
| استنلس استیل | متناسب با اتصال و WPS | انتخاب صحیح Filler و گاز |
انتخاب گاز محافظ CO2 و مخلوط آرگون برای جوشکاری MAG
Shielding Gas مستقیماً روی پایداری قوس، نفوذ، میزان Spatter، شکل گرده و نوع انتقال فلز اثر میگذارد. هنرجو در کلاس با رفتار CO2 خالص و مخلوطهای آرگون و CO2 آشنا میشود.
CO2 خالص در بسیاری از کارهای فولادی قابل استفاده است و معمولاً نفوذ مناسبی ایجاد میکند، اما میتواند در برخی محدودههای کاری پاشش بیشتری داشته باشد. مخلوطهای آرگون و CO2 بسته به ترکیب گاز و پارامترهای فرآیند میتوانند قوس نرمتر و رفتار متفاوتی ایجاد کنند.
تنظیم Gas Flow در شرایط واقعی کارگاه
هنرجو کار با رگولاتور و Flowmeter را تمرین میکند. افزایش بیش از حد دبی گاز الزاماً کیفیت Shielding را بهتر نمیکند و حتی آشفتگی جریان گاز میتواند هوای محیط را وارد محدوده محافظتشده کند.
دلایل تخلخل مرتبط با گاز محافظ
- کم بودن دبی گاز
- نشتی شیلنگ یا اتصالات
- گرفتگی Nozzle
- آلودگی سطح قطعه
- فاصله زیاد تورچ از قطعه
- وزش باد یا جریان شدید هوا
- قرارگیری نامناسب تورچ
- وجود رطوبت، روغن، رنگ یا آلودگی روی فلز
تنظیم ولتاژ و سرعت سیم دستگاه جوش CO2
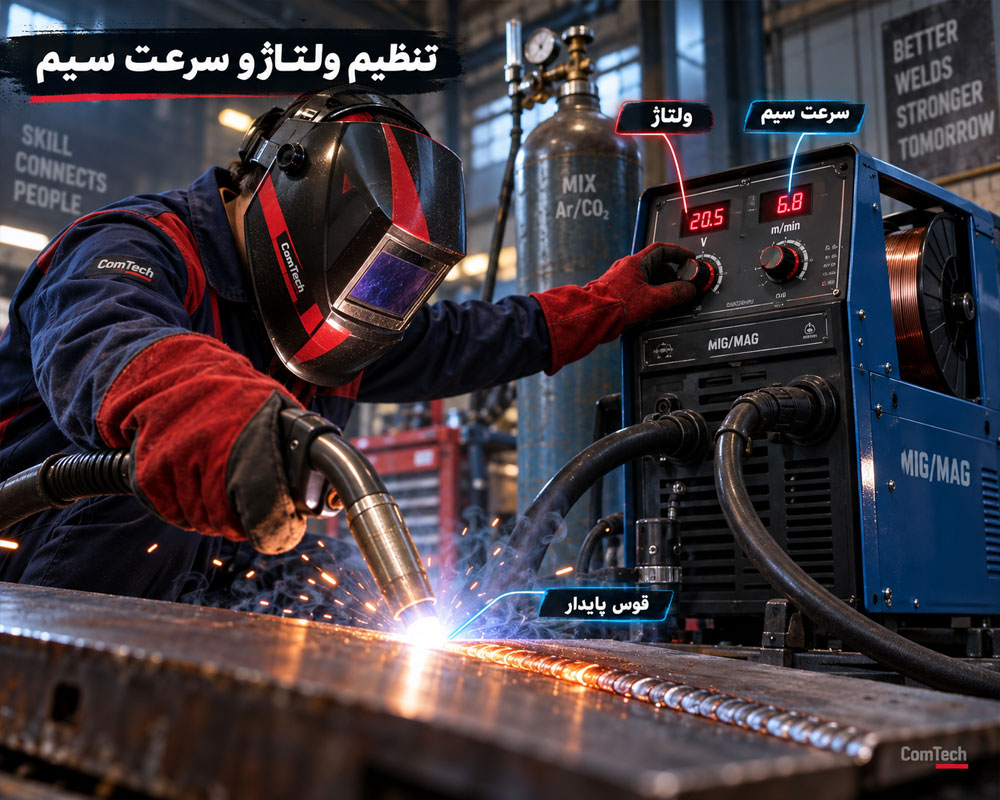
یکی از مهمترین مهارتهای کلاس، ایجاد هماهنگی میان Voltage و Wire Feed Speed است. در بسیاری از سیستمهای GMAW با منبع ولتاژ ثابت، تغییر سرعت تغذیه سیم ارتباط نزدیکی با جریان جوش دارد و تغییر ولتاژ نیز طول قوس و شکل گرده را تحت تأثیر قرار میدهد.
اثر ولتاژ روی قوس و شکل گرده جوش
- ولتاژ بسیار پایین میتواند قوس کوتاه و رفتار ناپایدار ایجاد کند.
- ولتاژ نامتناسب ممکن است باعث افزایش Spatter شود.
- ولتاژ بیش از مقدار مناسب میتواند Arc Length و پهنای گرده را افزایش دهد.
- تنظیم هماهنگ ولتاژ و Wire Feed به ایجاد قوس پایدارتر کمک میکند.
تنظیم Wire Feed با مشاهده و شنیدن قوس
در تمرین Short Circuit، هنرجو فقط به عدد روی پنل نگاه نمیکند. صدای قوس، ضربه زدن سیم به حوضچه، Burn Back، شکل گرده و میزان پاشش نیز بررسی میشوند تا کارآموز بتواند تنظیم نامناسب را تشخیص دهد.
حالتهای انتقال فلز در جوشکاری GMAW
نحوه انتقال فلز مذاب از سیم به حوضچه، رفتار فرآیند را بهطور جدی تغییر میدهد. چهار حالت مهمی که در آموزش معرفی میشوند عبارتاند از Short Circuit، Globular، Spray و Pulsed Spray.
Short Circuit Transfer برای کنترل ورق نازک
در Short Circuit، سیم بهصورت متناوب با حوضچه تماس پیدا میکند و اتصال کوتاههای سریع رخ میدهد. Heat Input پایینتر در مقایسه با برخی حالتهای انتقال دیگر باعث میشود این روش برای بسیاری از تمرینهای ورق نازک و جوشکاری موقعیتی کاربردی باشد.
تمرین ایجاد Short Arc پایدار
ولتاژ و سرعت سیم بهصورت مرحلهای تغییر داده میشوند تا هنرجو اثر هر پارامتر را روی Stubbing، Burn Back، Spatter و پایداری قوس مشاهده کند.
Globular Transfer و علت پاشش بیشتر
در حالت Globular قطرات مذاب نسبتاً درشت تشکیل میشوند. کنترل حوضچه در این حالت دشوارتر است و میزان پاشش میتواند افزایش پیدا کند. هنگام استفاده از CO2 خالص و عبور از محدوده Short Circuit، انتقال Globular میتواند مشاهده شود.
تشخیص Transfer Mode از روی رفتار قوس
هنرجو با مقایسه صدا، شکل Arc، رفتار حوضچه و شکل گرده، تفاوت حالتهای انتقال را در کارگاه مشاهده میکند.
Spray Transfer برای قطعات ضخیمتر
در Spray Transfer، قطرات ریز با نرخ بالا به حوضچه منتقل میشوند. این روش معمولاً به جریان بالاتر و گاز محافظ غنی از آرگون نیاز دارد و برای جوشکاری ورق بسیار نازک یا همه موقعیتها انتخاب مناسبی نیست.
Pulsed Spray در سیستمهای پیشرفته
در Pulsed GMAW جریان بین سطح Peak و Background تغییر میکند. هدف این روش کنترل انتقال قطره و Heat Input در محدودهای است که امکان کنترل بیشتری نسبت به Spray پیوسته ایجاد کند.
زاویه تورچ، Stick-Out و CTWD در جوشکاری CO2
حتی با تنظیم صحیح دستگاه، نگه داشتن نادرست تورچ میتواند کیفیت جوش را کاهش دهد. زاویه تورچ، فاصله Contact Tip تا قطعه و سرعت حرکت روی نفوذ، Shielding، پهنای گرده و شکل حوضچه اثر دارند.
Work Angle و Travel Angle چه تفاوتی دارند؟
Work Angle زاویه تورچ نسبت به سطوح اتصال است و Travel Angle زاویه تورچ نسبت به جهت حرکت را مشخص میکند. مقدار مناسب این زوایا با نوع اتصال، Position و تکنیک Push یا Pull تغییر میکند.
کنترل CTWD و طول Stick-Out
CTWD یا فاصله Contact Tip تا سطح قطعه روی رفتار الکتریکی فرآیند و پایداری قوس اثر میگذارد. تغییر زیاد این فاصله در حین حرکت میتواند باعث نوسان در شرایط واقعی جوشکاری شود.
آمادهسازی قطعه قبل از جوشکاری CO2
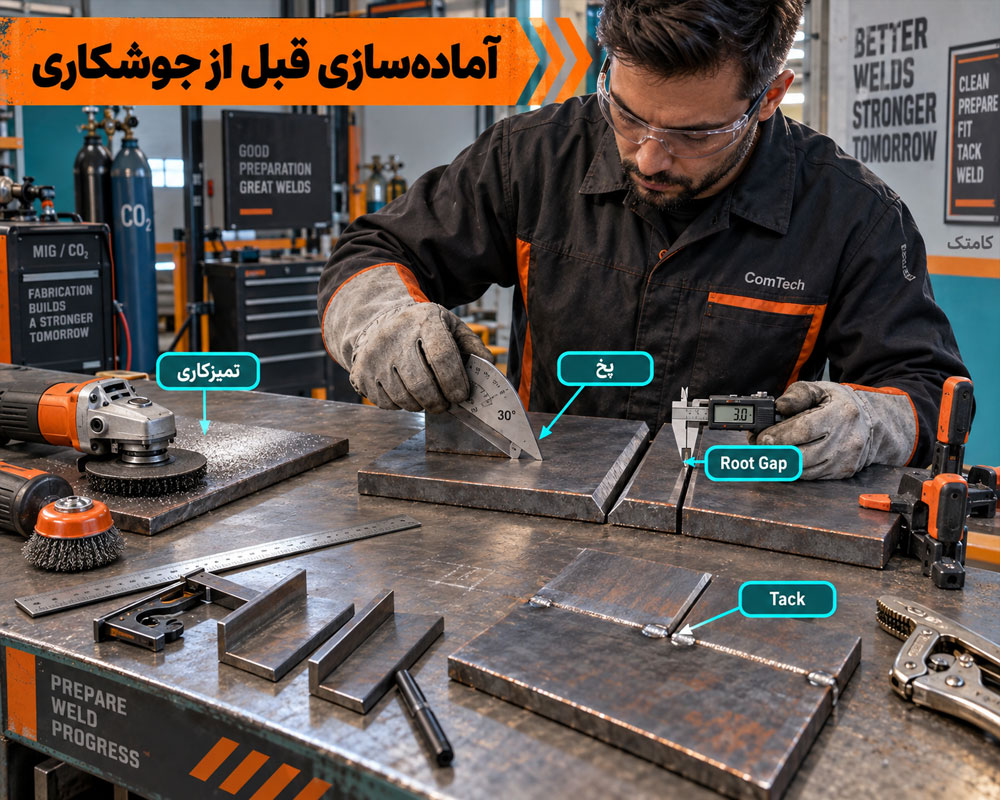
کیفیت جوش قبل از ایجاد قوس آغاز میشود. زنگ، رنگ، روغن، رطوبت، برش نامناسب، Misalignment یا Root Gap نادرست میتوانند باعث ایجاد مشکلاتی مانند Porosity، Lack of Fusion، Incomplete Penetration و اعوجاج شوند.
تمیزکاری، برش و پخزنی قطعات فولادی
- پاک کردن روغن و گریس
- برداشتن زنگ و رنگ از محدوده اتصال
- برش دقیق قطعات
- سنگزنی و اصلاح لبهها
- ایجاد Bevel در اتصال موردنیاز
- تنظیم Root Gap
- کنترل Root Face
- Fit-Up صحیح قطعات
- Tack Welding قبل از اجرای پاس اصلی
اندازهگیری Bevel و Root Gap
هنرجو با ابزار اندازهگیری، فاصله ریشه، Root Face، زاویه پخ و همراستایی قطعات را کنترل میکند تا اتصال پیش از شروع جوش در وضعیت مناسبی قرار داشته باشد.
انواع اتصالات در آموزش جوشکاری MIG/MAG
تمرینها از Bead ساده آغاز میشوند و سپس هنرجو روی اتصالات متداول کار میکند. محل تمرکز قوس، Work Angle، ترتیب پاسها و تکنیک حرکت برای هر اتصال متفاوت است.
Butt Joint، T-Joint و Fillet Weld
- Butt Joint یا اتصال لببهلب
- Lap Joint یا اتصال رویهم
- T-Joint یا اتصال سپری
- Corner Joint یا اتصال گوشه
- Fillet Weld یا جوش گوشه
- Groove Weld یا جوش شیاری
اندازهگیری ساق و گلویی Fillet Weld
در تمرین جوش گوشه فقط زیبایی گرده ملاک نیست. Leg Length، Throat و Profile نیز بررسی میشوند و هنرجو با ابزارهایی مانند Fillet Weld Gauge آشنا میشود.
جوشکاری ورق نازک بدون سوراخ شدن و تابیدگی
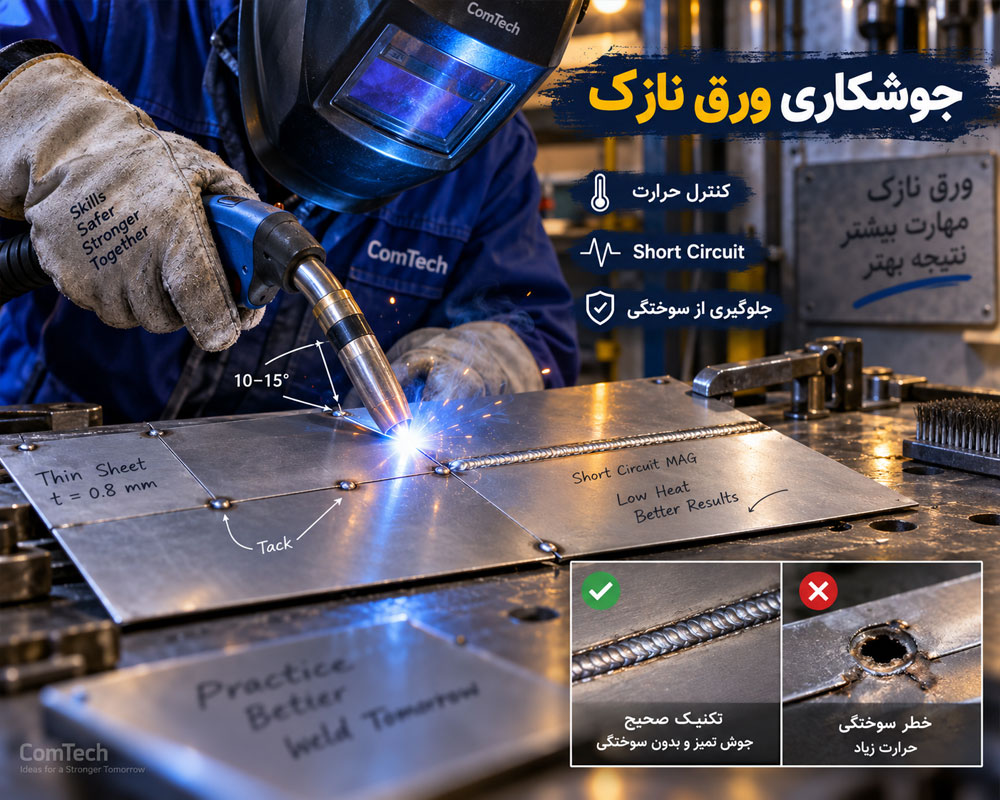
ورقهای نازک نسبت به Heat Input حساس هستند. تنظیم اشتباه دستگاه یا مکث بیش از حد میتواند باعث Burn Through، Distortion و تغییر شکل قطعه شود.
روش کنترل حرارت در جوشکاری ورق نازک
- انتخاب قطر سیم مناسب
- تنظیم صحیح Short Circuit Transfer
- کنترل سرعت حرکت تورچ
- جلوگیری از توقف طولانی در یک نقطه
- استفاده صحیح از Tack Weld
- کنترل Gap بین قطعات
- تنظیم زاویه و فاصله تورچ
- بررسی توالی جوش برای کاهش Distortion
تمرین مرز بین نفوذ مناسب و Burn Through
نمونههایی با ضخامت و Gap متفاوت اجرا میشوند تا هنرجو تفاوت میان حرارت ناکافی، نفوذ مناسب و حرارت بیش از حد را روی قطعه واقعی مشاهده کند.
جوشکاری صفحات ضخیم و اجرای Multi-Pass
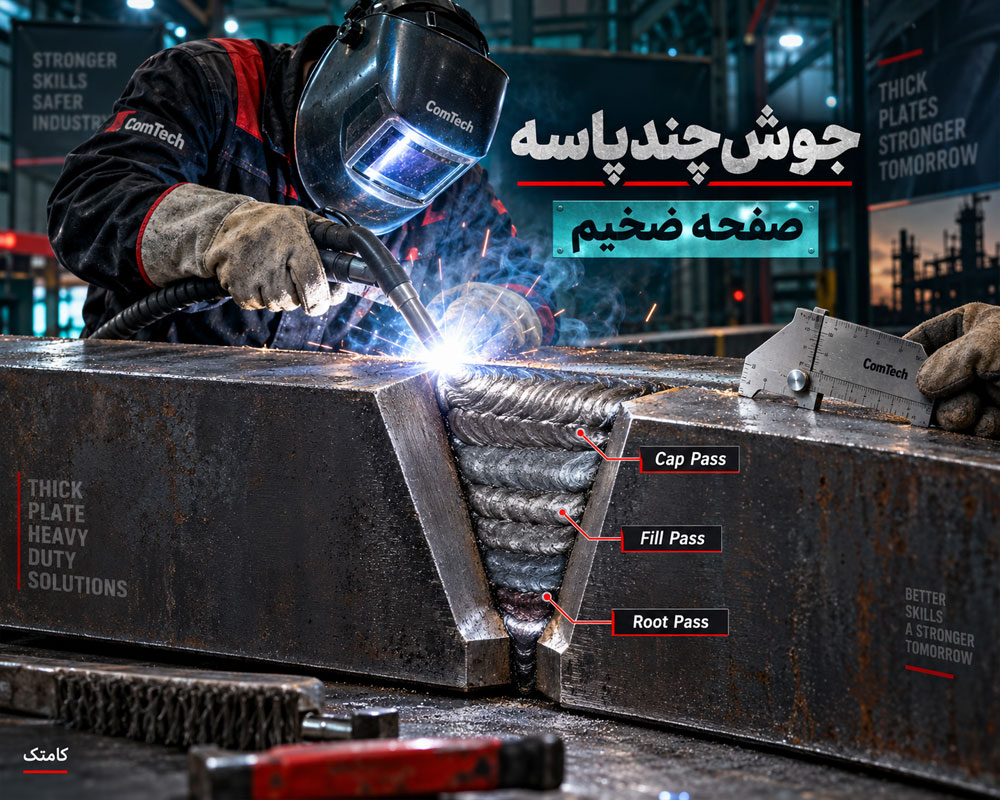
برای بسیاری از اتصالات ضخیم، یک پاس برای پر کردن شیار کافی نیست. در این بخش هنرجو با Root Pass، Fill Pass و Cap Pass آشنا میشود و نحوه چیدمان پاسها را تمرین میکند.
ترتیب پاسها و تمیزکاری بین لایهها
کیفیت Multi-Pass به آمادهسازی مناسب، Sidewall Fusion، تمیزکاری بین پاسها، کنترل حرارت و ترتیب صحیح رسوب فلز بستگی دارد.
Preheat، Interpass Temperature و Heat Input
در پروژههایی که WPS یا نوع متریال محدودیت دمایی تعیین کرده باشد، دمای پیشگرم و Interpass باید کنترل شود. هنرجو با مفهوم Heat Input و تأثیر سرعت حرکت، ولتاژ و جریان بر ورودی حرارتی نیز آشنا میشود.
آموزش موقعیتهای مختلف جوشکاری CO2
توانایی اجرای جوش فقط در حالت تخت برای بسیاری از فعالیتهای صنعتی کافی نیست. هنرجو پس از تسلط روی اصول پایه، کنترل حوضچه را در وضعیتهای افقی و عمودی تمرین میکند و در سطح پیشرفته با Positionهای دشوارتر آشنا میشود.
موقعیتهای جوشکاری براساس ISO 6947
- PA: موقعیت تخت
- PB: Fillet افقی ـ عمودی
- PC: Butt افقی
- PF: جوش عمودی رو به بالا
- PG: جوش عمودی رو به پایین
- PH و H-L045: از موقعیتهای مرتبط با جوشکاری لوله در تمرینات پیشرفته
کنترل حوضچه در Vertical-Up
در جوش عمودی رو به بالا، هنرجو باید مقدار حرارت، سرعت حرکت، رفتار حوضچه و تمرکز قوس روی Sidewall را کنترل کند تا از افتادن حوضچه یا ایجاد Fusion ناقص جلوگیری شود.
پروژههای M1 و M2 برای تمرین صفحات فولادی
پروژههای M1 و M2 برای تثبیت مهارت روی صفحات فولادی طراحی میشوند. هنرجو آمادهسازی قطعه، Tack، تنظیم دستگاه، کنترل تورچ و بررسی گرده را پشت سر هم اجرا میکند.
پروژه M1 و جوشکاری صفحات ضخیم
در این تمرین تمرکز اصلی روی آمادهسازی، تنظیم صحیح پارامترها، اجرای پاس و کنترل ظاهری اتصال است.
پروژه M2 و هماهنگی پارامترهای جوش
در M2 هنرجو اثر هماهنگی میان Voltage، Wire Feed و Travel Speed را بررسی میکند تا بتواند روی ضخامت متوسط، قوس یکنواختتری ایجاد کند.
پروژههای M3 و M4 برای اتصالات صنعتی
در این مرحله تمرینها به Butt Joint، T-Joint، Bevel و جوش چندپاسه توسعه پیدا میکنند.
اجرای Butt Joint پخدار
Bevel Angle، Root Face و Root Gap تنظیم میشوند و سپس Root، Fill و Cap با ترتیب مناسب اجرا خواهند شد.
کنترل Fillet Weld در اتصال T شکل
در T-Joint تمرکز قوس، Work Angle، اندازه ساق و پروفیل گرده بررسی و با Weld Gauge کنترل میشود.
پروژههای M5 و M6 برای جوشکاری لوله فولادی
تمرین لوله برای هنرجویی انجام میشود که کنترل مناسبی روی صفحات و اتصالات پایه به دست آورده باشد. در این بخش، Fit-Up لوله و تغییر پیوسته زاویه تورچ اهمیت بیشتری پیدا میکند.
آمادهسازی لوله و تنظیم Root Gap
برش، Bevel، Root Face، Gap، Alignment و Tack لوله پیش از پاس ریشه بررسی و تمرین میشوند.
تمرین تغییر موقعیت در محیط لوله
هنرجو با تغییر رفتار حوضچه در نقاط مختلف محیط لوله آشنا میشود و متوجه میشود که تنظیم دست و زاویه تورچ در تمام مسیر ثابت نمیماند.
Short Arc برای اجرای Root Pass
Short Circuit میتواند در برخی WPSها و تمرینهای کنترلشده برای اجرای Root Pass بهکار رود. انتخاب روش پاس ریشه باید با نوع اتصال، متریال، گاز، Position و دستورالعمل جوشکاری هماهنگ باشد.
تنظیم قوس کوتاه پایدار
هدف این است که قوس بدون Stubbing شدید، Burn Back یا Spatter غیرعادی پایدار بماند و جوشکار بتواند رفتار حوضچه ریشه را کنترل کند.
چرا ظاهر خوب همیشه به معنی ریشه سالم نیست؟
ممکن است سطح گرده مناسب بهنظر برسد اما در داخل اتصال Lack of Fusion یا Incomplete Penetration وجود داشته باشد. به همین دلیل در دوره، مفهوم بازرسی و آزمونهای جوش نیز آموزش داده میشود.
Spray Arc برای جوشکاری قطعات ضخیم
در صورت وجود دستگاه، گاز و شرایط مناسب، Spray Transfer برای قطعات ضخیمتر معرفی میشود. این حالت معمولاً نرخ رسوب بالاتر و حوضچه بزرگتری نسبت به Short Circuit دارد.
تفاوت Spray و Short Circuit در کارگاه
هنرجو تفاوت صدای Arc، رفتار حوضچه، میزان Spatter، نرخ رسوب و Heat Input را میان این دو حالت مشاهده میکند.
کنترل حرارت در Spray Transfer
بهدلیل انرژی بالاتر، ضخامت قطعه، Position و Travel Speed باید با شرایط فرآیند هماهنگ باشند.
شناسایی عیوب جوش CO2 و روش اصلاح آنها
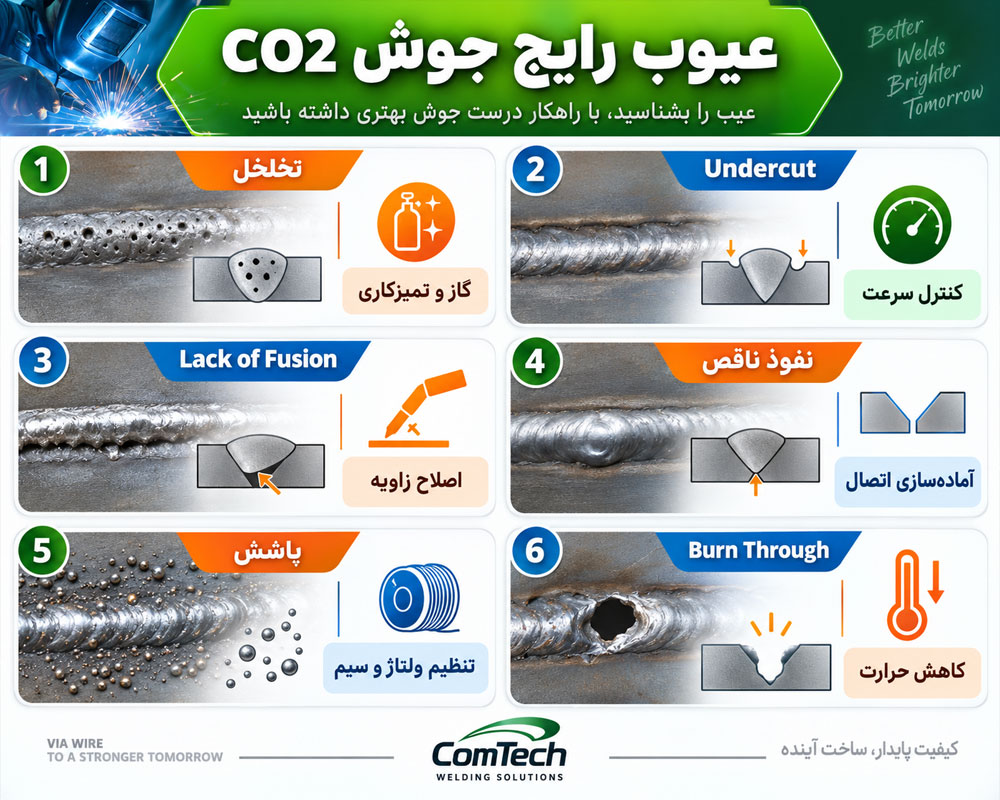
یکی از مهمترین بخشهای دوره آموزش جوشکاری CO2 بررسی نمونه جوش خود هنرجو است. پس از اجرای هر تمرین، ظاهر اتصال، پارامترها و تکنیک حرکت بررسی میشوند تا علت ایراد پیدا شود.
عیوب رایج جوش MIG/MAG و دلایل احتمالی
| عیب جوش | دلایل احتمالی | تمرین اصلاحی |
|---|---|---|
| Porosity | گاز ناکافی، نشتی، باد یا آلودگی قطعه | کنترل مسیر گاز و تمیزکاری |
| Undercut | حرارت، زاویه یا Travel Speed نامناسب | اصلاح زاویه، حرکت و پارامترها |
| Lack of Fusion | Heat Input ناکافی یا تمرکز غلط قوس | کنترل Arc و Sidewall Fusion |
| Incomplete Penetration | Gap یا آمادهسازی نامناسب، حرارت ناکافی | اصلاح Joint Preparation |
| Overlap | سرعت حرکت یا زاویه نامناسب | کنترل حوضچه و Travel Speed |
| Spatter | عدم هماهنگی Voltage و Wire Feed یا شرایط گاز | تنظیم مجدد قوس |
| Burn Through | Heat Input بالا یا Gap زیاد | کاهش حرارت و اصلاح Fit-Up |
| Excess Convexity | رسوب زیاد یا Travel Speed نامتناسب | کنترل نرخ رسوب و سرعت حرکت |
| Crater | خاتمه نادرست پاس | تمرین صحیح Arc Termination |
تمرین عیبیابی روی نمونه واقعی
مربی بهجای ارائه یک تنظیم ثابت، نمونه و پارامترهای اجراشده را با هنرجو بررسی میکند. سپس کارآموز باید علت احتمالی ایراد را مشخص و نمونه بعدی را با تنظیم یا تکنیک اصلاحشده اجرا کند.
افرادی که قصد دارند تشخیص عیوب و کنترل کیفیت را تخصصیتر ادامه دهند، میتوانند مسیر آموزش بازرسی جوش را نیز دنبال کنند.
کنترل کیفیت جوش و آشنایی با ISO 5817
هنرجو در بخش کنترل کیفیت با تفاوت میان Imperfection و معیار پذیرش آشنا میشود. ISO 5817:2023 برای جوشهای ذوبی فولاد، نیکل، تیتانیوم و آلیاژهای آنها سطوح کیفیت B، C و D را تعریف میکند که سطح B الزامات سختگیرانهتری دارد.
اندازهگیری Undercut و ابعاد گرده جوش
ابزارهایی مانند Bridge Cam Gauge، Fillet Weld Gauge و کولیس برای بررسی برخی ابعاد و ناپیوستگیهای قابل اندازهگیری معرفی میشوند.
ثبت ناپیوستگی روی فرم بازرسی
در تمرین Visual Inspection، محل، نوع و ابعاد قابل اندازهگیری ناپیوستگی روی فرم یا Sketch ثبت میشود تا هنرجو با اصول مستندسازی اولیه آشنا شود.
آموزش بازرسی چشمی VT برای جوشکار
Visual Testing یا VT یکی از پایهایترین روشهای بررسی اتصال جوشی است و باید قبل، حین و بعد از جوشکاری انجام شود.
کنترل اتصال قبل از شروع جوش
- تمیزی سطح
- Bevel Angle
- Root Gap
- Root Face
- Alignment و Misalignment
- وضعیت Tack Weld
- سیم و گاز مورد استفاده
- وضعیت تجهیزات
- تنظیم اولیه دستگاه
بازرسی بعد از پاس نهایی
- ظاهر و یکنواختی گرده
- Undercut
- Overlap
- Porosity سطحی
- Crater
- Spatter
- Fillet Size
- Excess Weld Metal
- ابعاد و پروفیل اتصال
آشنایی با تستهای غیرمخرب PT، MT، UT و RT
هدف دوره CO2 تربیت بازرس تخصصی NDT نیست، اما یک جوشکار حرفهای باید بداند روشهای متداول تست غیرمخرب چه کاربردی دارند و چه محدودیتهایی دارند.
کاربرد PT و MT در کنترل سطح جوش
PT یا Liquid Penetrant Testing برای آشکارسازی ناپیوستگیهای باز به سطح روی مواد مناسب کاربرد دارد. MT یا Magnetic Particle Testing برای مواد فرومغناطیس استفاده میشود و میتواند ناپیوستگیهای سطحی و نزدیک سطح را آشکار کند.
آشنایی با UT و RT
اصول Ultrasonic Testing و Radiographic Testing، حوزه کاربرد و تفاوت کلی آنها معرفی میشود. اجرای تخصصی و تفسیر رسمی نتایج این آزمونها نیازمند آموزش، تجهیزات و صلاحیت مستقل بازرسی است.
خواندن WPS در جوشکاری صنعتی MAG
WPS یا Welding Procedure Specification مشخص میکند یک اتصال جوشی در چه محدودهای از پارامترها و شرایط فنی باید اجرا شود. هنرجو یاد میگیرد بهجای تنظیم دستگاه بر اساس حدس، اطلاعات اصلی WPS را استخراج کند.
اطلاعات مهم WPS برای فرآیند MAG
- Welding Process
- Base Material
- Filler Material
- Wire Diameter
- Shielding Gas
- Polarity
- Joint Design
- Welding Position
- Current Range
- Voltage Range
- Travel Speed
- Preheat Temperature
- Interpass Temperature
- Joint Preparation
اجرای نمونه طبق WPS آموزشی
در تمرین پیشرفته، یک نمونه طبق WPS آموزشی آماده میشود تا هنرجو مراحل Fit-Up، انتخاب سیم و گاز، تنظیم پارامترها و اجرای پاس را در محدوده تعریفشده تمرین کند.
آشنایی با آزمون صلاحیت جوشکار
ISO 9606-1:2012 استاندارد آزمون صلاحیت جوشکار برای جوشکاری ذوبی فولاد است. در کلاس مفهوم Qualification معرفی میشود تا هنرجو بداند صلاحیت جوشکار به متغیرهایی مانند فرآیند، نوع اتصال، متریال، ضخامت و Position وابسته است.
Welder Qualification Test چه چیزی را ارزیابی میکند؟
در آزمون عملی، صرفاً زیبایی سطح جوش مطرح نیست. Fit-Up، اجرای پاس، شرایط آزمون و نتیجه ارزیابی نهایی مطابق استاندارد یا الزامات پروژه اهمیت دارند.
تمرین نمونه شبیه آزمون عملی
در انتهای مسیر آموزشی میتوان نمونهای تحت شرایط کنترلشده اجرا کرد تا هنرجو مهارت خود را در آمادهسازی، تنظیم دستگاه و اجرای اتصال ارزیابی کند.
ایمنی جوشکاری CO2 و حفاظت در کارگاه
قوس الکتریکی، اشعه، دود جوش، گاز تحت فشار، قطعات داغ، سنگزنی و تجهیزات برقی همگی خطرات خاص خود را دارند. بنابراین HSE بخشی از تمام تمرینهای عملی دوره است. 🛡️
تجهیزات حفاظت فردی جوشکاری
- کلاه جوشکاری با فیلتر مناسب
- عینک ایمنی
- دستکش چرمی جوشکاری
- لباس کار مناسب و مقاوم در برابر جرقه
- کفش ایمنی
- حفاظت تنفسی در شرایط موردنیاز
- حفاظت شنوایی هنگام سنگزنی و محیطهای پرصدا
خطر CO2 در فضاهای بسته
گاز CO2 بیرنگ است و در غلظت بالا میتواند اکسیژن قابل تنفس محیط را کاهش دهد. استفاده از تهویه مناسب ضروری است و جوشکاری در Confined Space نیازمند ارزیابی خطر، پایش محیط و الزامات ویژه کار ایمن است.
عیبیابی و نگهداری دستگاه جوش CO2
جوشکار باید بتواند مشکلات ساده تجهیزات را از ایرادهای مربوط به تنظیم یا تکنیک اجرا تفکیک کند. برای مثال، نوسان سیم ممکن است از Liner، Drive Roll، Contact Tip یا تنظیم فشار Wire Feeder ایجاد شود.
مشکلات رایج Wire Feeder و تورچ
| علامت | علت احتمالی | بررسی اولیه |
|---|---|---|
| گیر کردن سیم | Liner، Roll یا مسیر سیم | کنترل مسیر Wire Feed |
| حرکت نامنظم سیم | فشار Drive Roll یا Liner | تنظیم رولر و بررسی تورچ |
| چسبیدن سیم به Tip | Burn Back یا Tip نامناسب | بررسی تنظیم و Contact Tip |
| قطع شدن گاز | شیر، شیلنگ، اتصال یا Solenoid | بررسی مسیر گاز |
| قطع و وصل شدن قوس | Contact Tip یا اتصال قطعه | کنترل کابل و اتصالات |
سرویس دورهای تورچ
تمیز کردن Nozzle، بررسی Tip، کنترل Liner، اتصالات تورچ و کابل قطعه از سرویسهای پایهای هستند که در کارگاه معرفی میشوند.
برای یادگیری عیبیابی برد، IGBT، بخش قدرت و مدارهای الکترونیکی این تجهیزات میتوانید صفحه تعمیر دستگاه جوش را مشاهده کنید.
ابزارهای مورد استفاده در کارگاه جوشکاری CO2
هنرجو علاوه بر دستگاه جوش با ابزارهای مونتاژ، آمادهسازی و کنترل کیفیت نیز کار میکند تا مراحل اجرای یک اتصال را از ابتدا تا بازرسی نهایی تمرین کند.
تجهیزات اصلی جوشکاری MIG/MAG
- دستگاه MIG/MAG
- Wire Feeder
- تورچ MIG/MAG
- کپسول گاز محافظ
- Regulator و Flowmeter
- سیم جوش مناسب
- میز جوشکاری
- گیره و Clamp
- فرز و مینیفرز
- برس سیمی
- ابزار مونتاژ و اندازهگیری
ابزارهای اندازهگیری و کنترل کیفیت
- Fillet Weld Gauge
- Bridge Cam Gauge
- کولیس
- خطکش فلزی
- گونیا
- زاویهسنج
- ابزار کنترل دما متناسب با تمرین
- تجهیزات PT و MT در صورت اجرای تمرین مربوط
مسیر یادگیری جوشکاری CO2 از مبتدی تا پیشرفته
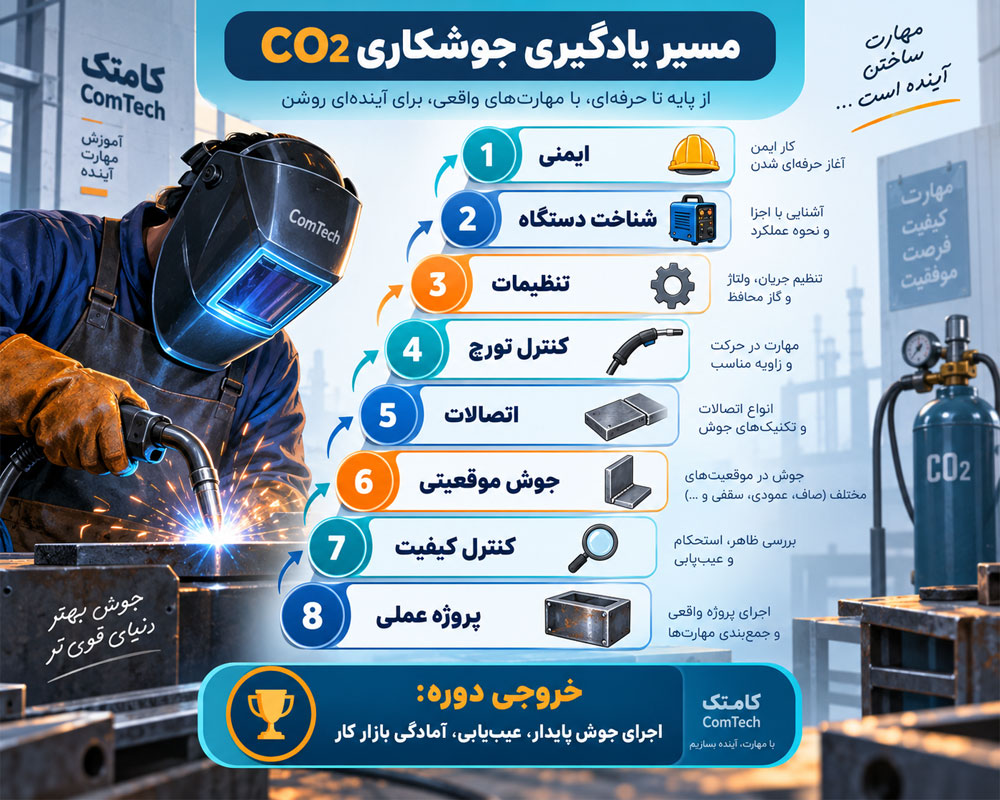
| مرحله | مهارت اصلی | خروجی تمرین |
|---|---|---|
| پایه | شناخت دستگاه و ایمنی | راهاندازی صحیح تجهیزات |
| تنظیمات | Voltage و Wire Feed | ایجاد قوس پایدار |
| کنترل تورچ | زاویه، CTWD و Travel Speed | گرده یکنواختتر |
| اتصالات | Butt، Lap، T و Fillet | اجرای اتصالات متداول |
| موقعیتی | Horizontal و Vertical | کنترل حوضچه در Position مختلف |
| چندپاسه | Root، Fill و Cap | جوش قطعات ضخیمتر |
| کنترل کیفیت | VT و Weld Gauge | تشخیص و اندازهگیری عیوب |
| پیشرفته | WPS، لوله و پروژه | آمادگی بهتر برای محیط کارگاهی |
روش واقعی یادگیری در کلاس عملی جوشکاری CO2
روش آموزش براساس چرخه نمایش مربی، اجرای هنرجو، بررسی نمونه، تشخیص ایراد و تکرار تمرین انجام میشود. این روش باعث میشود کارآموز فقط یک تنظیم آماده را حفظ نکند و بتواند با تغییر قطعه و شرایط، تنظیمات خود را اصلاح کند.
مراحل تمرین هر مهارت در کارگاه
- مربی تکنیک و تنظیمات اولیه را روی نمونه نمایش میدهد.
- هنرجو همان اتصال را اجرا میکند.
- نمونه از نظر ظاهر، ابعاد و عیوب بررسی میشود.
- صدای Arc و رفتار حوضچه با تنظیمات مقایسه میشود.
- علت احتمالی ایراد مشخص میشود.
- پارامتر یا تکنیک اصلاح میشود.
- نمونه جدید دوباره اجرا و با نمونه قبلی مقایسه میشود.
چرا تکرار تمرین در جوشکاری ضروری است؟
مهارت دست، فاصله تورچ، Travel Speed و کنترل حوضچه فقط با مطالعه یا مشاهده فیلم تثبیت نمیشوند. تکرار تمرین باعث میشود هنرجو بتواند تغییرات کوچک قوس را سریعتر تشخیص دهد.
پروژههای عملی جوشکاری برای آمادگی بازار کار
تمرینهای پایانی از قطعات ساده به پروژههای نزدیکتر به محیط کار توسعه پیدا میکنند تا هنرجو اندازهگیری، برش، Fit-Up، Tack، جوشکاری و کنترل کیفیت را در کنار یکدیگر انجام دهد.
نمونه پروژههای کارگاهی
- ساخت چهارچوب فلزی
- جوشکاری پروفیل
- ساخت براکت و پایه
- اتصال ورقهای فولادی
- Fillet Weld روی T-Joint
- Butt Joint پخدار
- جوشکاری Multi-Pass
- تمرین تعمیر قطعه فلزی
- جوشکاری لوله برای هنرجوی سطح پیشرفته
اجرای پروژه از Fit-Up تا بازرسی نهایی
در پروژه نهایی هنرجو مراحل اندازهگیری، برش، آمادهسازی لبه، Fit-Up، Tack، تنظیم دستگاه، اجرای جوش، تمیزکاری و Visual Inspection را به ترتیب انجام میدهد.
جوشکاری استیل و آلومینیوم در فرآیند GMAW
انتخاب گاز و Filler برای تمام متریالها یکسان نیست. جوشکاری آلومینیوم با CO2 انجام نمیشود و در MIG آلومینیوم معمولاً از گاز خنثی و سیم مناسب آلومینیوم استفاده میشود.
تفاوت سیستم تغذیه سیم آلومینیوم و فولاد
بهدلیل نرمتر بودن سیم آلومینیوم، تجهیزات تغذیه آن میتواند با سیستم فولاد متفاوت باشد. هنرجو با مفاهیمی مانند Spool Gun، Push-Pull، Liner مناسب و Drive Roll مخصوص آشنا میشود.
انتخاب گاز برای استیل و آلومینیوم
انتخاب Shielding Gas باید با نوع فلز، سیم، فرآیند و WPS هماهنگ باشد. استفاده از یک ترکیب گاز ثابت برای تمام فلزات و شرایط روش مناسبی نیست.
آشنایی با جوشکاری رباتیک MIG/MAG
GMAW به دلیل سیم پیوسته و قابلیت کنترل پارامترها، یکی از فرآیندهای مناسب برای مکانیزه و رباتیک شدن است. در سطح آشنایی پیشرفته، ساختار کلی جوشکاری رباتیک معرفی میشود.
پارامترهای قابل کنترل در سیستم رباتیک
- Wire Feed Speed
- Voltage
- Current
- Travel Speed
- Torch Angle
- Weaving
- Gas Preflow و Postflow
- Arc Start
- Crater Fill
چرا اپراتور ربات باید جوشکاری را بشناسد؟
اپراتور یا برنامهریز سیستم رباتیک همچنان باید Arc، Joint Design، WPS، Welding Defects و Quality Control را درک کند تا بتواند نتیجه فرآیند را ارزیابی و تنظیمات را اصلاح کند.
بازار کار جوشکاری CO2 و MIG/MAG
مهارت MAG و GMAW در ساخت سازههای فلزی، کارخانههای تولید قطعه، خطوط مونتاژ، ماشینسازی، خودروسازی، تعمیرات صنعتی و بسیاری از کارگاههای ساخت و تولید کاربرد دارد.
محیطهای کاری مرتبط با جوشکاری CO2
- کارگاههای سازه فلزی
- کارخانههای تولید قطعات
- صنایع خودروسازی و قطعهسازی
- ساخت ماشینآلات صنعتی
- تعمیر و بازسازی قطعات فلزی
- پروژههای نصب و مونتاژ
- کارگاههای تولیدی
- پروژههای دارای Welder Qualification
کیفیت مهمتر از سرعت جوشکاری است
سرعت بالا بدون کنترل کیفیت مزیت حرفهای محسوب نمیشود. جوشکار باید بتواند اتصال را آماده کند، دستگاه را تنظیم کند، قوس را کنترل کند، عیب را تشخیص دهد و در پروژه صنعتی مطابق WPS کار کند.
تواناییهای هنرجو پس از دوره آموزش جوشکاری CO2
میزان تسلط نهایی به مقدار تمرین و سطح مهارتی هنرجو بستگی دارد، اما مسیر دوره برای توسعه تواناییهای زیر طراحی شده است:
- شناخت تفاوت GMAW، MIG و MAG
- راهاندازی صحیح دستگاه جوش CO2
- شناخت Wire Feeder و مسیر سیم
- انتخاب قطر سیم متناسب با تمرین
- تنظیم Voltage و Wire Feed
- کنترل Gas Flow و Shielding
- اجرای Short Circuit Transfer
- شناخت Globular و Spray Transfer
- کنترل Torch Angle و Travel Speed
- کنترل CTWD و Stick-Out
- اجرای Butt، Lap، T و Corner Joint
- اجرای Fillet Weld
- جوشکاری صفحات نازک با کنترل حرارت
- اجرای Multi-Pass روی قطعات ضخیمتر
- آمادهسازی Bevel، Root Face و Root Gap
- اجرای Root، Fill و Cap Pass
- جوشکاری در Positionهای مختلف متناسب با سطح دوره
- تشخیص Porosity، Undercut و Overlap
- شناخت Lack of Fusion و Incomplete Penetration
- کار با Fillet Gauge و Bridge Cam Gauge
- خواندن پارامترهای اصلی WPS
- آشنایی با ISO 5817
- آشنایی با ISO 6947
- آشنایی با ISO 9606-1
- اجرای Visual Testing اولیه
- آشنایی با PT، MT، UT و RT
- سرویس اولیه تورچ و Wire Feeder
- اجرای پروژه کارگاهی از Fit-Up تا بازرسی
چکلیست مهارت نهایی هنرجوی جوشکاری CO2
- میتواند اجزای دستگاه MIG/MAG را شناسایی کند.
- میتواند دستگاه را با رعایت ایمنی راهاندازی کند.
- میتواند سیم و گاز متناسب با تمرین را انتخاب کند.
- میتواند Voltage و Wire Feed را تنظیم و اصلاح کند.
- میتواند علت Spatter غیرعادی را بررسی کند.
- میتواند دلایل احتمالی Porosity را بررسی کند.
- میتواند Undercut و برخی ابعاد گرده را اندازهگیری کند.
- میتواند Fillet Weld را اجرا و ارزیابی کند.
- میتواند Butt Joint را آمادهسازی و جوشکاری کند.
- میتواند WPS آموزشی را بخواند.
- میتواند نمونه خودش را Visual Inspection کند.
- میتواند مشکلات ساده تورچ و Wire Feeder را بررسی کند.
- میتواند اصول ایمنی و HSE را هنگام جوشکاری رعایت کند.
استانداردهای فنی مورد استفاده در آموزش جوشکاری
برای آشنایی هنرجو با زبان فنی پروژههای صنعتی، در مباحث دوره به استانداردهای مرتبط ارجاع داده میشود. ISO 4063:2023 برای نامگذاری و شمارهگذاری فرآیندهای جوشکاری، ISO 5817:2023 برای سطوح کیفیت ناپیوستگیهای جوش، ISO 6947:2019 برای موقعیتهای جوشکاری و ISO 9606-1:2012 برای آشنایی با آزمون صلاحیت جوشکار فولاد از منابع اصلی این بخش هستند.
چرا شناخت استاندارد برای جوشکار مهم است؟
در محیط صنعتی ممکن است جوشکار با اصطلاحاتی مانند Process 135، WPS، Welder Qualification، Acceptance Criteria، Welding Position و Quality Level روبهرو شود. شناخت این اصطلاحات باعث میشود اجرای جوش فقط بر پایه تجربه شخصی نباشد و هنرجو بتواند دستورالعمل فنی پروژه را بهتر درک کند.
استاندارد جایگزین تمرین عملی نیست
مطالعه استاندارد بهتنهایی مهارت دست ایجاد نمیکند و تمرین عملی نیز جای الزامات پروژه را نمیگیرد. در کار حرفهای، مهارت اجرایی، WPS، استاندارد مربوط، کنترل کیفیت و الزامات ایمنی باید در کنار یکدیگر رعایت شوند.


