
کلاس آموزش خراطی چوب؛ روش ساخت ظروف و پایه مبلمان
آموزش خراطی چوب مسیر یادگیری تبدیل چوب خام به قطعات متقارن، ظروف چوبی و محصولات دکوراتیو است. در این مهارت، قطعه روی دستگاه میچرخد و هنرجو با کنترل مغار، انتخاب جهت برش و اندازهگیری دقیق، فرم موردنظر را ایجاد میکند. نتیجه کار به شناخت چوب، مهار صحیح قطعه، تیزی ابزار و تمرین اصولی وابسته است.
در کلاس خراطی کامتک، مسیر آموزش از شناخت دستگاه و رعایت ایمنی آغاز میشود و به تراش استوانهای، اجرای قوس و شیار، ساخت پایههای مشابه، کاسهتراشی و پرداخت نهایی میرسد. هدف این است که هنرجو مراحل ساخت را بهصورت پیوسته یاد بگیرد و بتواند دلیل انتخاب هر ابزار و روش کار را توضیح دهد.
🎯 هدف یادگیری: آمادهسازی یک قطعه چوب سالم، نصب اصولی آن، اجرای تراش کنترلشده و تحویل محصولی با فرم هماهنگ، سطح مناسب و پوشش متناسب با کاربرد.
خراطی با نجاری ارتباط دارد، اما جایگزین مهارتهای برش، اتصال و مونتاژ نیست. اگر میخواهید قطعات خراطیشده را در ساخت میز، صندلی یا محصولات ترکیبی به کار ببرید، آشنایی با آموزش نجاری عملی میتواند مسیر یادگیری شما را کاملتر کند.
مسیر یادگیری خراطی از مبتدی تا اجرای پروژه
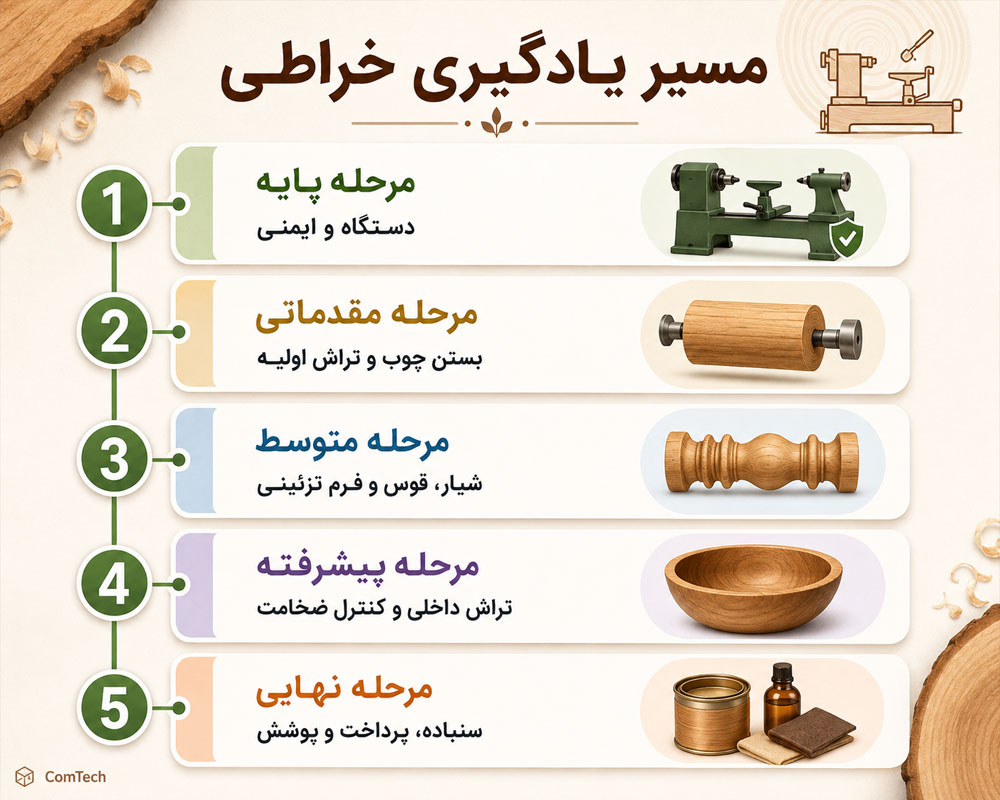
تمرینها باید از قطعات ساده و سالم شروع شوند. ورود به تراش داخلی، قطعات بزرگ یا فرمهای ظریف زمانی مناسب است که هنرجو در مهار قطعه و کنترل ابزار تسلط کافی پیدا کرده باشد.
| مرحله | مهارت اصلی | تمرین قابل ارزیابی |
|---|---|---|
| شناخت و آمادهسازی | شناسایی اجزا، ابزار و خطرهای کار | اجرای چکلیست پیش از روشنکردن دستگاه |
| تراش مقدماتی | نصب بین دو مرغک و گردکردن چوب | ساخت استوانه با قطر یکنواخت |
| فرمدهی | تراش قوس، شیار، پله و مخروط | اجرای چند فرم مطابق الگو |
| ساخت قطعات مشابه | انتقال اندازهها و کنترل تقارن | تولید دو پایه با ابعاد و فرم هماهنگ |
| کاسهتراشی | مهار مناسب، تراش بیرون و داخل | ساخت کاسه ساده با ضخامت کنترلشده |
| تکمیل محصول | سنبادهکاری، پوشش و بررسی کیفیت | آمادهسازی محصول برای ارائه |
آموزش کار با دستگاه خراطی و تنظیم اجزای اصلی
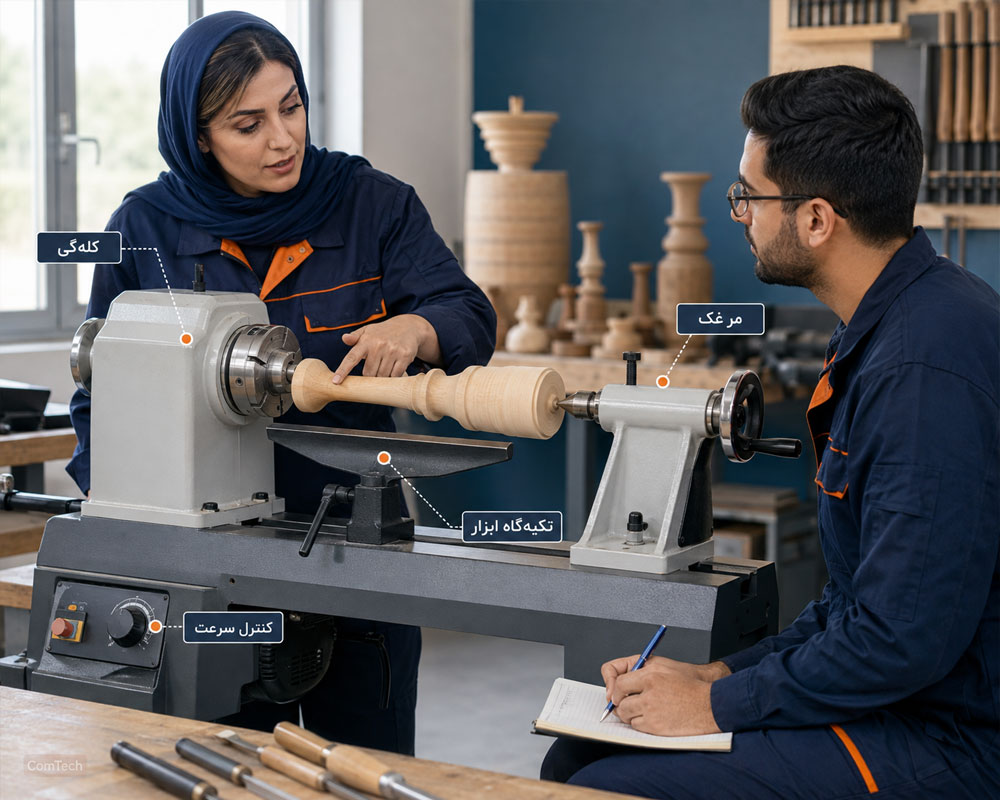
پیش از شروع برادهبرداری، هنرجو باید بداند هر قسمت دستگاه چه نقشی در انتقال حرکت، نگهداری قطعه و کنترل ابزار دارد. شناخت این اجزا، پایه تنظیم صحیح دستگاه و تشخیص مشکلات هنگام کار است.
شناخت کلهگی، مرغک، محور و تکیهگاه مغار
- کلهگی ثابت یا Headstock: مجموعه نگهدارنده محور اصلی و اجزای مرتبط با انتقال حرکت.
- محور اصلی یا Spindle: بخش دواری که متعلقات نگهدارنده قطعه به آن متصل میشوند.
- مجموعه مرغک یا Tailstock: تکیهگاه انتهای قطعه در تراش طولی و برخی مراحل پشتیبانی از قطعه.
- تکیهگاه ابزار یا Tool Rest: سطح اتکای بخش فلزی مغار هنگام تراش؛ موقعیت آن باید با ابزار و فرم قطعه هماهنگ باشد.
- بستر دستگاه: مسیر استقرار و جابهجایی مجموعه مرغک و پایه تکیهگاه.
- صفحهنظام یا Faceplate: وسیله اتصال قطعه با پیچهای مناسب، متناسب با طراحی صفحه و شرایط پروژه.
- نظام خراطی یا Chuck: نگهدارنده فکی قطعه؛ در ساخت ظروف چوبی معمولاً از چهارنظام خودمرکزکننده مخصوص خراطی استفاده میشود.
- مجموعه تنظیم دور: تغییر سرعت به روش مکانیکی یا الکترونیکی، بسته به مدل دستگاه.
انتخاب سرعت مناسب برای خراطی چوب
برای همه قطعات نمیتوان یک دور ثابت تعیین کرد. قطر و طول چوب، نامیزانی، روش مهار، استحکام قطعه و محدودیت دستگاه و متعلقات در انتخاب سرعت اثر دارند. عدد مناسب باید با راهنمای سازنده و شرایط واقعی کار تطبیق داده شود.
قطعه خام و نامتعادل با دور پایین آغاز میشود. افزایش دور تنها پس از بررسی پایداری و در محدوده مجاز انجام میگیرد. لرزش غیرعادی نشانهای برای توقف و بررسی است؛ افزایش سرعت راهحل برطرفکردن لرزش نیست.
شناخت مغارهای خراطی و انتخاب ابزار مناسب هر برش
در آموزش کار با مغار خراطی، شناخت نام ابزار کافی نیست. هنرجو باید کاربرد، محدودیت، نحوه تکیهدادن و شیوه ورود لبه برنده به چوب را تمرین کند. ابزارهای شبیه به هم ممکن است برای جهت الیاف و نوع تراش متفاوتی ساخته شده باشند.
کاربرد مغار تراش طولی، کاسهتراشی و ابزارهای پرداخت
- مغار خشنتراش طولی یا Spindle Roughing Gouge: برای گردکردن قطعات طولی با الیاف موازی محور دوران.
- مغار فرمتراشی طولی یا Spindle Gouge: برای اجرای قوسها و جزئیات در قطعات طولی.
- مغار کاسهتراشی یا Bowl Gouge: برای تراش بیرون و داخل کاسه با تکنیک مناسب.
- مغار مورب یا Skew Chisel: برای برشهای تمیز و برخی فرمهای تراش طولی؛ تسلط بر آن به تمرین هدایتشده نیاز دارد.
- ابزار برش یا Parting Tool: برای ایجاد شیار و تعیین قطر در بخشهای مشخص، متناسب با روش مهار قطعه.
- ابزار خراش یا Scraper: برای اصلاح بعضی سطوح با زاویه و میزان پیشروی کنترلشده.
نکته مهم انتخاب ابزار: مغار خشنتراش طولی برای کاسهتراشی با الیاف عرضی مناسب نیست. شکل مقطع و زبانه اتصال آن برای تحمل نیروهای این نوع تراش طراحی نشده است. :contentReference[oaicite:0]{index=0}
آموزش تیزکردن مغار و حفظ هندسه لبه برنده
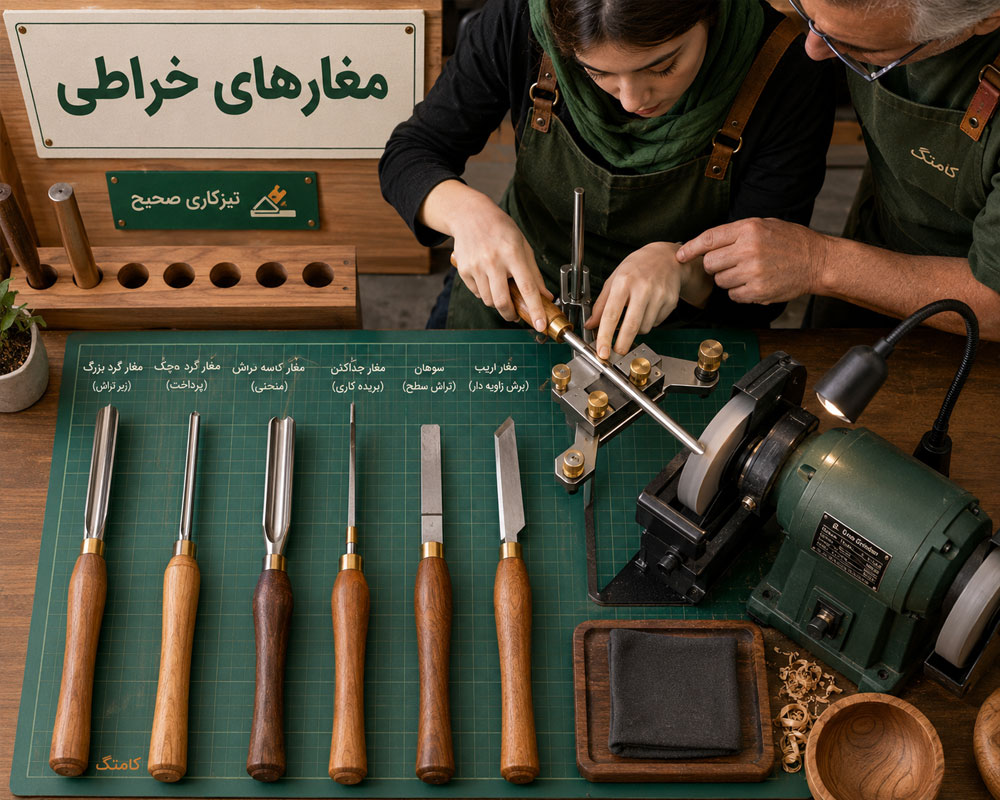
مغار کند معمولاً فشار دست را بیشتر و کیفیت سطح را کمتر میکند. در تیزکاری، هدف فقط برداشتن فلز نیست؛ باید هندسه مناسب ابزار، تقارن لبه و قابلیت کنترل برش حفظ شود. زاویه تیزکاری همه مغارها یکسان نیست و با نوع ابزار و کاربرد آن ارتباط دارد.
تمرین این بخش شامل شناخت سنگ مناسب، تنظیم راهنما یا جیگ، کنترل تماس ابزار با سنگ و بررسی لبه پس از تیزکاری است. استفاده از راهنمای تیزکاری به تکرارپذیری کمک میکند، اما جای شناخت فرم صحیح ابزار را نمیگیرد.
انتخاب چوب مناسب خراطی و بررسی قطعه پیش از نصب
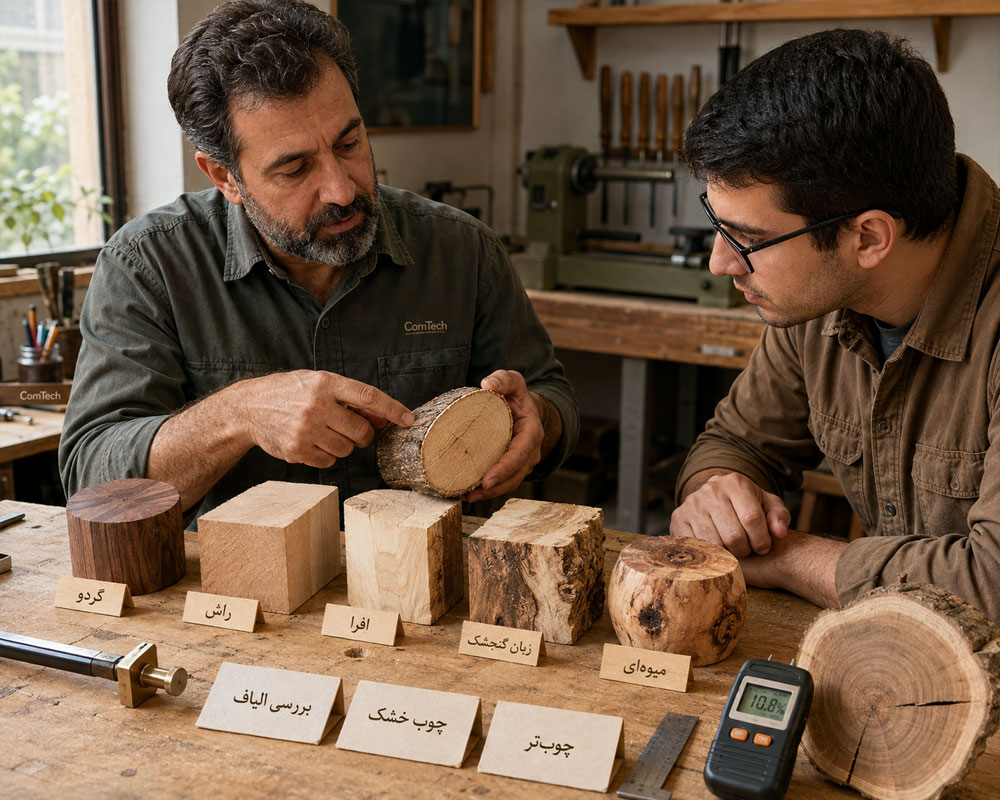
بهترین چوب برای خراطی با توجه به پروژه انتخاب میشود. برای تمرین مقدماتی، سالمبودن قطعه، الیاف نسبتاً یکنواخت و ابعاد قابلکنترل اهمیت بیشتری از گرانبودن چوب دارند. ترک، پوسیدگی، گره سست و اجسام فلزی پنهان باید پیش از نصب بررسی شوند.
کاربرد راش، گردو، افرا و چوبهای میوه در خراطی
راش، گردو، افرا، زبانگنجشک، توت و برخی چوبهای میوه در ساخت محصولات خراطی کاربرد دارند. بااینحال، کیفیت هر قطعه به وضعیت خشکشدن، سلامت بافت و جهت الیاف آن وابسته است. انتخاب چوب برای کاسه، دسته ابزار یا پایه میز الزاماً یکسان نیست.
تفاوت خراطی چوب خشک و چوب تر
چوب تر یا تازه معمولاً با مقاومت کمتری تراشیده میشود، اما هنگام خشکشدن احتمال تاببرداشتن و ترکخوردگی دارد. چوب خشکِ سازگار با رطوبت محیط، ثبات بیشتری دارد؛ بااینحال، در برابر تغییر رطوبت کاملاً بیتأثیر نیست. در برخی پروژههای ظروف، تراش اولیه، خشکشدن کنترلشده و تراش نهایی بهصورت جداگانه انجام میشوند.
چرا جهت الیاف در خراطی اهمیت دارد؟
در تراش طولی، الیاف غالباً موازی محور دوران قرار میگیرند؛ در بسیاری از کاسهها، جهت الیاف نسبت به محور متفاوت است. این تفاوت بر انتخاب مغار، جهت حرکت ابزار و احتمال پارگی الیاف اثر میگذارد. تشخیص جهت الیاف باید پیش از انتخاب روش تراش انجام شود.
آموزش بستن چوب روی دستگاه و کنترل پایداری قطعه
مهار قطعه یکی از اصلیترین مهارتهای دوره است. بین دو مرغک، چهارنظام و صفحهنظام کاربردهای متفاوتی دارند و انتخاب آنها باید با شکل قطعه و مرحله ساخت هماهنگ باشد.
انتخاب روش نگهداری برای پایه، کاسه و قطعات تزئینی
- بین دو مرغک: مناسب بسیاری از قطعات طولی مانند دسته و پایه.
- چهارنظام مخصوص خراطی: مناسب گرفتن زبانه یا فرورفتگی طراحیشده، مطابق شکل و محدوده کاری فکها.
- صفحهنظام: مناسب برخی قطعات صفحهای، با اتصال به بخش سالم چوب و استفاده از پیچ توصیهشده سازنده.
- نگهدارندههای تکمیلی: برای مراحل خاص مانند پرداخت کف ظرف، پس از آموزش روش مهار و محدودیتهای آن.
ساخت زبانه اتصال صرفاً ایجاد یک برجستگی در کف قطعه نیست؛ قطر، طول، شانه و زاویه آن باید با فک نظام هماهنگ باشند. پیش از هر نصب مجدد، سلامت محل اتصال و محکمبودن متعلقات بررسی میشود.
ایمنی خراطی چوب؛ چکلیست پیش از روشنکردن دستگاه
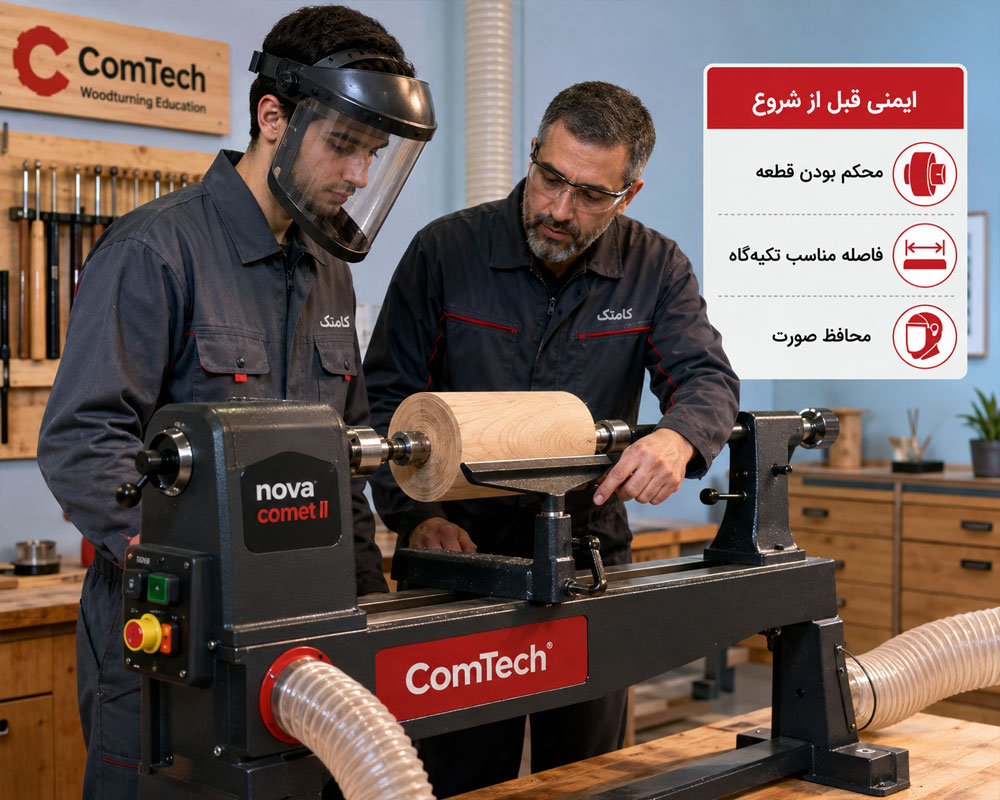
آموزش عملی باید از خواندن دستورالعمل دستگاه و شناخت محدوده خطر شروع شود. توصیههای انجمن خراطان آمریکا بر محافظ کامل صورت، مهار لباس و مو، بررسی قفلها و کنترل آزادبودن مسیر دوران تأکید دارند.
✅ مواردی که پیش از هر تمرین بررسی میشوند
- محافظ کامل صورت مناسب کار و تجهیزات کنترل گردوغبار آماده باشند.
- موهای بلند بسته و زیورآلات، بندها و لباس گشاد از محدوده دستگاه دور شوند.
- هنگام کار با قطعات دوار، دستکش استفاده نشود.
- قطعه، نگهدارنده، مرغک و مجموعه تکیهگاه محکم باشند.
- آچار و ابزار تنظیم از روی دستگاه برداشته شوند.
- با دستگاه خاموش، قطعه دستی چرخانده شود تا با تکیهگاه یا بستر برخورد نکند.
- پیش از راهاندازی، تنظیم دور بررسی شود و اپراتور از مسیر احتمالی پرتاب فاصله بگیرد.
توقف کامل پیش از تنظیم: جابهجایی تکیهگاه و اندازهگیری با کولیس معمولی را پس از خاموشکردن و توقف کامل قطعه انجام دهید. برای سنبادهکاری و پولیش نیز تکیهگاه ابزار از محدوده کار کنار گذاشته شود.
تمرین گرفتن مغار و اجرای تراش استوانهای
هنرجو ابتدا نحوه ایستادن، گرفتن دسته و تکیهدادن بخش فلزی ابزار را تمرین میکند. ابزار باید پیش از تماس با چوب روی تکیهگاه قرار بگیرد. عمق برش و حرکت بدن بهتدریج تنظیم میشوند تا کنترل ابزار به فشار زیاد دست وابسته نباشد.
اولین پروژه: تبدیل چوب چهارگوش به استوانه یکنواخت
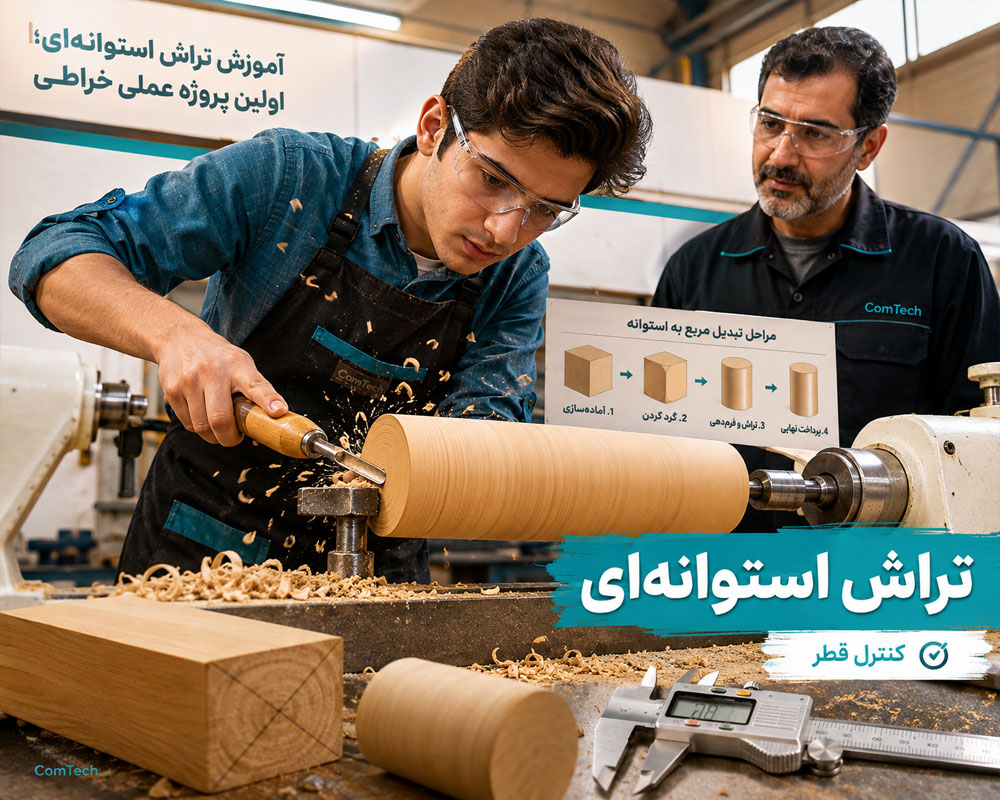
- قطعه سالم و مناسب تمرین انتخاب و مرکز دو انتهای آن مشخص میشود.
- هنرجو نصب بین دو مرغک و تنظیم تکیهگاه را زیر نظر مدرس انجام میدهد.
- مسیر دوران، استحکام بستها و تنظیم دور بررسی میشوند.
- گوشههای چوب با ابزار مناسب و برادهبرداری کنترلشده برداشته میشوند.
- پس از شکلگیری استوانه، دستگاه متوقف و قطر در چند نقطه اندازهگیری میشود.
- اختلاف قطرها اصلاح و کیفیت سطح بررسی میشود.
معیار موفقیت این تمرین فقط گردشدن چوب نیست؛ یکنواختی قطر، کنترل مغار، تشخیص لرزش و توانایی توقف بهموقع نیز ارزیابی میشوند.
تمرین قوس، شیار و فرمهای تزئینی روی چوب
پس از تسلط بر استوانهتراشی، نوبت به فرمهای محدب و مقعر، شیارهای کنترلشده، پله و مخروط میرسد. هنرجو ابتدا هر فرم را جداگانه و سپس ترکیب چند فرم را روی یک قطعه تمرین میکند. الگوی ساده و نقاط مرجع مشخص، از تراش بیشازحد جلوگیری میکنند.
آموزش خراطی پایه مبل و ساخت قطعات مشابه
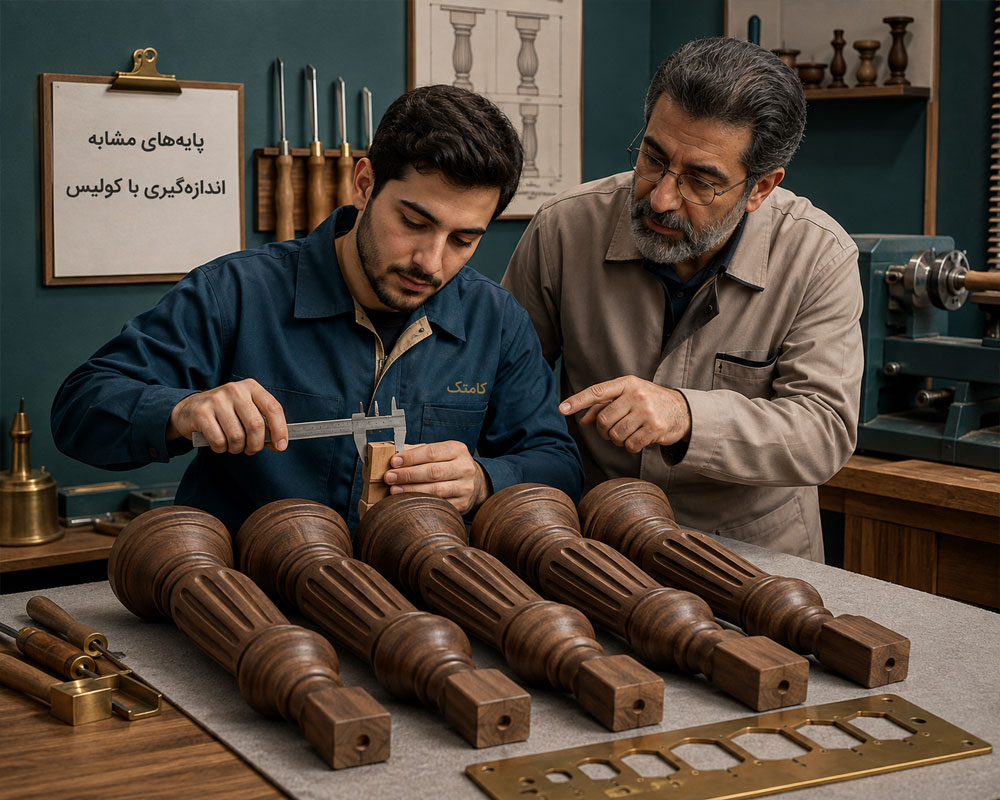
در ساخت پایه میز و صندلی، زیبایی یک قطعه کافی نیست؛ تمام پایهها باید از نظر طول، قطرهای اصلی و محل تغییر فرم هماهنگ باشند. آموزش ساخت پایههای مشابه شامل طراحی نیمرخ، انتقال اندازهها و مقایسه مرحلهای قطعات است.
استفاده از الگو و نقاط مرجع برای تولید تکرارشونده
- تعیین طول نهایی و محل اتصال پایه به سازه.
- ثبت قطرهای مهم و موقعیت شیارها روی الگوی مرجع.
- انتقال نقاط اصلی به هر قطعه پیش از فرمدهی.
- کنترل ابعاد در حالت توقف کامل دستگاه.
- مقایسه فرم نهایی، پیش از سنبادهکاری و اجرای پوشش.
نکته ساخت پایه مبلمان: فرم تزئینی نباید باعث نازکشدن نامناسب بخشهای باربر یا ضعیفشدن محل اتصال شود. طراحی پایه باید همراه با توجه به سازه و نوع اتصال انجام گیرد.
آموزش ساخت کاسه و ظروف چوبی با دستگاه خراطی
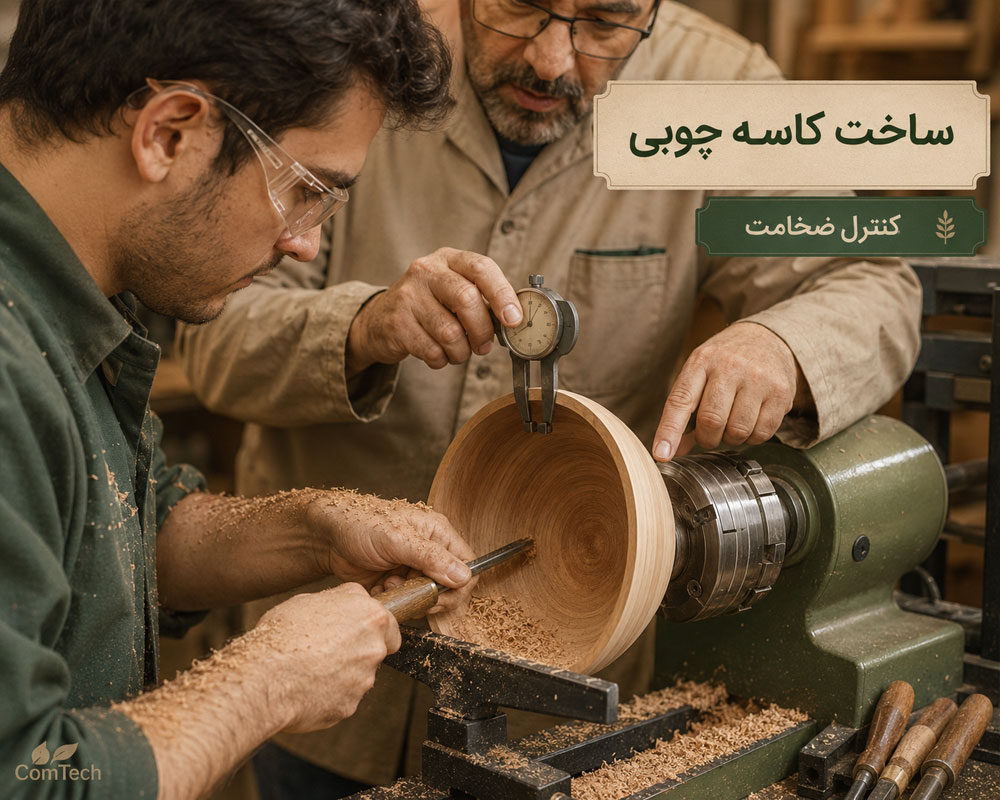
کاسهتراشی به انتخاب ابزار و روش مهار متفاوتی نسبت به بسیاری از پروژههای طولی نیاز دارد. در این بخش، هنرجو علاوه بر فرم بیرونی، نحوه ایجاد فضای داخلی، کنترل ضخامت و حفظ استحکام محل اتصال را یاد میگیرد.
مراحل آموزشی تراش بیرون و داخل کاسه
- بررسی سلامت قطعه خام و انتخاب ابعاد مناسب سطح مهارت.
- تعیین جهت الیاف و برنامهریزی روش نصب.
- مهار اولیه و تراش فرم بیرونی با ابزار مناسب.
- آمادهسازی محل اتصال هماهنگ با فکهای نظام.
- نصب مجدد و بررسی پایداری پیش از شروع تراش داخلی.
- برادهبرداری مرحلهای و کنترل ضخامت با توقف دستگاه.
- اصلاح سطح، سنبادهکاری و تکمیل کف با نگهدارنده مناسب.
- انتخاب پوشش بر اساس کاربرد تزئینی یا تماس با مواد غذایی.
در پروژههای نخست، فرم باز و ساده امکان مشاهده و کنترل بهتری فراهم میکند. ظروف دهانهتنگ، تراش عمیق و دیوارههای بسیار نازک به مهارت و ابزار تخصصی بیشتری نیاز دارند.
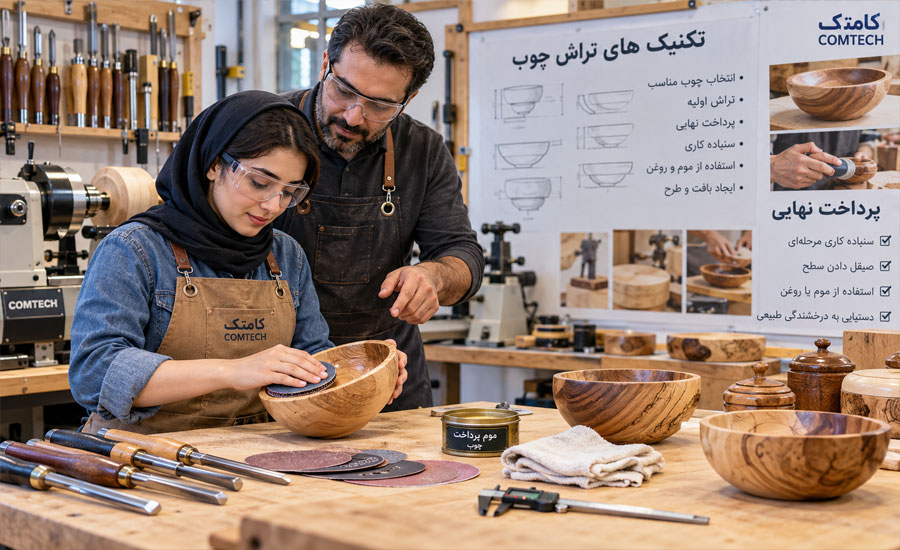
سنبادهکاری و پرداخت ظروف چوبی بدون باقیماندن خط
پرداخت حرفهای از برش تمیز آغاز میشود. سنباده قرار نیست خطای فرم، پلههای عمیق یا پارگی شدید الیاف را جبران کند. ابتدا سطح با ابزار مناسب اصلاح میشود و سپس سنبادهکاری متناسب با وضعیت آن انجام میگیرد.
انتخاب ترتیب سنباده و کنترل کیفیت سطح
شماره شروع سنباده به زبری سطح بستگی دارد. هنرجو از دانهبندی مناسب آغاز میکند و بهتدریج به سنباده نرمتر میرسد؛ عبور به مرحله بعد زمانی انجام میشود که خطهای مرحله قبلی برطرف شده باشند. گردوغبار بین مراحل پاک و سطح زیر نور مایل بررسی میشود.
فشار زیاد و تماس طولانی میتواند گرما ایجاد کند و کیفیت کار را کاهش دهد. سنباده یا پارچه نباید دور انگشت یا قطعه پیچیده شود. روش پرداخت باید با شکل محصول، دسترسی ایمن و دستورالعمل تجهیزات هماهنگ باشد.
انتخاب روغن و پوشش مناسب ظروف چوبی
روغن، واکس و پوششهای لایهساز ظاهر و عملکرد یکسانی ندارند. نوع مصرف، میزان تماس با رطوبت، روش نگهداری و امکان ترمیم باید در انتخاب پوشش در نظر گرفته شوند.
برای ظروف در تماس با غذا: صرف طبیعیبودن روغن یا خشکشدن ظاهری سطح کافی نیست. کاربرد مجاز پوشش، زمان رسیدن به شرایط مصرف و روش اجرا را از دستورالعمل سازنده بررسی کنید.
عیبیابی لرزش دستگاه، گیرکردن مغار و پارگی الیاف
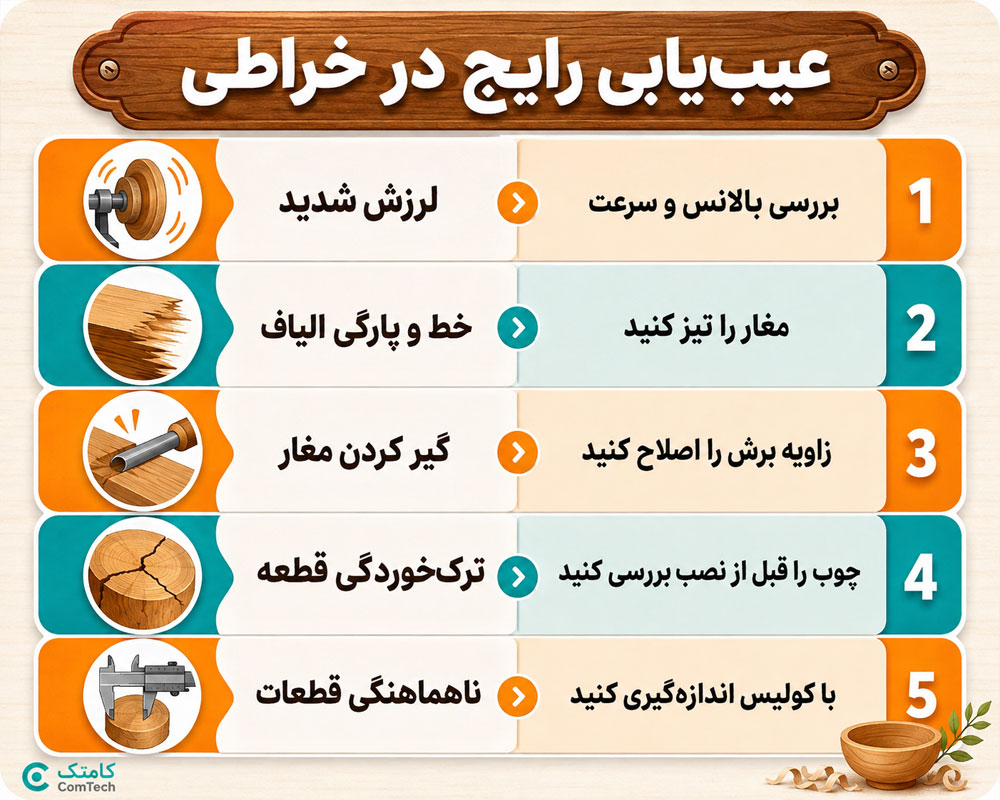
بخشی از یادگیری به تشخیص خطا اختصاص دارد. هنرجو باید تفاوت مشکل ابزار، مهار قطعه، جنس چوب و تنظیم دستگاه را بشناسد. جدول زیر مسیر اولیه بررسی را نشان میدهد؛ اقدام اصلاحی پس از توقف کامل انجام میشود.
| نشانه | علتهای احتمالی | مسیر بررسی |
|---|---|---|
| لرزش غیرعادی | نامیزانی، مهار ضعیف، دور نامناسب یا استقرار نامطمئن دستگاه | توقف، بررسی قطعه و بستها و رفع علت پیش از راهاندازی مجدد |
| پارگی الیاف | لبه کند، جهت نامناسب برش یا برداشت سنگین | بررسی تیزی و هندسه ابزار، اصلاح جهت و سبکترکردن برش |
| گیرکردن ناگهانی مغار | ابزار نامناسب، زاویه ورود اشتباه یا تکیهگاه نامناسب | بررسی آسیب قطعه و ابزار، کنترل مهار و بازبینی تکنیک با مدرس |
| ترک یا بازشدن شکاف | عیب قبلی چوب، تنش خشکشدن یا فشار نامناسب نگهدارنده | توقف کار و کنارگذاشتن قطعه ناایمن؛ ادامه تراش بدون ارزیابی مجاز نیست |
| ناهماهنگی پایههای مشابه | نبود الگو یا اندازهگیری نامنظم | تعیین نقاط مرجع و مقایسه قطرها و محل تغییر فرم |
| باقیماندن خط سنباده | تغییر زودهنگام دانهبندی یا پاکنکردن ذرات ساینده | بازگشت به مرحله مناسب و بررسی سطح بین مراحل |
سرویس دستگاه خراطی و مراقبت از مغارها و متعلقات
نگهداری روزمره شامل پاککردن براده، بررسی بستها و کنترل وضعیت قطعات متحرک است. سرویس، تعویض تسمه و بازکردن حفاظها باید با قطع و ایمنسازی برق و مطابق راهنمای دستگاه انجام شوند. روغنکاری نیز فقط در نقاط و با ماده توصیهشده سازنده انجام میشود.
چکلیست نگهداری تجهیزات کارگاه خراطی
- تمیزکردن بستر و مسیر حرکت مرغک و تکیهگاه پس از کار.
- بررسی عملکرد قفلها و سلامت فکهای نظام.
- توجه به صدای غیرعادی، لقی محور یا تغییر عملکرد دستگاه.
- بازرسی تسمه و مجموعه انتقال حرکت در زمان سرویس.
- نگهداری مغارها در محل خشک و محافظت از لبه برنده.
- کنترل سلامت کابل، کلید و حفاظها پیش از استفاده.
آشنایی با برق کارگاهی به شناخت بهتر تجهیزات کمک میکند، اما تعمیر موتور و مدار کنترل به تخصص جداگانه نیاز دارد. برای دنبالکردن این مسیر میتوانید سرفصلهای دورههای آموزش برق را بررسی کنید؛ این مهارتها جایگزین تمرین خراطی نیستند.
ابزار موردنیاز و اصول راهاندازی کارگاه خراطی
تجهیز کارگاه باید بر اساس نوع محصول انجام شود. دستگاه مناسب ساخت دستههای کوچک الزاماً برای ظروف بزرگ یا پایههای بلند مناسب نیست. ظرفیت قطر، فاصله بین دو مرغک، محدوده دور، استحکام دستگاه و سازگاری متعلقات از معیارهای بررسی هستند.
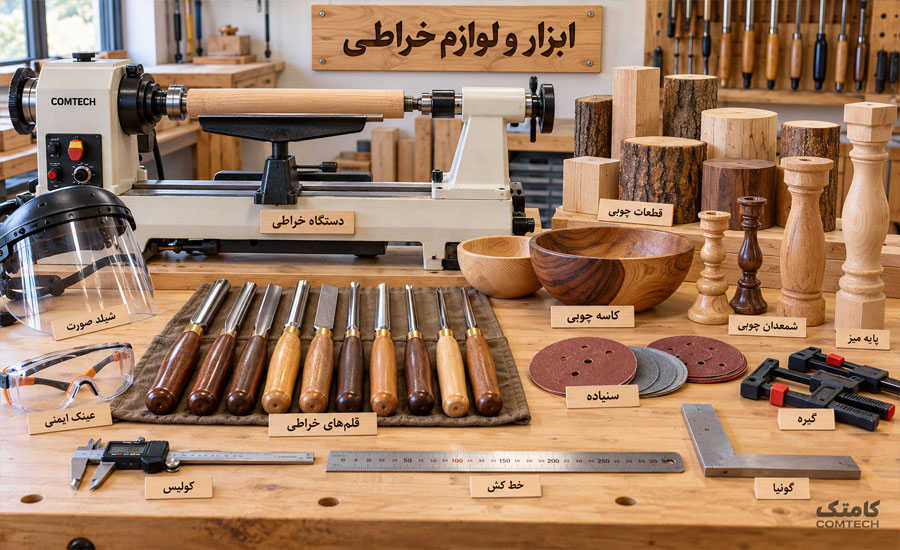
تجهیزات پایه برای شروع تمرین
- دستگاه خراطی متناسب با پروژه و فضای کار.
- مغارهای ضروری متناسب با تراش طولی یا کاسهتراشی.
- متعلقات نگهدارنده سازگار با محور و ظرفیت دستگاه.
- ابزار اندازهگیری، الگو و وسایل علامتگذاری.
- تجهیزات تیزکاری و سنبادههای مناسب.
- محافظ صورت و تجهیزات کنترل گردوغبار.
- روشنایی مناسب و محل امن نگهداری ابزار و چوب.
جانمایی دستگاه و تفکیک فضای پرداخت
اطراف دستگاه باید فضای کافی برای حرکت کنترلشده و دسترسی به کلید توقف وجود داشته باشد. محل تیزکاری، نگهداری چوب و اجرای پوشش بهتر است طوری جانمایی شوند که گردوغبار و رفتوآمد، کیفیت و ایمنی کار را مختل نکنند.
در توسعه کارگاه ممکن است با ماشینهای خودکار و کنترل حرکت نیز روبهرو شوید. مطالعه مطلب کاربرد سروو موتور برای شناخت این حوزه مفید است؛ البته همه دستگاههای خراطی از سرووموتور استفاده نمیکنند.
پروژههای عملی دوره خراطی و روش ارزیابی پیشرفت
هر پروژه باید یک مهارت مشخص را تقویت کند. انتخاب پروژه صرفاً بر اساس ظاهر جذاب آن، بدون توجه به سطح هنرجو، مسیر یادگیری را دشوار میکند.
پروژههای پیشنهادی برای سطح مقدماتی
- استوانه تمرینی: کنترل قطر و حرکت یکنواخت ابزار.
- نمونه قوس و شیار: تمرین تغییر فرم و کنترل لبه برنده.
- دسته چوبی ساده: ترکیب اندازهگیری، فرمدهی و پرداخت.
- دو پایه مشابه: تمرین استفاده از الگو و تکرارپذیری.
پروژههای تکمیلی پس از تسلط بر مبانی
کاسه ساده، ظروف دکوراتیو، پایههای بلندتر و محصولات سفارشی میتوانند در مراحل بعدی تمرین شوند. انتخاب نهایی پروژه باید با ظرفیت دستگاه، زمان تمرین و توانایی هنرجو هماهنگ باشد.
چه معیارهایی برای ارزیابی محصول اهمیت دارند؟
سلامت قطعه، دقت ابعاد، هماهنگی فرم، کیفیت سطح، تناسب پوشش و رعایت ایمنی در فرایند ساخت بررسی میشوند. ثبت ایرادها و اصلاح آنها در پروژه بعدی، معیار کاربردیتری از تعداد محصولات ساختهشده است.
بازار کار خراطی چوب و قیمتگذاری محصولات دستساز
ساخت ظروف تزئینی، پایه مبلمان، دسته ابزار و قطعات سفارشی از مسیرهای فعالیت در خراطی است. انتخاب محصول باید با توان تولید، دسترسی به مواد اولیه و نیاز مشتری هماهنگ باشد. کیفیت ساخت و امکان تحویل محصول یکدست، در همکاری با نجاران و تولیدکنندگان اهمیت دارد.
محاسبه هزینه واقعی ساخت یک محصول خراطی
در قیمتگذاری، فقط قیمت چوب محاسبه نمیشود. زمان آمادهسازی و تراش، پرت مواد، سنباده و پوشش، استهلاک تجهیزات، بستهبندی، هزینه کارگاه و احتمال دوبارهکاری نیز باید ثبت شوند. سپس هزینه فروش و سود موردنظر با توجه به شرایط بازار بررسی میشود.
تمرین کاربردی برای ورود به بازار: برای یک محصول مشخص، زمان ساخت و مصرف مواد را در چند نوبت ثبت کنید. این اطلاعات به برآورد دقیقتر قیمت و زمان تحویل کمک میکنند؛ درآمد ثابت را نمیتوان صرفاً بر اساس گذراندن دوره پیشبینی کرد.
روش یادگیری عملی در کلاس خراطی کامتک
ساختار آموزش بر مشاهده اجرای صحیح، تمرین زیر نظر مدرس و اصلاح خطا استوار است. هنرجو علاوه بر انجام حرکت، باید بداند چرا ابزار، روش مهار و ترتیب مراحل برای آن پروژه انتخاب شدهاند.
چرخه تمرین از نمایش مدرس تا اجرای مستقل
- توضیح هدف تمرین و خطرهای مرتبط با آن.
- نمایش آمادهسازی دستگاه و اجرای تکنیک توسط مدرس.
- اجرای مرحله توسط هنرجو با نظارت مستقیم.
- اصلاح زاویه ابزار، وضعیت بدن و میزان برادهبرداری.
- اندازهگیری و بررسی سطح محصول پس از توقف دستگاه.
- تکرار تمرین و ثبت نکات قابلاصلاح.
این مسیر برای افراد مبتدی، علاقهمندان صنایع چوب و نجارانی که میخواهند مهارت خراطی را به کار خود اضافه کنند مناسب است. سطح پروژهها باید با تجربه عملی هر هنرجو تنظیم شود.
از تمرین خراطی تا ساخت محصول دقیق و قابل ارائه
پیشرفت در خراطی چوب حاصل هماهنگی چند مهارت است: شناخت چوب، مهار ایمن، انتخاب ابزار، کنترل برش، اندازهگیری و پرداخت. وقتی هر مرحله با هدف مشخص تمرین شود، هنرجو میتواند خطاهای خود را تشخیص دهد و پروژههای بعدی را با دقت بیشتری اجرا کند.
مسیر پیشنهادی پیشرفت: یک فرم ساده را چند بار با کیفیت قابلتکرار بسازید، ایرادهای آن را برطرف کنید و سپس سراغ پروژه پیچیدهتر بروید. تسلط پایدار از تمرین هدفمند و اصلاح خطا به دست میآید.


